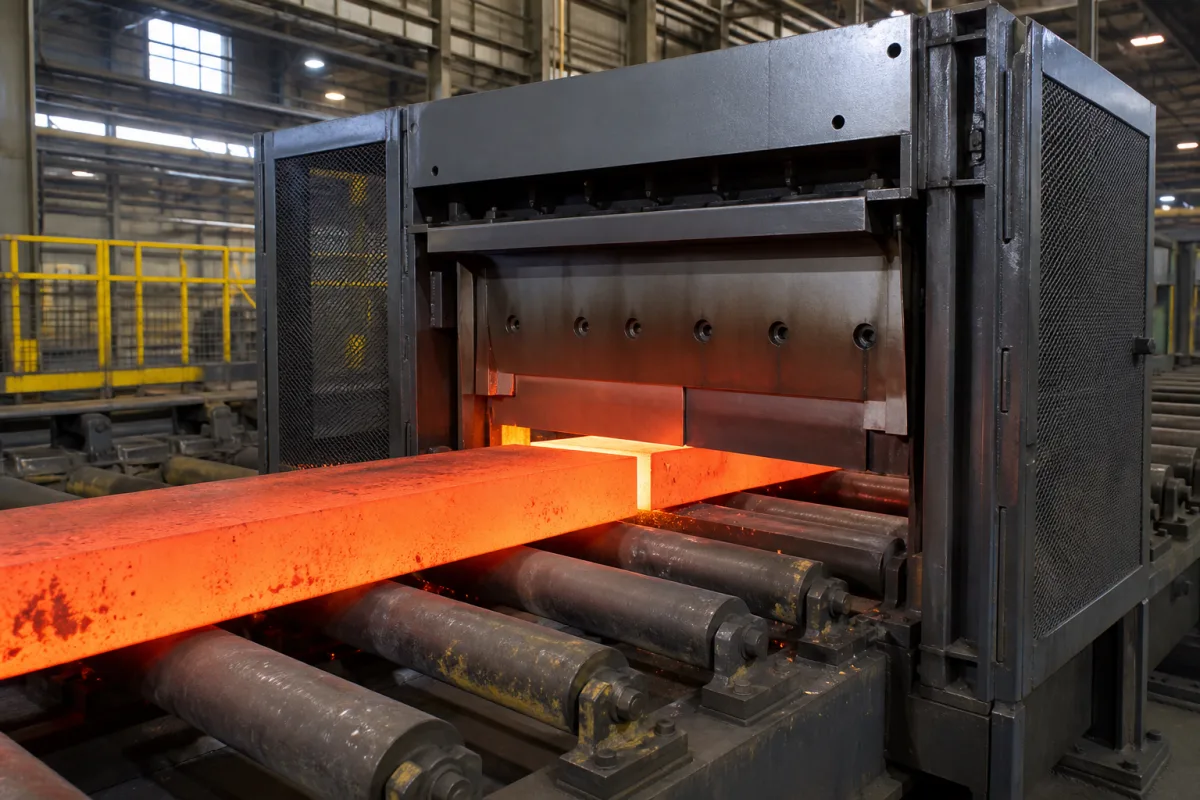
该装置跟踪移动铸坯的速度。当达到预定长度时,高速液压或伺服电动机构迅速驱动剪切刀片或圆锯横穿铸坯路径进行切割。然后快速缩回,以避免干扰连续移动产品的下一段。同步确保在不停止铸造过程的情况下进行切割,保持生产率和产品质量。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 剪切能力(方坯截面) | 100–400 mm | Maximum billet width and height for non-ferrous alloys |
| 产线速度 | 5–120 m/min | Synchronized with casting speed for continuous operation |
| 定尺精度 | ±2 mm | Tolerance for cut billet length |
| 剪切周期时间 | 3–10 s | Time per cut including return stroke |
| 电机功率 | 15–75 kW | Depends on material hardness and billet size |
| 刀片/锯片材料 | HSS–T15 | High-speed steel for non-ferrous alloysASTM A600 |
| 切割温度范围 | 20–300 °C | For hot cutting of billets |
| 电源 | 380–480 V AC | Three-phase, 50/60 HzIEC 60038 |
| 控制系统 | PLC–CNC | Programmable logic controller or CNC for precision |
| 设备重量 | 5–20 t | Depends on configuration and size |
| 占地面积(长×宽×高) | 3000×1500×2000–6000×2500×3500 mm | Approximate dimensions for installation |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 不适用 (机械切割设备,不依赖压力) |
| other spec: | 切割速度: 0.5-5 米/秒, 材料厚度: 50-500 毫米, 生产线速度: 0.1-3 米/秒, 刀片寿命: 10,000-100,000 次切割 (取决于材料硬度) |
| temperature: | 标准型号: 环境温度至200°C (392°F),配备高温刀片材料和冷却系统的型号可达400°C (752°F) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
目录中列出的坯料横截面切割能力为100–400毫米。这是一个参考范围;实际能力取决于具体型号,必须与制造商确认。
文件中的材料包括高速工具钢(HSS-T15,符合ASTM A600)和硬质合金。选择取决于所切割的合金和工作条件;请与供应商核实。
切割长度精度为±2毫米,如目录所示。该公差是该装置的典型值,但实际性能可能因安装和维护而异。
控制系统为PLC或CNC,如所列。这允许与铸造速度精确同步。具体的控制系统配置应与制造商确认。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。