行业验证制造数据 · 2026

泵壳

基于 CNFX 目录中多个工厂资料的聚合洞察,泵壳 在 基础金属制造 行业中通常会围绕 标准工业配置 到 重载生产要求 进行能力评估。

技术定义与核心装配

一个典型的 泵壳 通常集成 壳体主体 与 安装法兰。CNFX 上列出的制造商通常强调 高温铸铁 结构,以支持稳定的生产应用。

容纳并支撑熔融金属泵内部部件的主要结构壳体。

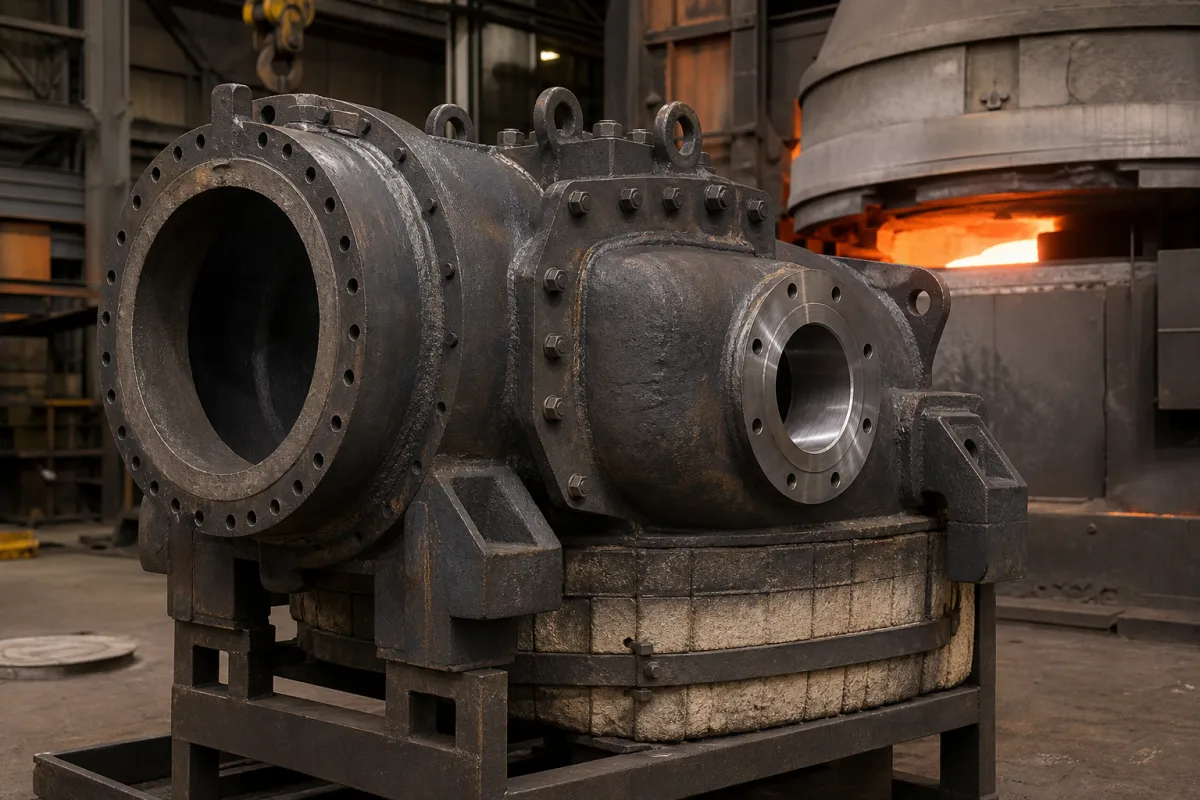
泵壳 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

产品规格

技术参数与制造背景: 泵壳

产品定义

泵壳是熔融金属泵的主要结构部件,作为外壳,封闭并保护叶轮、轴、轴承及其他内部零件。它提供结构完整性,容纳熔融金属流,并通常包括用于在铸造厂或金属加工系统中安装的安装点。泵壳设计用于承受熔融金属处理的严苛条件,包括高温、热循环和腐蚀性侵蚀。常用材料包括高温铸铁、耐热钢合金和陶瓷衬里钢,具体选择取决于应用要求。泵壳的内部几何形状对于引导熔融金属从入口流向出口、保持压力并减少湍流至关重要。泵壳还提供密封环境,防止泄漏,确保高效泵送操作。在选择方面,工程师必须考虑内径和整体尺寸,这些对于流量容量和系统兼容性至关重要。这些尺寸以毫米为单位指定,必须与泵的预期用途和现有管道或系统布局相匹配。验证泵壳的适用性涉及检查材料与熔融金属成分的兼容性、温度额定值和热膨胀特性。维护信号包括泵壳材料出现可见裂纹、翘曲或侵蚀,这可能损害结构完整性并导致泄漏。当泵壳无法安全容纳熔融金属或无法维持所需压力时,即达到失效边界。在采购或安装前,务必与法定制造商或供应商核实型号特定值和标准。

工作原理

泵壳引导熔融金属从入口流向出口,同时保持压力并容纳腐蚀性高温流体。它承受热膨胀和收缩循环,同时提供密封环境以实现高效泵送操作。泵壳的内部通道形状经过优化,以减少湍流并确保熔融金属的稳定输送。材料和设计必须适应热应力而不变形或开裂,并且泵壳必须足够坚固以支撑泵组件的重量并抵抗操作期间的机械载荷。

主要材料

高温铸铁, 耐热钢合金, 陶瓷内衬钢
组件 / BOM
  • 壳体主体
    外壳本身:封闭并定位内部零件,并提供安装接口。
  • 安装法兰
    为泵体提供固定于系统的连接点
    材料: 耐热钢
  • 冷却夹套
    通过冷却液循环进行温度控制的可选组件
    材料: 不锈钢
  • 检查口
    提供维护和检查内部组件的通道
    材料: 与壳体材料相同

应用与选型

应用匹配与尺寸矩阵

运行限制
pressure:内部最大2巴(29 psi),压差1.5巴(22 psi)
flow rate:取决于泵尺寸:5-500立方米/小时(22-2200加仑/分钟)
temperature:连续工作温度最高850°C(1562°F),峰值900°C(1652°F)
兼容性
铝合金(600-750°C)锌合金(400-550°C)铅合金(350-450°C)
不适用:氯化盐浴或高腐蚀性助焊剂
选型所需数据
  • 所需流量(立方米/小时或加仑/分钟)
  • 熔融金属的工作温度(°C或°F)
  • 泵浸入深度和系统压力要求
补充技术说明

工程推理

运行范围
范围
0.5-2.0 MPa内部压力,600-800°C连续运行,0.1-0.3毫米径向间隙
失效边界
2.5 MPa爆破压力,950°C材料再结晶温度,0.5毫米间隙导致湍流
循环加热(600-800°C)和冷却(200-300°C)导致的热疲劳在应力集中处引发裂纹;在850°C和1.5 MPa应力下蠕变变形超过1%应变
制造语境
泵壳 在 基础金属制造 中会按材料、工艺窗口和检验要求共同评估。

风险、维护与标准

可靠性与工程风险分析

失效模式与根因
气蚀损伤
原因:净正吸入压头(NPSH)不足导致金属表面形成蒸汽气泡并内爆
腐蚀疲劳开裂
原因:循环应力与腐蚀性流体环境相结合导致裂纹萌生和扩展
维护信号
  • 运行期间异常高频振动或可听见的'噼啪'噪音
  • 可见的外部泄漏或在壳体接缝处渗漏,尤其是在温度变化时
工程建议
  • 实施适当的NPSH余量(最小为所需NPSH的1.3倍)并保持稳定的吸入条件
  • 应用适当的耐腐蚀涂层,并在高应力区域定期进行厚度测试

合规与制造标准

参考标准
ISO 5199:2002(离心泵技术规范)ANSI/HI 1.1-1.2(水力学会离心泵标准)EN 1092-1(泵用法兰及其连接件)
制造精度
  • 孔径:+/-0.025毫米
  • 安装表面平面度:每100毫米0.05毫米
质量检验
  • 压力测试(静水压/气压)
  • 使用三坐标测量机进行尺寸验证
失效分析

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

熔融铝硅合金在晶界处的化学侵蚀 → 晶间腐蚀导致壁厚每年减少0.05毫米 → 采用200微米厚度、纯度99.5%的碳化硅涂层
泵壳壁厚上300°C/毫米的热梯度 → 差异热膨胀导致法兰接头处0.15毫米变形 → 采用25毫米厚陶瓷保温层的等温设计,保持ΔT<50°C

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
索取最新图纸、版本记录和规格书。
制造能力
核对设备、工艺边界和可追溯的生产证据。
可检验性
确认检验方法、计量设备和可追溯的检验报告。
供应商透明度
核验法人主体、地址、认证范围和直接联系人。

这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。

生产 泵壳 的制造商

1 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。

Shenyang SHSCNC Precision Manufacturing Co., Ltd.
Shenyang · CN
2021 年成立90+ 人30,000 m²
ISO 9001CE
还生产: Spindle、Drive Shaft、Gear Housing 等 8 项
由该企业本人管理
企业自述

制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。

采购询盘

请求制造能力信息关于 泵壳

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。

这条消息去哪
直达 CNFX 编辑台;若该产品已关联到通过认证的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
我们不承诺什么
收录不等于背书。下单前请自行考察供应商、核实每一项数值。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]。

常见问题

泵壳使用哪些材料?

常用材料包括高温铸铁、耐热钢合金和陶瓷衬里钢。选择取决于熔融金属成分和工作温度。

如何选择合适的泵壳?

考虑内径和整体尺寸,这些对流量容量和系统兼容性至关重要。还要验证材料与熔融金属的兼容性以及温度要求。

泵壳失效的迹象有哪些?

泵壳材料出现可见裂纹、翘曲或侵蚀可能表明失效。这些可能导致泄漏或压力损失,需要立即检查。

泵壳有相关标准吗?

目录中未列出具体标准。请务必与法定制造商或供应商核实型号特定值和适用标准。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.09 · 基础金属制造

关联设备

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

工业生态与供应链结构

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。

需要制造 泵壳?

对比具备该产品与工艺能力的制造商资料。

上一个产品
水套/冷却系统
下一个产品
流量控制机构
获取报价咨询