Henan Rongsheng Refractory Co., Ltd.
荣盛官网列钢包工作衬和永久衬浇注料,公开两列铝镁及一列高铝材料表;公司自述业务包括耐材研发制造、窑炉安装和国际贸易。可围绕钢种、渣线/侧壁/包底及安全衬询耐材,采购取得具体生产主体、牌号、批次与检验文件。此处依据公开耐材范围,包壳、吊具及转运车另行选厂;实际生产场所与认证仍待独立核实。
查看产品资料依据
- 官网产品分类
- 荣盛:钢包浇注料/耐材
- 资料核查日期
- 2026-10-14
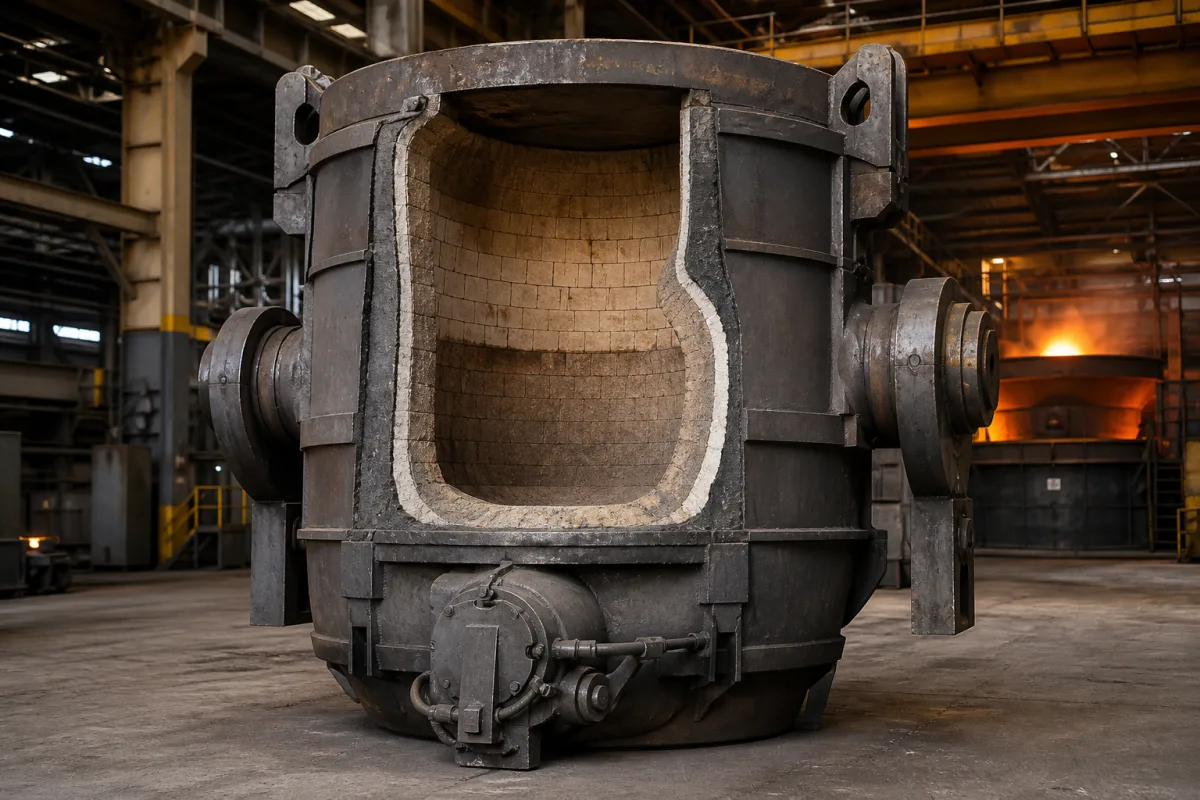
表中是钢包功能结构参考,不是带料号、数量和公差的订单制造BOM。透气砖、水口、滑板及座砖按实际工艺另列配置和维护接口;耐材、钢壳、吊具与转运设备分别对应供货责任。[1][4]
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 钢壳与承载结构 | 承托内衬、钢液和附属件,并与吊运、周转及工位支承配合。设计与检查要共同防止内衬损伤进一步导致钢壳穿漏,包体热状态与承载状态分别管理。[1][6] | 钢材牌号、壁厚、加强件、焊缝及热态承载条件由包体结构设计说明;碳钢/合金钢是选材类别。耐材的温度指标不能替代钢壳在实际热状态下的结构验算。[1] |
| 耐火衬里体系 | 工作衬接触钢液及炉渣,永久/安全衬在其背后提供防漏保障。局部侵蚀、冲击和热循环按区管理,渣线、侧壁、包底和水口/透气位置各自建立检查记录。[1][2] | 日本制铁的代表性结构使用渣线镁碳砖、侧壁/包底铝镁质不定形料及致密预制冲击块。各区材料、砖砌/浇注方式和永久衬结构随钢渣与工艺选择,该示例保留其具体适用对象。[1] |
| 耳轴/吊运与倾翻支点 | 将包体载荷传给相应吊具、支承或倾翻装置,接口对应包体与运输设备图纸。吊运方案结合完整载荷、所用设备和环境,载荷或路线改变时复核方案。[6] | 支点材质、锻造/铸造等制造形式、连接方式和检验文件按包体设计配套,尺寸、中心距、接触与允许磨损由具体图纸和检查程序说明。 |
| 钢包盖(可选) | 减少周转热损失,并与加盖、移盖和工位空间配合。2012年公开技术文件说明,重耐火包盖的应用会受到吊车能力与厂房布置约束。[8] | 盖体承载结构、耐火/隔热部分、总重及吊运接口按实际盖体设计分项说明。保温包盖与密封压力或真空处理盖属于不同的设计任务。[8] |
包体几何与载荷采用订单图纸;衬材指标按材料列、部位和测试名称读取。荣盛网页的1700°C、1650°C等属于其材料表,现场适用性还结合钢渣、衬层结构和循环条件评估。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 钢液容量与装载边界 | 区分钢液质量、有效容积和实际最高液面 | 容量按钢液质量、衬后有效容积、钢渣空间及最高液面分别描述。更换衬里方案会影响可用容积,实际吊运总载荷还包括包体、内衬、附件与残钢渣等。[1][2][6] |
| 衬层厚度与分区 | 分别列工作衬、安全衬及需要的隔热层和局部加强 | 渣线、侧壁、包底、冲击区及永久衬分别给新衬厚度、局部检查和更换准则。日本制铁讨论永久衬结构与完好性,并以诊断支持残衬管理,区域记录与总厚度配套。[1] |
| 钢液温度与材料温度指标 | 荣盛表:两列铝镁工作衬料最高工作温度1700°C;高铝永久衬料1650°C | 同表永久衬料耐火度≥1790°C,两工作衬列荷重软化温度≥1200/1350°C,分别对应其测试名称及材料列。钢液温度、材料最高工作温度和钢壳热状态另有对象;网页尚缺明确牌号、修订与完整试验条件。[3] |
| 钢壳外径与外形包络 | 按图纸标明mm或m,并注明测量标高、上口与下部位置 | 外形图注明单位、测量标高、上口及下部断面,并与衬后内形分列。加强结构、耳轴和附件形成外形包络,运输、预热及浇注工位按完整图纸核配净空。[1][6] |
| 钢壳壁厚与局部结构 | 由承载、温度分布、焊接及支承结构设计确定 | 壁厚与局部加强按载荷、温度分布、焊接及支承结构设计。日本制铁将完好永久衬与损伤诊断共同用于防漏管理;增加钢壳厚度不能替代完整衬里和检查体系。[1] |
| 高度与工位尺寸 | 分别注明总高、包口、支承中心及吊运净空 | 总高、包口及耳轴中心标高分别标注,吊具、包盖和预热装置的活动空间计入工位布置。测量基准与运行姿态随配合图提供。[6][8] |
| 耳轴尺寸及配合 | 尺寸、中心距、支承/吊具配合与检查要求一起确认 | 耳轴直径、中心距、接触结构及与吊具/支承的配合一起评估,结合总载荷、制造检验和热状态选择。日常检查与允许磨损按相应设计及设备文件执行。[6] |
| 倾翻与底注方式 | 区分脱渣/排空倾翻、运输姿态与滑动水口浇注 | 底部滑动水口用于调节供流,日本制铁给出相应机构示例。脱渣/排空倾翻的角度、驱动、姿态与作业空间则按具体包体和设备系统确定。[1] |
| 空包重量与总吊运载荷 | 包壳、完整衬里、残钢渣、包盖及附属件分别列边界 | 空包质量注明包壳、新衬或残衬、残钢渣、包盖和附件的计入范围,再结合实际钢液计算对应工况载荷。HSE强调按载荷、设备与环境规划吊运,包盖及工位变化随方案复核。[6][8] |
| 耐材化学体系与施工方式 | 按渣线/侧壁/包底/安全衬逐区选料 | 荣盛两工作衬列分别为Al₂O₃≥60%/MgO≥12%、Al₂O₃≥70%/MgO≥10%;永久衬列Al₂O₃≥60%,MgO为“/”。每列按原用途和测试项读取,斜线表示该列未给值,各区材料另配施工与接口。[3][1] |
| 包役与修补后使用记录 | 记录钢种、工艺、残衬测量及修补/换衬节点 | 包役记录关联钢种、炉渣、精炼及周转任务,结合局部残衬、异常、修补和换衬节点。日本制铁介绍激光测量及定位喷补,永久衬更换准则同时管理;材料网页案例仅对应其所述工况。[1][3] |
| 养护、干燥与预热程序 | 由选定耐材、施工含水、衬层结构和加热装置确定全过程 | 新浇注、修补和受潮后的衬体采用对应材料、含水与结构的养护—干燥—预热全过程。日本制铁说明燃烧器干燥温和加热以防爆裂,HSE强调钢包和接触熔体器具充分干燥、准备妥当。[1][6] |
日本制铁代表性结构把渣线镁碳砖、侧壁/底部铝镁质不定形料和致密冲击块分开,分别应对渣接触、钢液接触和冲击。Vesuvius的区域方案也分别介绍碳结合工作衬与浇注衬,并用激光测量及喷补支持维护;具体材料方案随钢种、渣与工艺选择。[1][2]
左右滑动查看完整表格 →
荣盛钢包浇注料网页有两列铝镁工作衬和一列高铝永久衬,以下按原列配对;“/”保留为该列未提供。网页尚缺清晰牌号、文件修订和完整试验条件,订单由厂家提供当前签认数据表。表中最高数字不能作为整套钢包的运行保证。[3]
钢种碳控制、钢渣反应、热循环和搅拌共同影响选料。日本制铁讨论铝镁体系的渣渗透、体积变化及热应力,Vesuvius另有低碳工作衬方案;各方案按自身材料与工况评价,具体配方与试验结果留在对应材料文件。[1][2]
ISO1927-1:2012公开摘要是有关不定形耐材的术语与分类,2023年确认;ASTMC27-98(2022)公开范围是机制耐火黏土及高铝砖分类。材料分类、批次检验和整包设计分别办理,本文只采用这两个标准的公开身份及范围。[5][7]
左右滑动查看完整表格 →
| 材料项目 | 铝镁工作衬第1列 | 铝镁工作衬第2列 | 高铝永久衬第3列 |
|---|---|---|---|
| Al₂O₃,%≥ | 60 | 70 | 60 |
| MgO,%≥ | 12 | 10 | / |
| 耐火度,°C≥ | / | / | 1790 |
| 荷重软化RUL,°C≥ | 1200 | 1350 | / |
| 最高工作温度,°C | 1700 | 1700 | 1650 |
新浇注、修补或停放受潮后,施工和投用资料覆盖养护、干燥、预热及放行条件。日本制铁说明浇注料加水施工后需温和加热干燥,以防爆裂;HSE强调防止水与熔融金属接触造成爆炸,并要求钢包、模具及器具充分干燥,作业防雨水侵入。单一烘烤终温不能替代对应材料和结构的全过程记录。[1][6]
热震剥落、化学侵蚀、渣渗透、裂缝及缺块会影响局部衬体。现场检查记录各区残衬与修补、钢壳热点及变形等异常,结合包役、工艺和永久衬完好性判断;日本制铁介绍激光轮廓及包壳红外监测,其结果与实际结构和更换准则共同使用。[1]
已知衬里失效、疑似漏钢、明显异常热点或包体/吊运缺陷,应按钢厂批准规程启动停用评估及异常处置,由负责人员落实警戒隔离、检修、修补/换衬和重新放行。日本制铁描述的是防漏设计与诊断技术,实际使用以设计、工艺、设备责任方的批准程序为依据。[1][6]
HSE把设备维护检查、运输路径清理、人员隔离及天气进水防护列为风险控制对象,防护服作为风险评估后的配套措施。现场结合熔体、设备、吊运路线及作业环境制定控制,材料供应方的干燥与施工文件随交接记录提供。[6]
包体制造、耐材供货、施工干燥及运输设备分别有设计与实施接口。荣盛公开页列钢包浇注料及耐材研发制造业务;本页厂家卡按耐材范围展示,包壳、吊具和转运车另列供货责任。已有的熔融金属转运车关系用于查看周转设备。[3][4]
向各方提供钢种、钢渣及精炼—周转—浇注路线,按下表交接材料、结构和运行记录。吊运计划随实际载荷、设备和环境评估;2012年包盖技术说明同时提示重盖对吊车和建筑布置的约束。[6][8]
左右滑动查看完整表格 →
| 采购/交接对象 | 向责任方要的资料 |
|---|---|
| 钢种、炉渣、温度与周转任务[ ] | 分区衬材方案、当前牌号与材料表、批次检验及适用试验方法;各列和处理状态对应实际产品。 |
| 钢液容量与包体工位接口[ ] | 衬后内形/最高液面、钢壳和耳轴图、支承/吊具/预热/浇注配合图;空包含衬、残钢渣、盖及满包工况载荷。 |
| 施工、新衬/修补及受潮状态[ ] | 材料与施工含水记录、养护—干燥—预热程序、加热装置及放行依据,明确施工与使用方责任。 |
| 残衬与长期使用管理[ ] | 区域测量与异常历史、修补/换衬和永久衬更换准则、停用评估及重新放行记录。 |
| 包盖、水口/透气件与周转设备[ ] | 各选配件图纸、连接和维修范围、额外载荷及活动空间,明确供货、安装和操作维护接口。 |
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
核对日期:2026-10-14。本页分别说明钢液任务、衬材分区、包体接口和施工运行管理。材料表按原列与测试名称引用,历史技术报告保留其年代及案例边界;耐材、包体、施工与设备责任按订单交接,现场采用批准规程。
比较厂家官网列出的产品系列,在本页查看资料、准备采购需求。
荣盛官网列钢包工作衬和永久衬浇注料,公开两列铝镁及一列高铝材料表;公司自述业务包括耐材研发制造、窑炉安装和国际贸易。可围绕钢种、渣线/侧壁/包底及安全衬询耐材,采购取得具体生产主体、牌号、批次与检验文件。此处依据公开耐材范围,包壳、吊具及转运车另行选厂;实际生产场所与认证仍待独立核实。
采购需求由 CNFX 接收处理。厂家认领标识与产品资料来源分别展示;具体型号、供货及交期以双方确认为准。
图纸统一单位,并标明测量标高、上口和下部断面;外壳、加强件和耳轴形成外形包络,衬后内形另外标注。与吊具、支承及工位配合图一起读取。
先按材料列和测试名称配对:荣盛两工作衬列最高工作温度1700°C;永久衬列最高工作温度1650°C、耐火度≥1790°C。结合钢渣、结构和循环条件评估,并取得当前牌号及试验文件。[3][1]
按其材料、结构与批准更换准则管理,记录完好性、局部状态和历史变化。日本制铁把永久衬与激光/红外诊断共同用于防漏管理,检查与维护覆盖其长期使用周期。[1]
应包含对应材料及施工状态的养护、干燥、预热过程与放行依据。浇注衬温和干燥以防爆裂,钢包及接触熔体器具充分干燥,并落实防雨水措施;实际程序采用材料与现场批准文件。[1][6]
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。