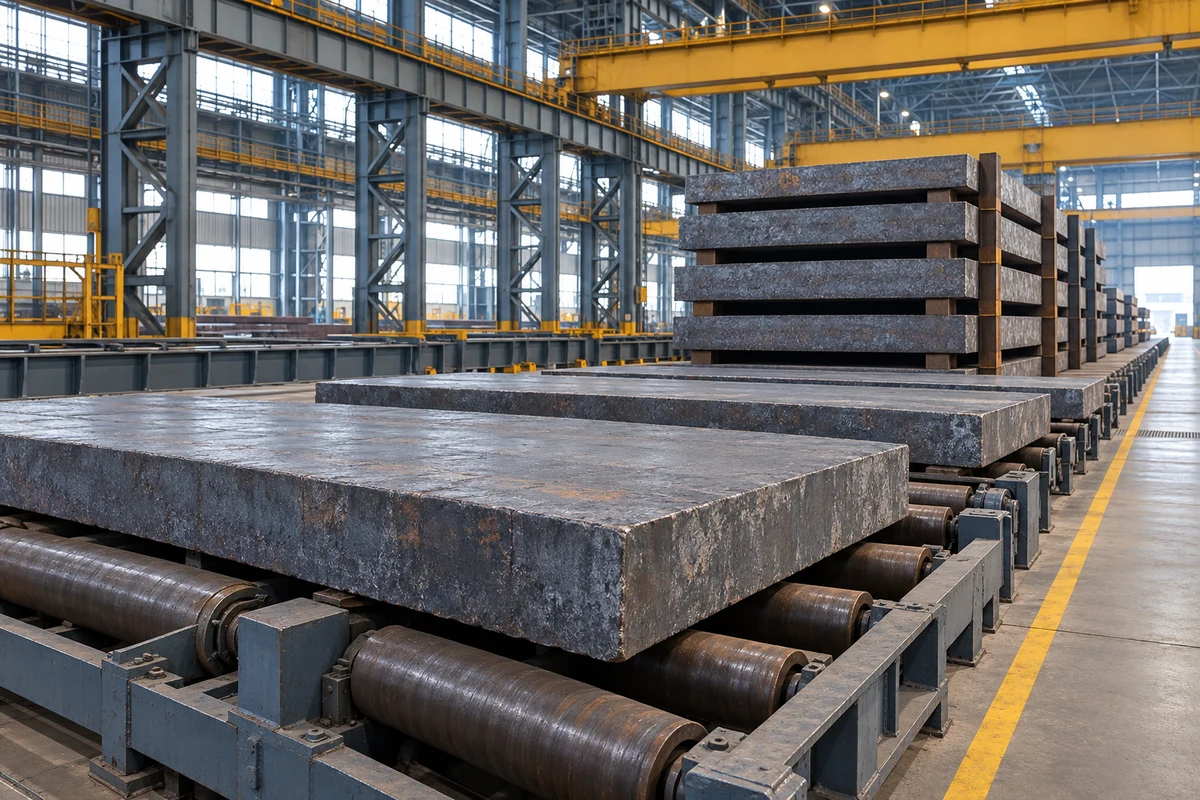
板坯是后续轧制的半成品,订单先明确交付对象
材料组成与质量观察项
钢基体和成分控制元素说明材料组成,表面氧化皮与夹杂物说明表面及内部质量观察对象;四项按各自层次阅读。[2][5][6]
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 钢基体 | 构成板坯主体;凝固质量与后续轧制条件共同影响最终产品。坯料和成品板分别按各自交付阶段验收。[6] | 铁基材料的组成对应订单钢种与炉次化学资料;组织和性能要求对应具体检验对象及交付阶段。 |
| 表面氧化皮 | 表面状态的观察项,用于安排检查及处理;表面验收与允许的修磨方式列入采购条件。 | 本批氧化状态、附着情况和表面处理以钢厂资料及检验记录为依据;场景图不能给出氧化物相组成或厚度。 |
| 合金与成分控制元素 | 按钢种控制化学组成和冶金过程;焊接、耐蚀等后续产品要求对应具体成分与加工条件。[5][6] | 原厂主元素表分别列C、Mn、Si的目标范围与偏差;脱氧、CaSi处理和真空脱气属于另行约定的工艺项目。[2][5] |
| 夹杂物与内部洁净度 | 观察非金属颗粒等对具体钢种和后续产品的影响,按用途确定种类、形态及判定方法。[6] | 致缺陷夹杂以去除和控制为目标;氧化物冶金还讨论特定钢种中细小氧化物的控制,两类目的分别评价。[6] |
交付尺寸、化学要求与生产过程参数分别约定
以下尺寸和成分实例限KRAKATAU POSCO公开板坯资料:尺寸控制图给公称值与偏差,可供矩阵给宽长组合条件。温度、拉速、冷却及振动等字段用于描述具体钢种与铸机的过程记录,与坯料交付指标分别约定。[2][3][4][5][6]
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 碳含量与成分偏差 | 原厂C目标范围示例0.03~0.22%;按订单确定目标与偏差 | 化学表将Target Range与Normal、Special 1、Special 2偏差分栏;选定钢种后,在订单中分别列明目标、控制偏差和判定方式。[5] |
| 公称长度及允许偏差 | 原厂尺寸控制图:6000~12000mm,±100mm | 该图的长度与允许偏差须配合可供矩阵的宽度行及长度列使用,按组合选择订货规格。[3][4] |
| 热装交接表面温度 | 按热装方案约定测点、测温时刻与交接状态 | 记录运输或等待阶段的测量位置与时点,以及交接时的接收处理安排;热装要求随钢种和产线方案确定。 |
| 公称厚度及允许偏差 | 原厂尺寸控制图:230±5mm | 230±5mm限该厂尺寸图所述产品;断面形状、测量方法及订货条件随该规格一并列明。[4] |
| 单块质量与装卸条件 | 原厂可供矩阵对部分组合标明单重超过35.0t而不能生产 | 35t说明该矩阵中部分不可供组合的单重限制;是否可供仍按具体格子判断,另列单块质量、计量及装卸条件。[3] |
| 公称宽度及可供组合 | 尺寸控制图1100~2300mm、±20mm;可供矩阵最末宽度行至2250mm | 2251~2300mm位于尺寸图范围内、可供矩阵行之外,这一段对应长度及订货限制仍待原厂说明。[3][4] |
| 加工工位表面温度 | 随具体加工工位记录,区别于热装交接温度 | 记录具体工序、位置、时点与测量方法;表面读数只描述所测表面,后续加工另取对应工位记录,内部热状态另行评价。 |
| 浇铸温度及钢液测点 | 按钢种和铸机工艺资料提供实际记录 | 钢包、中间包等测点分别记录。日本制铁报告讨论钢温与连铸稳定性的控制,适用工艺条件随钢种和铸机确定。[6] |
| 拉坯速度 | 与断面、钢种、铸机和冷却制度配套记录 | 日本制铁报告将平均拉速、断面与铸造时间关联讨论;追溯资料采用对应铸机的速度和配套工艺口径。[6] |
| 二次冷却比水量 | 使用L/kg时,应明确单位钢质量对应水量的统计口径 | L/kg表示单位钢质量对应的水量,L/min表示瞬时流量;记录分区、时间或产量基准,并与对应钢种的冷却制度配套。[6] |
| 结晶器振动条件 | 按具体铸机工艺记录振动条件 | 振动条件与保护渣、冷却和钢种质量目标配套,实际工艺方案应同时说明频率及相关运行条件。[6] |
| 矫直位置温度 | 由钢厂按实际钢种、设备与矫直工序说明 | 记录矫直位置与测温时点,采用本批钢种和设备的工序资料;热装表温、钢液温度分别归入各自测点记录。 |
按宽长矩阵选择可供组合
KRAKATAU POSCO的单页Size矩阵用颜色区分可供、订单确认前讨论和不可供。以下选取端点明确的三组宽长,展示同一目录范围内的不同订货条件。[3]
左右滑动查看完整表格 →
目标成分、控制偏差与冶金处理是三项约定
先给钢种和后续轧制用途,再确定目标成分与分析、判定方式。原厂化学表中C、Mn、Si的目标范围与不同控制偏差分栏;P、S相关栏则使用最大值。[5]
产品页将Si、Al或混合脱氧、CaSi处理及真空脱气列为可选加价项目,所选处理写入订单与交付资料。[2][5]
原厂尺寸与化学图未注明版本日期。询价所用图表及其范围差异、成品板与热轧卷的独立目录区块,均应在准备板坯订单时分清。[2][3][4][5]
炉号、坯号和检验记录要能对应到同一块板坯
炉号、坯号用于把标识、炉次成分、尺寸形状、表面状态和内部质量记录对应到同一块板坯。检验文件类型、取样方法和判定依据按合同列明。
表面裂纹、表层夹杂、中心偏析和疏松分属不同质量问题。日本制铁报告分别讨论流动、结晶器与冷却控制、夹杂去除及压下措施;检查和质量追溯应对应问题所在部位及工艺条件。[6]
发现表面异常后,按约定方法检查和记录,再决定修磨、复验或处置;氧化皮外观不能证明内部合格。后续用于厚板等产品时,坯料内部质量与轧制条件一起审查,坯料验收和成品目标强度分别评价。[6]
向钢厂提供的询价条件与索取资料
询价提供:板坯用途与钢种;厚×宽×长、允许偏差及替代组合;单块质量和计量方式;数量与交付状态;运输、存放和装卸条件。
向钢厂索取并确认:所选尺寸与化学图表的适用版本、当前可供宽长组合,尤其2251~2300mm的条件;目标成分、偏差及所选冶金处理;表面验收与修磨、内部质量检查方法、取样与判级依据;标识、检验文件及炉号/坯号追溯方式。
有热装或特定质量追溯要求时,另列交接测温点与时间、钢液测点、拉速、二冷统计口径、振动及矫直工序记录;交付验收资料与钢厂工艺设定分别归档。[6]
收货先对应坯号、数量、尺寸、单重与文件,再按合同处理不符项;热态交接和装卸安排采用双方设备及现场程序所规定的额定与步骤。
资料来源与适用范围
核对日期:2026-10-16。原厂尺寸图、可供矩阵与化学图分别说明公称尺寸、组合限制和成分控制。2020年日本制铁报告用于连铸质量机理;当前供货采用钢厂对具体订单的答复。
- BSI:BS EN 10079:2007 Definition of steel products公开概述钢产品分类及公称尺寸的公开概述;订货尺寸与公差另用具体产品资料。
- KRAKATAU POSCO:Steel Slab产品及可选冶金处理板坯与钢板、热轧卷分列;脱氧、CaSi处理与真空脱气为可选加价项目。
- KRAKATAU POSCO:板坯宽长可供矩阵三个端点明确的宽长组合及原图颜色分类;35.0t对应图中的单重限制说明。
- KRAKATAU POSCO:板坯尺寸与形状控制图厚230±5mm、宽1100~2300±20mm、长6000~12000±100mm;宽度与可供矩阵的差异须订单确认。
- KRAKATAU POSCO:板坯化学目标范围与偏差表主元素的目标范围、控制偏差与最大值栏含义;合金及残余元素表的疑问值留待原厂澄清。
- 日本制铁:Progress and Future Prospects of Steelmaking Technology,2020-09Technical Report 124,第3章,PDF第8~11页:连铸生产及表面、内部质量控制机理,具体钢种工艺由对应产线资料说明。