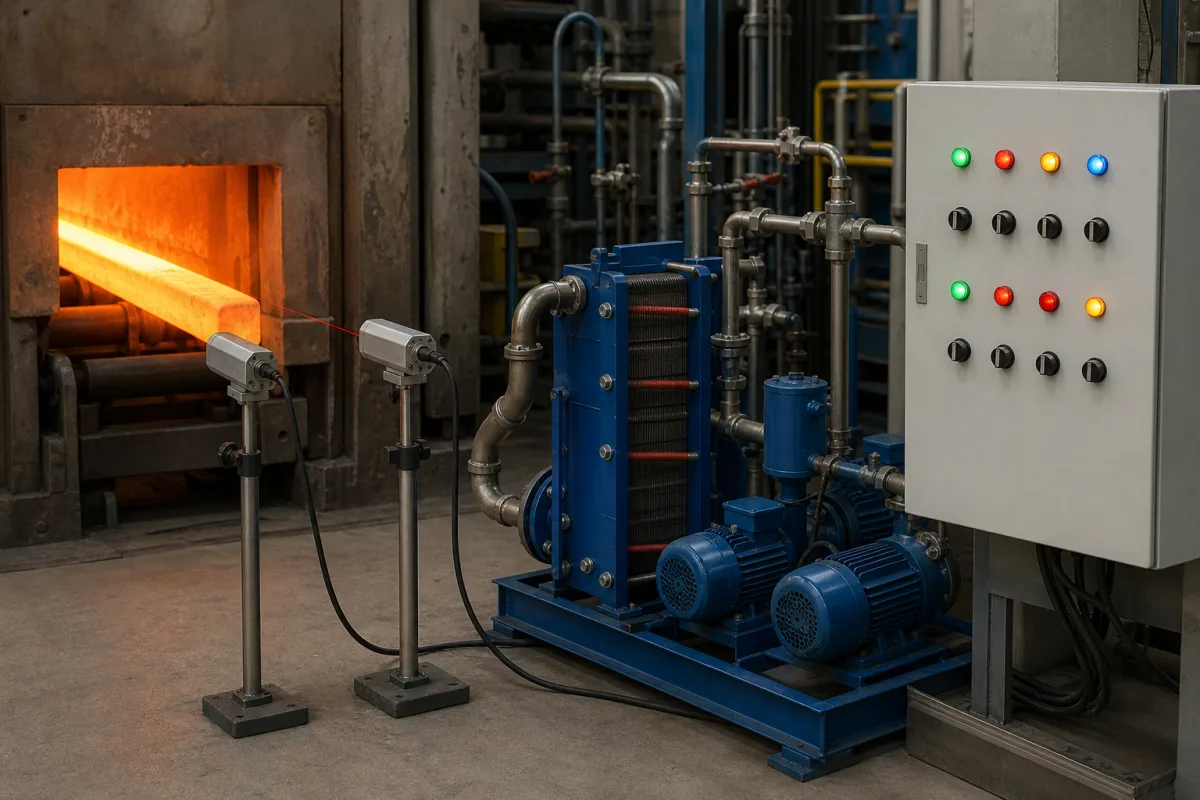
该系统通过热电偶或红外传感器连续测量熔融金属熔池的温度。这些实时数据被馈送到可编程逻辑控制器(PLC)或专用温度控制器。控制器将测量温度与预设目标值进行比较。基于偏差(误差),它向炉子的电源单元发送调节信号,调节感应加热功率输出,以增加或减少热量输入,从而将温度维持在严格的公差带内。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 额定功率 | 100–500 kW | Depends on furnace capacity and melting rate |
| 温度范围 | 0–1600 °C | Upper limit for non-ferrous metals |
| 控制精度 | ±1 °C | Maintains temperature within tolerance |
| 电源电压 | 380–480 V AC | Three-phase, 50/60 HzIEC 60038 |
| 工作频率 | 50–60 Hz | Mains frequency |
| 控制响应时间 | ≤0.5 s | Fast response to temperature changes |
| 传感器类型 | K 类型 | Thermocouple for high temperatureIEC 60584 |
| 防护等级 | IP54–IP65 | Dust and water resistanceIEC 60529 |
| 工作湿度 | ≤85 % RH | Non-condensing |
| 环境温度 | -10–50 °C | For control cabinet |
| 通信接口 | RS485 | Modbus RTU protocolTIA/EIA-485 |
| 显示分辨率 | 0.1 °C | For temperature readout |
| 重量 | 15–30 kg | Control cabinet only |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
该产品或部件会出现在以下工业系统、设备或上级产品中。
| pressure: | 大气压至2巴(29 psi)最大系统压力 |
| flow rate: | 10-500升/分钟(2.6-132加仑/分钟)冷却液流量能力 |
| temperature: | 环境温度至1600°C(2912°F)工作范围,控制精度为±2°C |
8 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。
制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
温度范围为0–1600 °C,适用于有色金属。但实际范围可能取决于具体的炉子配置,必须与制造商确认。
该系统使用K型热电偶,符合IEC 60584,用于高温测量。也可能使用红外传感器,但标准配置包括热电偶。
控制精度为±1 °C,意味着系统将熔融金属温度维持在正负一度的公差内。这确保了熔体质量的一致性。
该系统提供RS485通信接口,采用Modbus RTU协议,符合TIA/EIA-485。这允许与更高级别的控制系统集成,用于监控和数据记录。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。