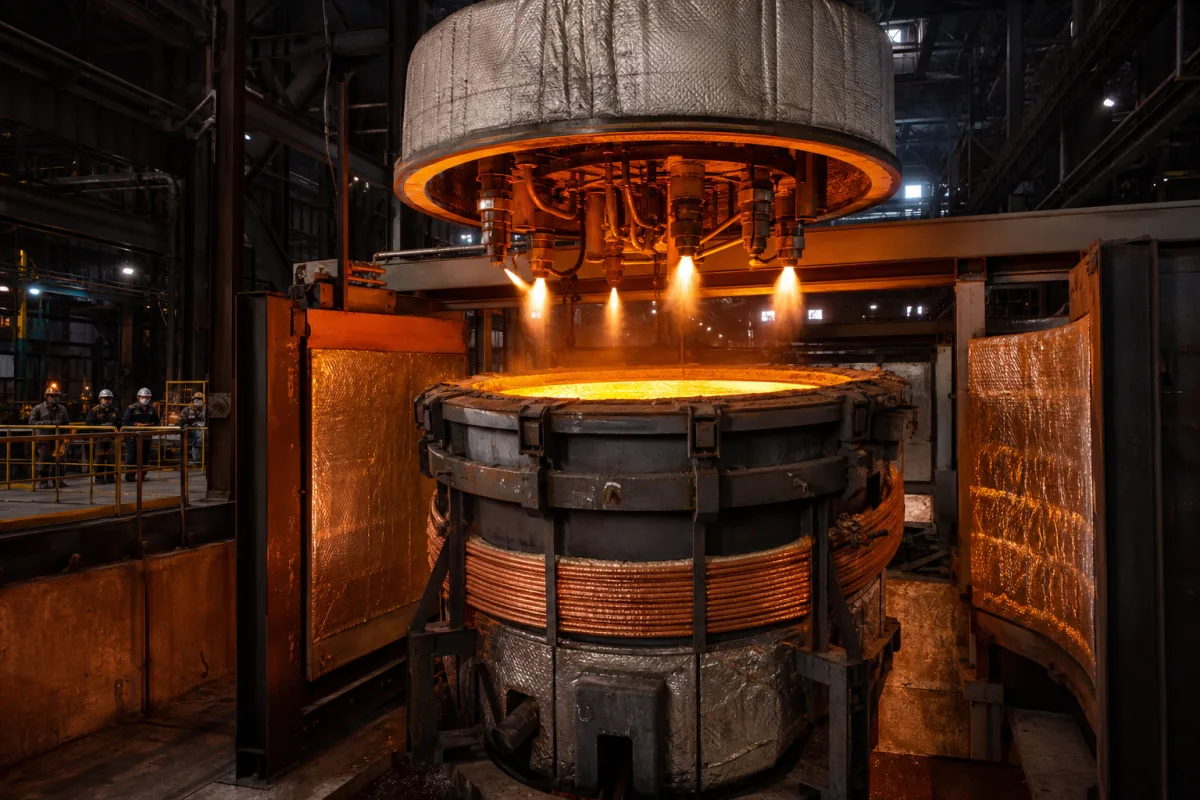
系统使用沿铸造线和初轧段策略性布置的加热元件——感应、电阻或燃气燃烧器。温度传感器(热电偶、红外测温仪)在多个点连续监测金属温度。控制单元处理这些数据并实时调节加热输出,以将金属维持在狭窄的目标范围内,补偿环境热损失以及铸造/轧制过程本身的热损失。这确保了均匀的温度分布并防止过早凝固。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 额定容量 | 500–2000 kg/h | Matches casting line throughput |
| 温度控制范围 | 650–950 °C | For aluminum and copper alloys |
| 温度控制精度 | ±5 °C | Critical for uniform casting |
| 加热功率 | 50–200 kW | Depends on melt flow rate |
| 电源 | 380–480 V AC | 三相,50/60 HzIEC 60038 |
| 最高工作温度 | 1200 °C | Refractory lining limit |
| 防护等级 | IP54–IP65 | Dust and splash water protectionIEC 60529 |
| 材料牌号 | 316L | For wetted partsASTM A240 |
| 重量 | 1500–3500 kg | Skid-mounted unit |
| 外形尺寸(长×宽×高) | 2500×1500×1800 mm | Typical skid footprint |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 0.1-2.0 bar(常压至低压正压) |
| flow rate: | 5-200 m³/h(取决于铸造线产能) |
| temperature: | 800-1300°C(典型有色金属:铝 660-750°C,铜 1085°C,锌 420°C) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
温度控制范围为650–950 °C,适用于铝和铜合金。请与制造商核实您特定合金和应用的确切范围。
系统需要三相电源,380–480 V AC,50/60 Hz,符合IEC 60038。请与当地电网和供应商确认电压和频率。
最高工作温度为1200 °C,受耐火衬里限制。确保系统不超过此限值,以免损坏。
湿部件材质为316L不锈钢,符合ASTM A240。这为熔融金属接触提供耐腐蚀性。请与制造商确认材料与您的特定金属的兼容性。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。