行业验证制造数据 · 2026

键合工具

基于 CNFX 目录中多个工厂资料的聚合洞察,键合工具 在 计算机、电子和光学产品制造 行业中通常会围绕 尖端直径 到 尖端半径 进行能力评估。

技术定义与核心装配

一个典型的 键合工具 通常集成 工具尖端 与 加热器筒。CNFX 上列出的制造商通常强调 碳化钨 结构,以支持稳定的生产应用。

自动化贴片机中的精密部件,通过物理施加力和/或能量,在半导体芯片和基板之间形成永久连接。

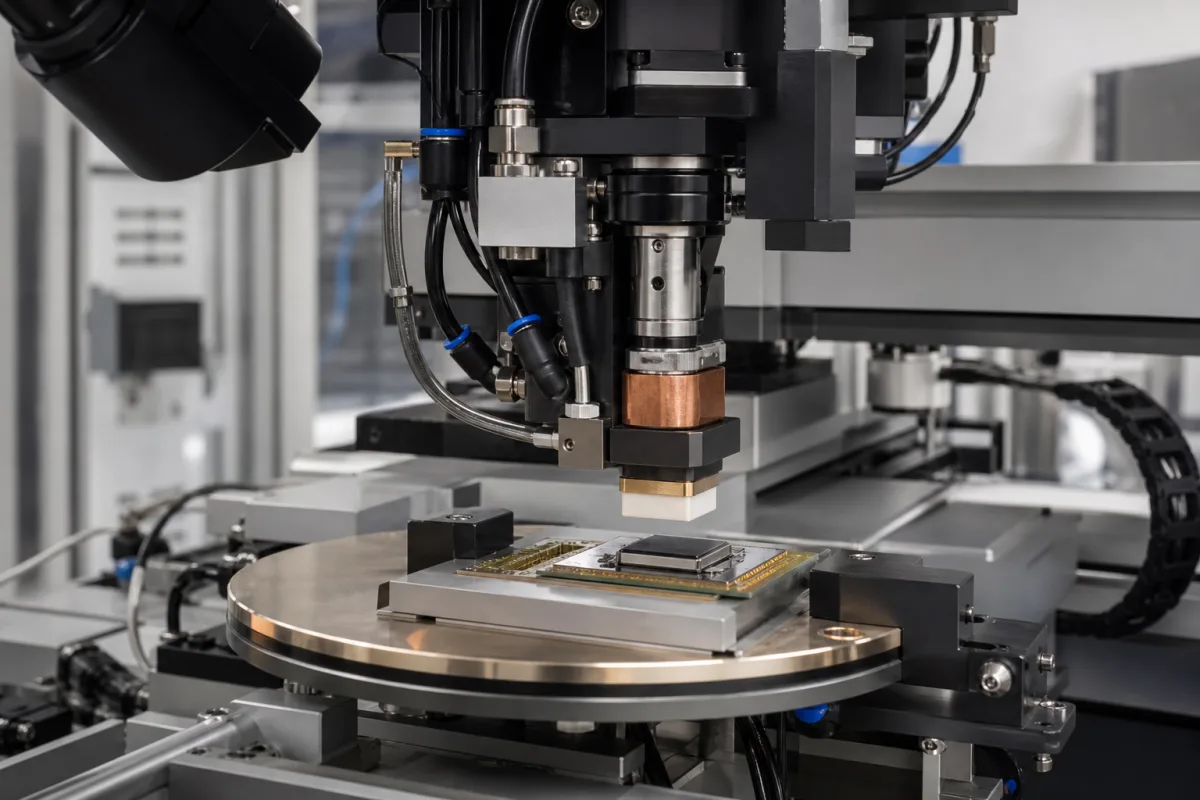
键合工具 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

产品规格

技术参数与制造背景: 键合工具

产品定义

键合工具是半导体封装中自动化贴片机内的关键部件。它在键合过程中作为直接接触半导体芯片的界面,施加精确的力、温度,有时还有超声波能量,以在芯片与基板或引线框架之间建立可靠的电气和机械连接。其设计和精度直接影响微电子制造中的键合质量、良率和生产速度。该工具通常由硬质合金、陶瓷(如氧化铝)或特种钢合金制成,选择依据是硬度、耐磨性和热稳定性。关键参数包括尖端直径(0.5–3.0 mm)、尖端半径(0.1–0.5 mm)、长度(20–80 mm)、工作温度(-40–150 °C)、硬度(60–90 HRC,依据ASTM E18)、表面粗糙度(0.1–0.4 µm Ra,依据ISO 4287)、平面度(0.005–0.02 mm,依据ISO 1101)、重量(5–50 g)、材料等级(WC-6Co,依据ISO 513)和尖端角度(30–60°)。这些数值为参考范围;实际规格必须与制造商确认具体型号和应用。键合工具通过以受控力下降到芯片上,根据键合技术(热压、热超声或粘接)施加热量和/或超声波能量。它在规定时间内保持精确对准和压力,以确保适当的金属间化合物形成或粘合剂固化,然后缩回。正确选择需要考虑芯片尺寸、基板类型、键合工艺和所需键合强度。验证工具几何形状和材料特性对于质量控制至关重要。维护包括定期检查磨损、崩裂或污染,并在尺寸公差不再满足时更换。失效模式包括尖端磨损、开裂或变形,导致键合质量差或芯片损坏。该工具不是独立产品;它必须集成到贴片机的键合头中,其性能取决于机器的校准和工艺参数。

工作原理

键合工具通过以受控力下降至半导体芯片上工作。根据键合技术(如热压、热超声或粘合剂键合),它可能同时通过集成加热器施加热量和/或超声振动。它保持精确的对准和压力达规定时间,以确保金属键合的金属间化合物形成或粘合剂键合的固化,然后缩回以完成循环。

主要材料

碳化钨, 陶瓷(例如氧化铝), 特种钢合金
技术参数
参数典型区间选型说明与越界后果
尖端直径0.5–3.0 mmDetermines bond footprint and force concentration.
尖端半径0.1–0.5 mmAffects pressure distribution and die stress.
长度20–80 mmMust fit tool holder and reach bond location.
工作温度-40–150 °CExceeding range may cause material degradation.
硬度60–90 HRCHigher hardness improves wear resistance.ASTM E18
表面粗糙度0.1–0.4 µm RaSmoother surface reduces particle contamination.ISO 4287
平面度0.005–0.02 mmCritical for uniform bonding pressure.ISO 1101
重量5–50 gAffects dynamic response of the bond head.
材料牌号WC-6CoTungsten carbide with 6% cobalt for toughness.ISO 513
尖端角度30–60 °Influences bond shape and die alignment.

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

组件 / BOM
  • 工具尖端
    直接接触模具的界面表面;其几何形状决定粘合区域
    材料: 碳化钨或陶瓷
  • 加热器筒
    用于热压键合工艺的集成加热元件
    材料: 镍铬合金
  • 工具柄
    连接刀尖与键合头执行器的结构主体,提供刚性支撑及热传导/电传导路径
    材料: 不锈钢或钛合金
  • 超声波元件
    在尖端添加超声能量以进行热超声键合。

应用与选型

应用匹配与尺寸矩阵

运行限制
pressure:0.5 N 至 50 N(典型键合力范围)
other spec:键合能量:10-500 mJ(超声波),0.1-5.0 J(热超声),对准精度:±1.5 µm
temperature:-40°C 至 +150°C
兼容性
硅芯片上的金丝键合使用银填充粘合剂的环氧树脂芯片贴装有机基板上的铜柱键合
不适用:腐蚀性化学环境(例如,无保护涂层的酸性助焊剂)
选型所需数据
  • 芯片尺寸和厚度(毫米)
  • 单位面积所需键合力(N/平方毫米)
  • 键合周期时间和产能要求(单位/小时)
补充技术说明

工程推理

运行范围
范围
力5-80 N,温度150-250°C,位移0.5-2.0毫米
失效边界
力超过120 N且温度>300°C或<100°C,或位移>3.0毫米
温度梯度>150°C时,循环应力超过屈服强度(σ_y > 250 MPa)导致的热机械疲劳,通过帕里斯定律(da/dN = C(ΔK)^m)引起微裂纹扩展
制造语境
键合工具 在 计算机、电子和光学产品制造 中会按材料、工艺窗口和检验要求共同评估。

风险、维护与标准

可靠性与工程风险分析

失效模式与根因
尖端变形或磨损
原因:键合力过大、针对基板的尖端材料选择不当,或长时间运行超出设计循环次数导致材料疲劳和尺寸变化。
加热元件故障或温度漂移
原因:热循环应力、加热表面积聚污染物,或电源波动引起的电过应力,导致加热器完整性和温度控制性能下降。
维护信号
  • 键合质量不规则或不一致(例如弱键合、粘附不均匀),表明尖端磨损或温度不稳定
  • 操作过程中出现异常可听振动、咔嗒声或过度噪音,表明机械未对准或部件松动
工程建议
  • 实施使用校准显微镜和轮廓仪的尖端检查和修整计划,以监控磨损模式并将尖端几何形状保持在规格范围内
  • 建立加热器校准和清洁的预防性维护规程,包括定期热电偶验证以及清除加热表面的氧化物或污染物层

合规与制造标准

参考标准
CE标志(欧盟机械指令2006/42/EC)
制造精度
  • 尖端平面度:≤0.001毫米
  • 孔径:+0.000/-0.002毫米
质量检验
  • 通过三坐标测量机进行尺寸验证
  • 材料硬度测试(洛氏C标尺)
失效分析

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

静电放电超过500 V引起的电容放电 → 压电致动器退极化 → 集成带1 MΩ泄放电阻和100 pF旁路电容的法拉第笼
润滑剂在>200°C下运行>1000个循环后降解 → 静摩擦引起的定位误差>10 µm → 滑动表面涂覆0.1 µm厚度的二硫化钼固体薄膜涂层

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
索取最新图纸、版本记录和规格书。
制造能力
核对设备、工艺边界和可追溯的生产证据。
可检验性
确认检验方法、计量设备和可追溯的检验报告。
供应商透明度
核验法人主体、地址、认证范围和直接联系人。

这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。

生产 键合工具 的制造商

1 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。

Small Precision Tools Co. Ltd.
Wuxi · CN
还生产: Precision Nozzle
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“Wedge Bonding Tools”
查看来源页 ↗ spt.net · 核验于 2026-09-17

制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。

采购询盘

请求制造能力信息关于 键合工具

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。

这条消息去哪
直达 CNFX 编辑台;若该产品已关联到通过认证的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
我们不承诺什么
收录不等于背书。下单前请自行考察供应商、核实每一项数值。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]。

常见问题

键合工具通常由哪些材料制成?

常见材料包括碳化钨、陶瓷(如氧化铝)和特种钢合金。材料等级如WC-6Co依据ISO 513规定。选择取决于硬度、耐磨性和导热性要求。

如何为我的应用选择合适的键合工具?

选择取决于芯片尺寸、基板类型、键合工艺(热压、热超声、粘合剂)和所需键合强度。关键参数如尖端直径、尖端角度和平面度必须与键合足迹和机器规格匹配。务必与制造商确认您的具体型号。

使用前需要验证哪些关键参数?

关键参数包括尖端直径、尖端半径、长度、工作温度、硬度(HRC)、表面粗糙度(Ra)、平面度、重量、材料等级和尖端角度。这些是参考范围;请与供应商确认您的应用的确切数值。

常见的失效模式和维护信号有哪些?

常见失效包括尖端磨损、崩刃、开裂或变形,导致键合质量差或芯片损坏。维护信号包括键合缺陷增加、可见磨损或尺寸漂移。建议定期检查并在公差超限时更换。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.09 · 计算机、电子和光学产品制造

关联设备

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。

需要制造 键合工具?

对比具备该产品与工艺能力的制造商资料。

上一个产品
错误记录器
下一个产品
键盘矩阵
获取报价咨询