行业验证制造数据 · 2026

回流焊炉模块

基于 CNFX 目录中多个工厂资料的聚合洞察,回流焊炉模块 在 计算机、电子和光学产品制造 行业中通常会围绕 加热区数量 到 冷却区数量 进行能力评估。

技术定义与核心装配

一个典型的 回流焊炉模块 通常集成 加热区 与 输送系统。CNFX 上列出的制造商通常强调 不锈钢(外壳/传送带) 结构,以支持稳定的生产应用。

一种专用加热模块,用于在5G基站制造中将电子元件焊接到印刷电路板(PCB)上。

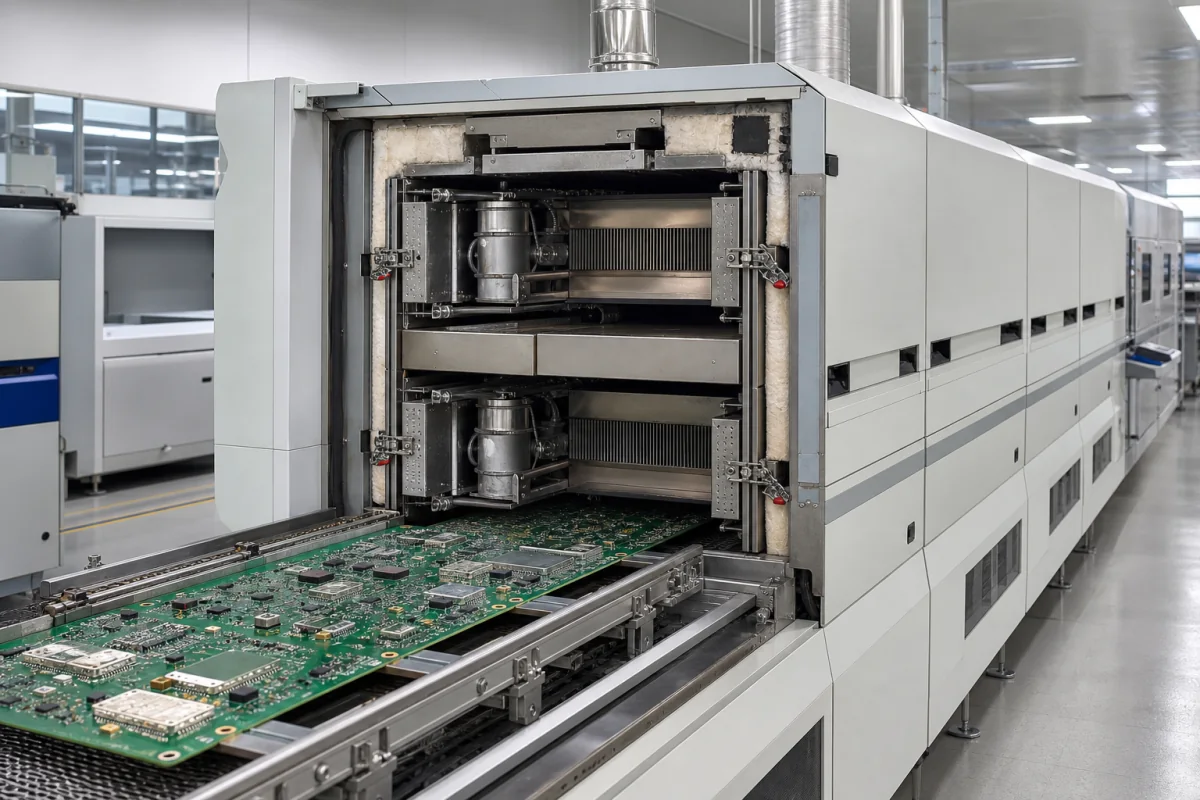
回流焊炉模块 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

产品规格

技术参数与制造背景: 回流焊炉模块

产品定义

回流焊炉模块是模块化5G基站生产系统中的关键部件,负责对组装后的PCB进行精确的热处理。它熔化焊膏,在表面贴装器件(SMD)与PCB基板之间形成永久的电气和机械连接,确保5G射频单元和控制板的可靠性与性能。该模块通过传送带将PCB输送经过多个受控加热区(预热、保温、回流、冷却)。它使用加热器(红外、对流或气相)根据特定的温度曲线升高板温,熔化焊膏而不损坏敏感元件,然后冷却组件以固化焊点。主要参数包括8–12个加热区、2–4个冷却区、最大传送速度1500–2500毫米/分钟、传送带宽度300–500毫米、温度范围25–350°C、温度均匀性±2°C、加热功率30–60千瓦、供电电压380伏交流±10%(三相,50/60赫兹)、氮气消耗量15–30立方米/小时(使用N2惰性气氛时)、排气流量500–1000立方米/小时、机器尺寸6000–10000×1200–1500×1500–1800毫米(长×宽×高)、重量2000–4000千克。档案中的材料包括不锈钢(外壳/传送带)、陶瓷绝缘体、石英加热元件和高温硅胶密封件。这些数值是目录参考范围,必须与实际型号和应用的法律制造商或供应商确认。该模块设计用于集成到生产线中,具有传送控制、电源、排气和可选氮气的接口。验证问题应涉及温度曲线精度、均匀性以及适用标准的合规性。维护信号包括温度漂移、加热不均匀或排气流量过大。故障边界包括温度控制失效、传送带卡滞或密封件老化。

工作原理

该模块通过传送带将PCB输送经过多个受控加热区(预热、保温、回流、冷却)。它使用加热器(红外、对流或气相)根据特定的温度曲线升高板温,熔化焊膏而不损坏敏感元件,然后冷却组件以固化焊点。传送速度和各区温度设置为实现所需的温度曲线,并在PCB表面保持温度均匀性。该模块可使用氮气形成惰性气氛,减少氧化。排气系统去除焊接过程中产生的烟雾。

主要材料

不锈钢(外壳/传送带), 陶瓷绝缘体, 石英加热元件, 高温硅胶密封件
技术参数
参数典型区间选型说明与越界后果
加热区数量8–12 区域More zones allow finer thermal profile control
冷却区数量2–4 区域Critical for solder joint solidification
最大传送速度1500–2500 mm/minDetermines throughput
传送带宽度300–500 mmMust accommodate PCB size
温度范围25–350 °CPeak reflow temperature typically 245–260°C
温度均匀性±2 °CAcross PCB surface for consistent soldering
加热功率30–60 kWTotal installed heating capacity
电源电压380 ±10% V AC三相,50/60 Hz
氮气消耗量15–30 m³/hWhen using N2 for inert atmosphere
排风量500–1000 m³/hFor fume extraction
机器尺寸(长×宽×高)6000–10000 × 1200–1500 × 1500–1800 mmFootprint for floor planning
重量2000–4000 kgAffects installation and floor loading

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

组件 / BOM
  • 加热区
    根据热分布曲线,通过受控辐射或对流加热方式提升PCB温度
    材料: 不锈钢外壳配陶瓷绝缘加热元件
  • 输送系统
    将PCB板平稳、连续地输送通过烤箱模块的所有区域
    材料: 不锈钢网或导轨
  • 冷却区
    回流焊后快速冷却PCB,使焊点固化并最大限度减少元件热应力
    材料: 铝制散热片配强制风冷风扇
  • 控制面板
    用于设置和监控温度曲线、传送带速度及系统状态的界面
    材料: 不锈钢外壳配触摸屏
  • 排气系统
    抽走回流焊过程中产生的助焊剂烟雾。
  • 氮气惰化系统
    在使用它的版本中,用氮气填充隧道以抑制氧化。

应用与选型

应用匹配与尺寸矩阵

运行限制
pressure:常压至5千帕(具备真空能力以减少空洞)
other spec:加热速率:1-4°C/秒,冷却速率:1-6°C/秒,传送带宽度:300-500毫米,氮气气氛:O2 < 1000 ppm
temperature:环境温度至300°C(典型回流温度曲线:150-250°C)
兼容性
无铅焊膏(SAC305)免清洗助焊剂配方FR-4和高Tg PCB基板
不适用:腐蚀性或卤化清洗溶剂(如三氯乙烯)
选型所需数据
  • 最大PCB尺寸(长 x 宽 x 厚度)
  • 所需产能(板/小时)和温度曲线
  • 电源可用性(电压、相位、电流)
补充技术说明

工程推理

运行范围
范围
200-260°C,在350毫米宽度范围内各加热区温度均匀性为±2°C
失效边界
热失控在280°C持续超过30秒时引发,导致Sn-Ag-Cu焊膏分解
阿伦尼乌斯方程驱动的氧化:反应速率在超过260°C后每升高10°C翻倍,在PCB焊盘处形成脆性的Cu6Sn5金属间化合物
制造语境
回流焊炉模块 在 计算机、电子和光学产品制造 中会按材料、工艺窗口和检验要求共同评估。

风险、维护与标准

可靠性与工程风险分析

失效模式与根因
加热元件性能退化
原因:热循环和氧化导致加热效率降低或完全失效,通常由长时间高温运行或冷却循环不足引起。
传送带磨损或错位
原因:摩擦、热膨胀和机械应力导致传送带拉伸、跑偏或部件故障,通常由张力调节不当、碎屑堆积或驱动机构磨损引起。
维护信号
  • 各加热区温度曲线不一致,表现为热分布图偏差或产品焊接不均等质量问题。
  • 传送电机或轴承发出异常噪音(如摩擦声、尖啸声),或在运行过程中出现可见的传送带打滑/错位。
工程建议
  • 实施定期的温度曲线分析和加热区校准,以确保温度分布均匀,防止局部过热或加热不足。
  • 为传送系统组件建立预防性维护计划,包括传送带张力检查、轴承和驱动机构的润滑,以及对碎屑或磨损的检查。

合规与制造标准

参考标准
IPC-A-610 - 电子组件的可接受性CE标志 - 欧盟指令2014/35/EU(低电压指令)
制造精度
  • 温度均匀性:各加热区±2°C
  • 传送带速度精度:设定值±1%
质量检验
  • 温度曲线验证
  • 电气安全测试(绝缘电阻、接地连续性)
失效分析

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

热电偶校准漂移超过±1.5°C引起的PID控制器积分饱和 → 第4加热区超调至275°C导致0402电容立碑 → 采用带卡尔曼滤波的双冗余K型热电偶,并每100个循环执行一次自动归零校准
传送带磨损导致NEMA 4级滚子轴承预紧力低于0.02毫米 → ±15毫米PCB位置漂移导致BGA角落冷焊 → 采用0.5毫米分辨率的激光三角测量反馈回路,触发自动传送带张力调节

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
索取最新图纸、版本记录和规格书。
制造能力
核对设备、工艺边界和可追溯的生产证据。
可检验性
确认检验方法、计量设备和可追溯的检验报告。
供应商透明度
核验法人主体、地址、认证范围和直接联系人。

这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。

生产 回流焊炉模块 的制造商

具备该产品生产能力的中国制造商与相关工厂资料。

制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。

采购询盘

请求制造能力信息关于 回流焊炉模块

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。

这条消息去哪
直达 CNFX 编辑台;若该产品已关联到通过认证的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
我们不承诺什么
收录不等于背书。下单前请自行考察供应商、核实每一项数值。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]。

常见问题

回流过程的典型温度范围是多少?

目录列出温度范围为25–350°C,峰值回流温度通常为245–260°C。但具体曲线取决于焊膏和元件,请与制造商核实。

该模块有多少个加热区?

该模块通常有8–12个加热区,可更精细地控制温度曲线。具体数量请确认具体型号。

最大传送速度是多少?

最大传送速度列为1500–2500毫米/分钟,决定吞吐量。实际速度设置取决于PCB设计和热要求。

该模块是否支持氮气气氛?

是的,它可以使用氮气形成惰性气氛,消耗量为15–30立方米/小时。这有助于减少焊接过程中的氧化。请与供应商核实氮气功能。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.09 · 计算机、电子和光学产品制造

关联设备

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。

需要制造 回流焊炉模块?

对比具备该产品与工艺能力的制造商资料。

上一个产品
回流焊炉
下一个产品
固化站
获取报价咨询