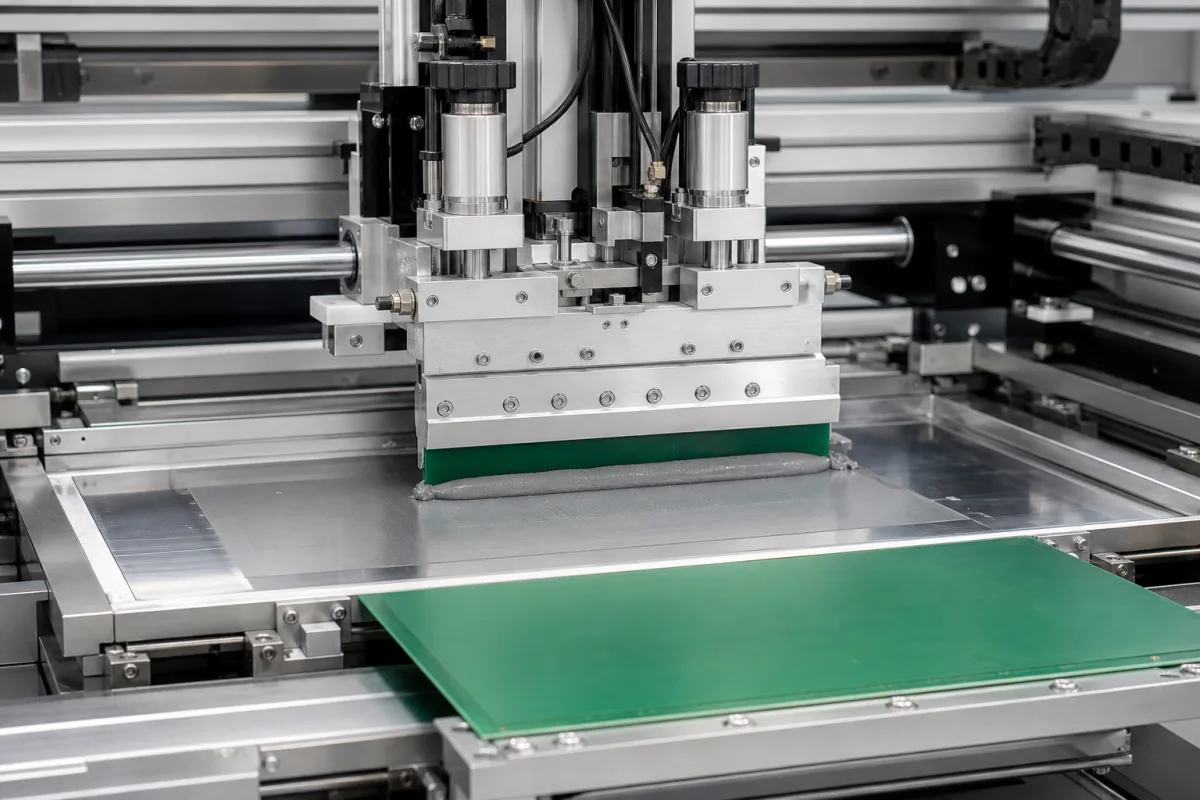
技术参数与制造背景: 刮刀组件
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 刮刀材质 | SUS304 | 耐腐蚀不锈钢ASTM A240 |
| 刮刀硬度 | 45–55 HRC | Ensures wear resistanceASTM E18 |
| 刮刀厚度 | 0.15–0.25 mm | Affects flexibility and print quality |
| 刮刀长度 | 200–600 mm | Match PCB width |
| 刮刀角度 | 45–60 ° | Optimal paste transfer |
| 印刷速度 | 10–150 mm/s | Higher speed reduces paste deposit |
| 刮刀平面度 | ±0.02 mm | Ensures uniform pressureISO 1101 |
| 刮刀刃口半径 | 0.01–0.05 mm | Sharp edge for fine pitch |
| 工作温度 | 15–35 °C | Outside range affects paste viscosity |
| 重量 | 1.5–3.0 kg | Affects handling and mounting |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
| pressure: | 0.5-3.0 bar (刀片接触压力) |
| other spec: | 焊膏粘度: 500-1500 kcps, 刮刀速度: 10-150 mm/s, 刮刀角度: 45-60° |
| temperature: | 15-35°C (操作), -10 至 60°C (存储) |
诱因 → 失效模式 → 工程缓解
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。
刮刀材料通常为不锈钢,参考牌号为SUS304,参照ASTM A240。但实际材料应与制造商确认,以确保符合具体型号要求。
参考硬度范围为45–55 HRC,参照ASTM E18。该范围旨在确保耐磨性,但具体硬度应根据应用进行验证。
刮刀角度影响焊膏转移和钢网释放。参考范围为45–60度。最佳角度取决于焊膏类型和PCB设计,因此应根据印刷机指南进行设置。
参考工作压力范围为1.0–1.6 MPa。低于1.0 MPa可能导致焊膏沉积不足。务必根据具体印刷机和钢网确认所需压力。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
该产品或部件会出现在以下工业系统、设备或上级产品中。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。