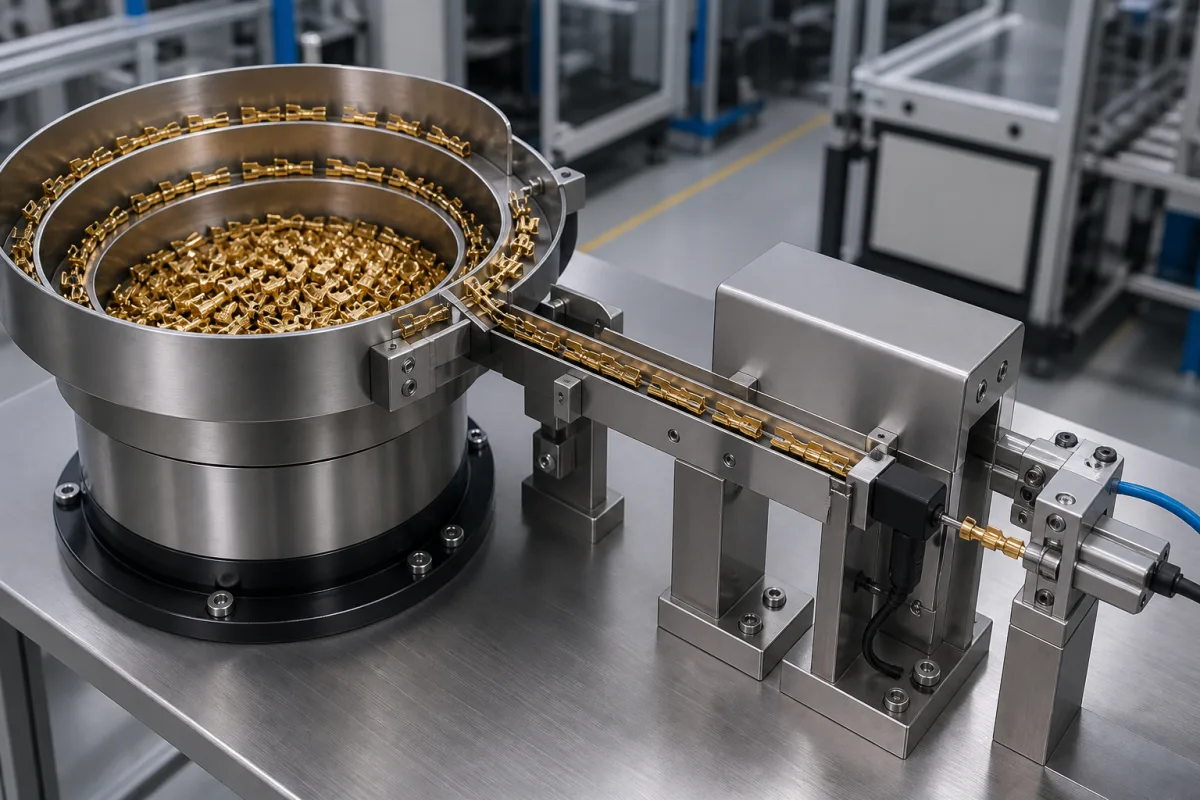
压接机前端的一段“理料”机构
振动盘、定向轨道、擒纵和传送四段
四个部件按零件走过的顺序排列。所引专利和样本侧重结构与动作,材质多数随供货方设计,表中材质一栏按资料实际给出的内容填写。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 振动盘(振动输送器) | 存放散装零件,靠振动把零件送上盘内螺旋轨道并初步定向;分选门把方向不对的零件打回盘内。[1] Rittal AS 4050.467 是 L8 压接机的配件振动盘,适用于截面 0.5~1.5 mm² 的散装线鼻子。[4] | 随供货方设计;Rittal AS 4050.467 资料给出净重 0.77 kg、毛重 1.3 kg,材质另向厂家索取。[4] |
| 定向/筛选轨道 | 让零件以同一姿态排队:有重端或台肩的零件在轨道上自然取向,方向不对的被分选回盘。[1] 没有台肩的插针改用光电传感器判别朝向,再由翻转盘倒正。[1] | 按与端子接触的镀层和磨损要求选定;所引专利只描述结构。 |
| 擒纵机构(单件放行) | 一次只放一件进入出口槽。Bejerano 结构中,转盘腔室每次只容一件零件,按传感器结果停在原位或转约 165° 后放出。[1] 待机时钳口里有一件、转盘腔内有一件,入口槽里还排着若干件,压接节拍不用等定向。[1] | 随供货方设计;Bejerano 专利以结构和转角描述,材质留给制造方选定。 |
| 传送滑台/定位夹头 | 把放出的单件送进压接钳口。Bejerano 结构中,竖直定位槽把零件落进夹头,夹头前倾约 45° 与插线口对齐,再伸出把零件另一端放进张开的钳口。[1] | 随供货方设计,按零件外形配夹爪;Zoller + Fröhlich 方案另设对中导向装置,用于定位待压接的线头。[3] |
Rittal L8 给出的实数,和要按现场提出的条件
公开资料里能落到具体型号的,主要是 Rittal L8 压接机及其配套振动盘;其余指标按生产现场和压接机条件提出。L8 的电气和气源数据属于整机。[5]
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 送料节拍 | Rittal 压线机 L8 标注压接周期 1.5 s。[5] 送料能力按所配压接机的周期定,每个周期至少要有一件到位。 | 定向率低的零件会在盘内反复循环,实际出料比盘的振动速度慢;Bejerano 专利提到无台肩 22D 插座触点在普通振动盘中只有约一半方向正确。[1] |
| 适用端子规格 | Rittal AS 4050.467:散装线鼻子 0.5~1.5 mm²。[4] L8 整机覆盖 0.5~2.5 mm²(AWG 20~14),随机配 0.5~1.5 mm² 和 1.5~2.5 mm² 各一只振动盘。[5] Zoller + Fröhlich 专利列出的送料盘对应线缆截面为 0.34~4.00 mm² 共七档。[3] | 一只振动盘通常只对应一段规格,规格跨度大就要配多只盘或换盘;询价时按端子图纸或实物列出全部规格。 |
| 交接定位方式 | 按压接工位的接收方式提出。Bejerano 结构用夹头前倾约 45° 后伸出,把零件对准插线口并送进四压点钳口。[1] | 送料到位的精度最终体现在零件进钳口的位置上,验收时以压接后的实件检查为准。 |
| 供电 | Rittal 压线机 L8 整机:额定 100~240 V 单相 50/60 Hz,视在功率 110 VA。[5] | 配件振动盘随主机使用时,供电按主机接口;单独配振动盘控制器的,按控制器铭牌接线。 |
| 压缩空气 | Rittal 压线机 L8 整机压缩空气接口 5.5 bar(约 0.55 MPa)。[5] | 气缸推料、翻转和夹头动作都用气时,按整机标注的压力供气,并在车间气源侧留出余量。 |
| 工作温度 | 按车间环境给出,以设备铭牌和说明书为准。 | 温度主要影响振动盘的振幅稳定和传感器判别,车间温差大时把冬夏两档温度一并告知供货方。 |
| 相对湿度 | 按车间环境给出,避免凝露。 | 端子表面受潮或沾油会改变在轨道上的滑动状态,影响定向。 |
| 防护等级 | 按安装位置的粉尘和油雾情况提出要求。 | 振动盘多为敞口结构,防护重点在驱动器、控制器和传感器。 |
| 与零件接触部位的材料 | 盒式料带一例:AMP 专利中的料盒壳体用真空成型苯乙烯,厚度举例为 0.03 英寸(约 0.76 mm)。[2] 振动盘和轨道材料按端子镀层、耐磨和噪声要求选定。 | 镀锡、镀金端子对划伤敏感,接触面材料和表面处理要按零件镀层选。 |
| 重量 | Rittal AS 4050.467 振动盘净重 0.77 kg、毛重 1.3 kg。[4] 压线机 L8 整机净重 34.6 kg。[5] | 整套送料系统的重量随盘数、轨道长度和机架变化,按供货方总图确定。 |
先看零件形状:有台肩、有重端,还是两头差不多
散装送料最先要回答的是零件能否在送料机里自己转正。下表是公开专利中描述的四种供料路线,以及它们对零件的要求。
Bejerano 专利举的难例是 MIL-C-39029/57-357 的 22D 插座触点:一端空心、没有台肩,在普通振动盘中约 50% 能以正确方向出盘,其余在盘内反复分选循环,既拖慢出料又可能碰伤触点。[1] 遇到这类零件,送样试料时就要看翻转盘一类的方案。
向供货方询价时,随样品一并提供:每种端子的图纸或实物、镀层、哪一端朝向压接头;来料是散装、盒装还是料带;压接机品牌型号和送料接口位置;每分钟需要的件数;同时在线的规格数量和换型频率;与零件接触部位的材料和噪声限制。试料后请供货方给出实测出料速度和定向合格情况。
左右滑动查看完整表格 →
| 供料路线 | 对零件的要求 | 资料中的细节 |
|---|---|---|
| 振动盘:盘内螺旋轨道、分选门、出口槽 | 有较重的一端,或靠近一端有台肩,振动时能以固定姿态进入轨道 [1] | Bejerano 专利把它列为散装插针压接设备的常见配置 [1] |
| 料斗加翻转盘 | 细长零件即可:光电传感器判断朝向,方向反了由转盘倒正 [1] | 转盘转约 135°~175°,优选约 165°,逐件落入出口槽交给定位夹头 [1] |
| 盒式料带 | 零件逐个装进料带的格子里,料带盘绕在料盒中;压接机的齿轮带动料带,到出料口取出零件 [2] | 出料可用顶出件推出,也可让零件靠自重落下 [2] |
| 零件厂家提供的料带或载带 | 零件能做成或装进方向固定的载体 [1] | Bejerano 专利提到部分零件无法改用载带,载带用完后的废料也较多 [1] |
从出口槽到压接钳口:一个零件走的五步
Bejerano 专利完整描述了一台压接机里零件从转盘到被压接的过程,可以用来对照自己设备的交接动作。[1] 这里操作者手持导线从倾斜约 45° 的前面板插线口插入,便于看清插线位置。[1]
Zoller + Fröhlich 的方案则由对中导向装置定位线头,剥线可以在机外完成,也可以由集成在压接机里的剥线头完成。[3] 选型时要分清导线由人工插入还是机器对中,以及剥线放在哪一步。
左右滑动查看完整表格 →
线鼻子规格多:几只振动盘共用一套驱动
给管型线鼻子(Rittal 中文资料称“线鼻子”)送料时,难点通常在规格多。Zoller + Fröhlich 专利指出,一台机器逐个规格改装要花调机时间,还可能用错截面;每个规格配一台机器又要增加投资。[3] 该专利的做法是把几只送料盘装在同一块盖板上,共用一套振动驱动,由控制单元选择出料的盘,各盘都送入同一个压接头;盘可以沿节圆并排、沿轴线排列或上下叠放,部分盘可以摆出来加料。[3] 专利列出的盘与线缆截面对应 0.34、0.50、0.75、1.00、1.50、2.50 和 4.00 mm² 七档(专利正文单位写作“mm”)。[3]
Rittal 的做法是按截面分段配盘:压线机 L8 随机带 0.5~1.5 mm² 和 1.5~2.5 mm² 两只振动输送器,配件 AS 4050.467 单独供应 0.5~1.5 mm² 一档。[5][4] L8 资料同时写明整机可自动识别截面、自动换工具。[5] 规格少、换型不频繁时,换盘即可;同一班次要交替压多种截面时,多盘同驱的结构更省调机时间。
关联的应用系统与部件
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
应用系统
关联部件
资料来源与适用范围
核对日期:2026-10-17。结构和动作取自三份已到期或已授权的专利,具体数值取自 Rittal 官网 2026-10-17 生成的产品数据。专利中的角度和比例是该专利实施例的数值,用于说明原理;型号数据只代表所列 Rittal 型号。
- US 6,230,395 B1 Component feeder device for use with a crimping machine(Abraham Bejerano,2001)振动盘依靠重端或台肩定向、22D 触点约 50% 定向率、翻转盘约 135°~175°(优选 165°)、待机排队、夹头前倾约 45° 送入四压点钳口、凸轮挡块设定压接深度、载带的局限;用于原理、部件、定向和交接两节。
- US 4,784,262 Cassette for loose-piece parts such as electrical terminals(AMP Inc.,1988)自动车床加工的端子只能做成单件、盒式料带的结构与出料方式、真空成型苯乙烯壳体厚约 0.03 英寸;用于定义、供料路线表和材料参数。
- US 11,942,745 B2 Crimping machine(Zoller & Fröhlich GmbH,2024)多只送料盘共用振动驱动、控制单元选盘、盘的排布方式、七档线缆截面、对中导向装置和集成剥线头;用于原理、多规格线鼻子一节和规格参数。
- Rittal AS 4050.467 Vibratory bowl feeder for crimping machine L8(英文产品数据,2026-10-17 生成)适用散装线鼻子 0.5~1.5 mm²、配套 L8(4050452)、净重 0.77 kg、毛重 1.3 kg;用于振动盘部件、规格和重量参数。
- Rittal AS 4050.452 Crimping machine L8(英文产品数据,2026-10-17 生成)截面 0.5~2.5 mm²、随机两只振动盘、压缩空气 5.5 bar、100~240 V、110 VA、压接周期 1.5 s、净重 34.6 kg、截面自动识别;用于参数表和多规格一节。
- Rittal AS 4050.467 振动输送器(中文产品数据,2026-10-17 生成)中文名称“振动输送器”、用途表述“用于 L8 压接机对散装线鼻子进行送料引导”;用于定义和中文叫法。