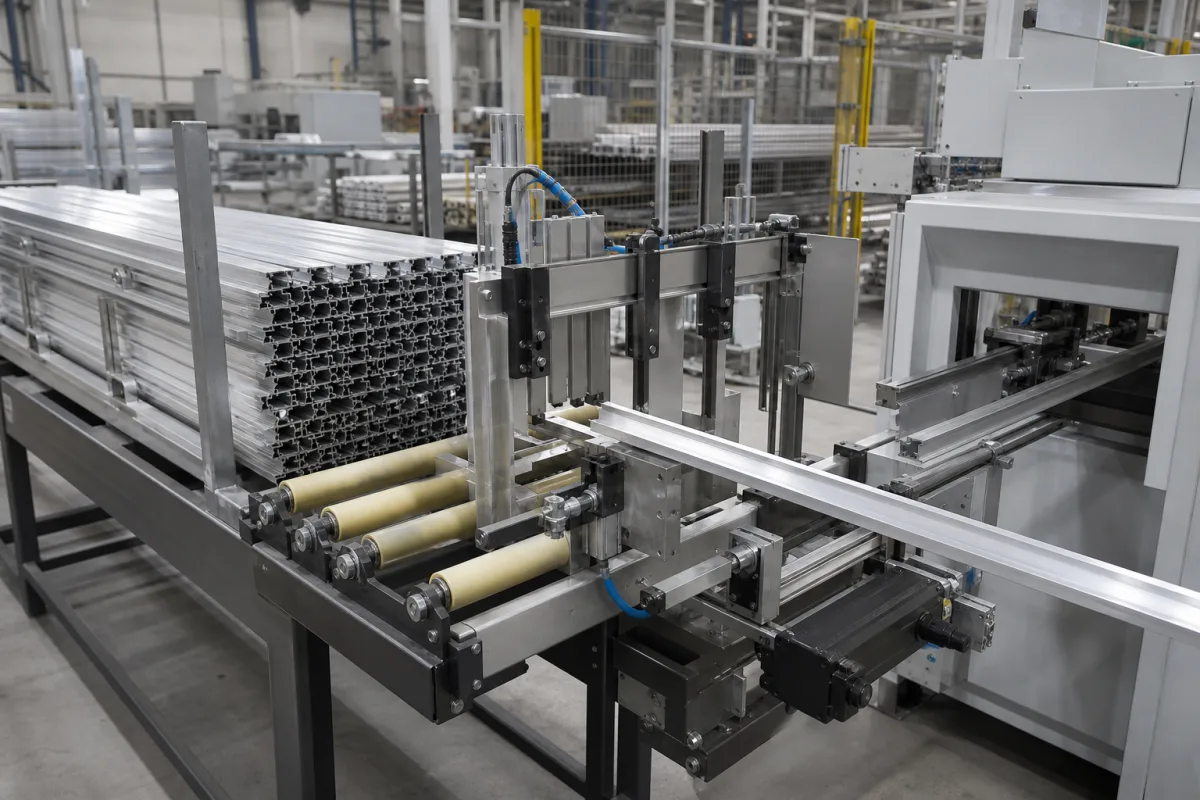
该送料器通过电机驱动的滚轮或皮带,将铝型材从存储架移动到下游加工工位。路径上的传感器检测每个型材的位置,并向自动控制系统发送信号。系统调整送料速度和对齐方式,以满足下游设备的速度和定位要求。控制逻辑确保型材在正确的时间以正确的方向送入,防止堵塞或错位。系统可处理指定范围内的不同宽度和长度的型材,并可与其他制造线组件集成。传感器和自动控制的使用实现了精确定位和可重复送料,这对于下游加工操作至关重要。送料器设计在规定的压力、电压和温度范围内运行,需要适当维护以确保性能一致。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 送料速度 | 10–60 m/min | Higher speeds may require increased pneumatic pressure |
| 型材宽度范围 | 20–400 mm | Outside range requires custom grippers |
| 型材长度范围 | 500–6000 mm | Longer profiles may need additional support |
| 定位精度 | ±0.1 mm | Critical for downstream machiningISO 230-2 |
| 重复定位精度 | ±0.05 mm | Ensures consistent feedingISO 230-2 |
| 工作压力 | 0.5–0.8 MPa | Below 0.5 MPa may cause insufficient clamping force |
| 电源电压 | 220/380 V AC | Three-phase; other voltages on requestIEC 60038 |
| 功率 | 1.5–3.0 kW | Depends on profile weight and speed |
| 工作温度 | 0–50 °C | Below 0°C may cause pneumatic issues |
| 防护等级 | IP54 | Suitable for dusty environmentsIEC 60529 |
| 机器重量 | 800–1200 kg | Varies with configuration |
| 外形尺寸(长×宽×高) | 3000×1200×1500 mm | Approximate; custom sizes available |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 0至2巴 |
| flow rate: | 最高15根型材/分钟 |
| temperature: | 0°C至50°C |
| profile dimensions: | 20x20毫米至120x120毫米截面 |
| slurry concentration: | 不适用(干式送料) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
自动型材送料器在集成制造系统中自动将铝型材供应给下游加工工位,确保材料流连续且定时精确,减少人工操作,提高生产效率。
关键规格包括送料速度(10–60米/分钟)、型材宽度范围(20–400毫米)、型材长度范围(500–6000毫米)、定位精度(±0.1毫米)、重复定位精度(±0.05毫米)、工作压力(0.5–0.8兆帕)、供电电压(220/380伏交流)、功率消耗(1.5–3.0千瓦)、工作温度(0–50°C)、防护等级(IP54)、机器重量(800–1200千克)和占地面积(3000×1200×1500毫米)。这些为参考值,请与制造商确认具体型号。
送料器使用传感器检测每个型材的位置,并通过自动控制系统调整送料速度和对齐方式。这种闭环控制可实现±0.1毫米的定位精度和±0.05毫米的重复定位精度(参考ISO 230-2),确保下游操作的稳定送料。
注意送料异常、噪音增大或定位精度偏差。检查气动压力(应在0.5–0.8兆帕范围内),并确保工作温度在0–50°C之间。建议定期检查滚轮、皮带和传感器。如问题持续,请联系制造商。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。