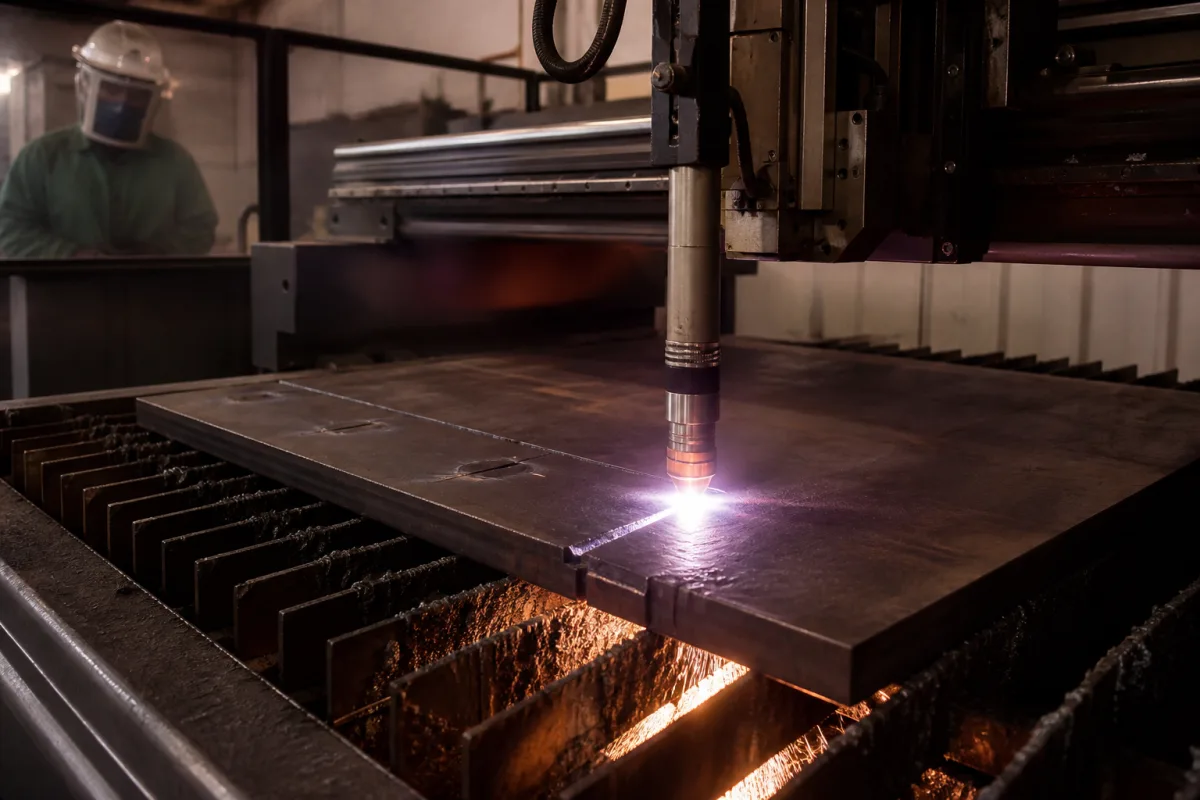
技术参数与制造背景: 切割炬
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 额定电流 | 100–200 A | Determines cutting thickness capabilityIEC 60974-7 |
| 暂载率 | 60–100 % | At rated current; lower for continuous heavy useIEC 60974-1 |
| 气体压力 | 0.4–0.6 MPa | Too low causes unstable arc |
| 冷却流量 | 1.5–2.5 L/min | Insufficient cooling shortens electrode life |
| 割炬长度 | 150–300 mm | Affects reach and maneuverability |
| 重量 | 0.8–1.5 kg | Heavier torches may require counterbalance |
| 最大切割厚度 | 25–50 mm | Depends on current and gas |
| 切割公差 | ±0.5 mm | For straight cuts on mild steelISO 9013 |
| 工作温度 | -10–50 °C | Outside range may affect seals and electronics |
| 防护等级 | IP54–IP65 | Higher rating for dusty or wet environmentsIEC 60529 |
| 割炬体材料 | 6061-T6 | Aluminum alloy for heat dissipationASTM B211 |
| 绝缘电压 | 1000 V | Withstands high-frequency ignitionIEC 60974-1 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
| pressure: | 气体供应压力最高 120 psi (8.3 bar) |
| flow rate: | 等离子气体流量 30-150 SCFH(标准立方英尺/小时),保护气体流量 10-50 SCFH |
| temperature: | 工作环境温度 0-60°C,储存温度 -20°C 至 80°C |
诱因 → 失效模式 → 工程缓解
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。
6 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。
结合厂家产品范围与来源资料比较需求,联系时说明规格、数量和交期。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。
切割炬由铜合金、钨、陶瓷和不锈钢制成。炬体通常采用6061-T6铝合金制造,以利于散热。
最大切割厚度为25至50毫米,具体取决于电流和气体。这是参考范围;请咨询制造商以了解具体型号的能力。
气体压力应保持在0.4至0.6兆帕之间。压力过低可能导致电弧不稳定。
暂载率为60%至100%(在额定电流下),但连续重载使用时可能较低。这表示在10分钟周期内,切割炬可以在额定电流下运行的时间百分比。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
该产品或部件会出现在以下工业系统、设备或上级产品中。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。