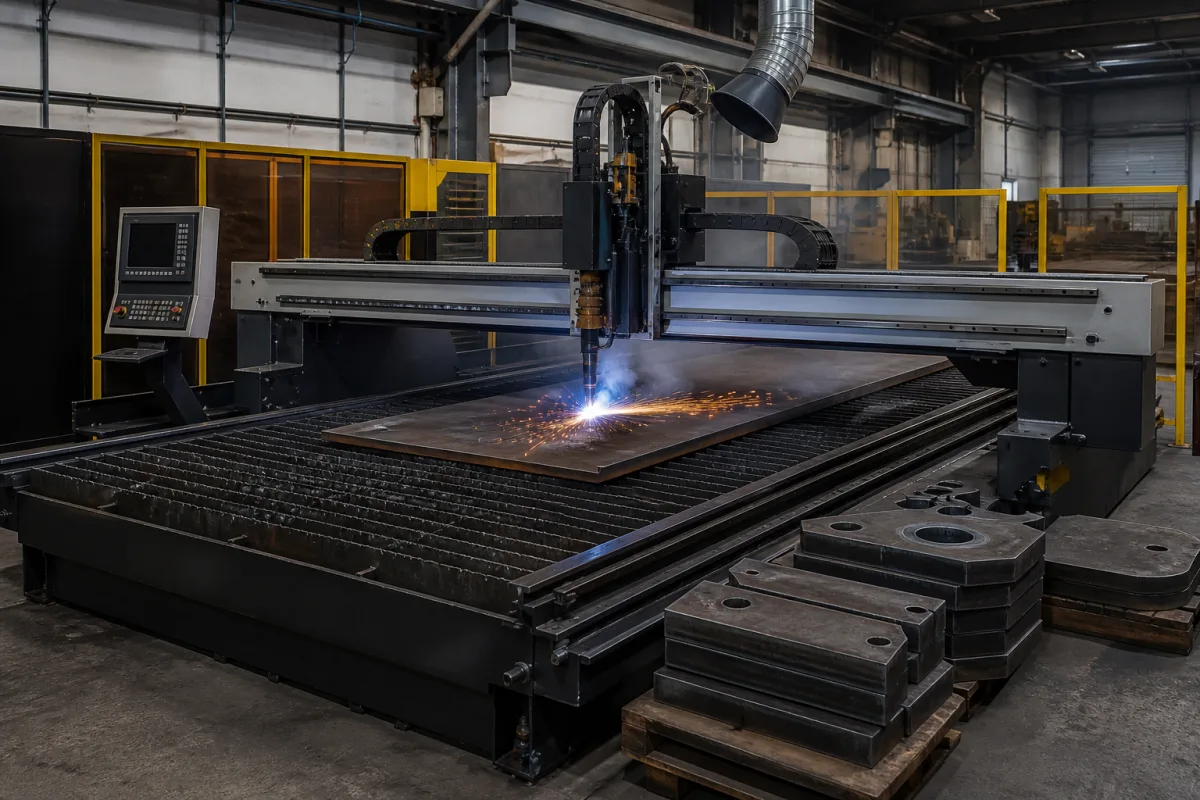
龙门负责走轨迹,电源和割炬决定工艺条件
产品作用
数控龙门引导割炬沿板材轮廓移动,等离子电源与割炬在对应气体和工艺条件下切割适用导电金属。STYLECNC STP3000-G公开双侧驱动、齿轮齿条、钢制空心梁以及割炬和台体选项,采购按实际工作区与工艺包选择配置。[1]
工作原理
数控系统执行轨迹并协调切割启停,高度控制配合维持割炬与工件的相对位置。Hypertherm工艺表分别列穿孔高度、延迟、切割高度、速度和弧压,材料及安装条件会影响实际割缝;运动定位和完成切口分别验收。[3][5][7]
五项功能结构,将运动平台与切割工艺配套
下面按主要功能说明部件作用和材料对象。制造BOM、安装附件及备件数量采用实际供货清单;运动平台、电源、机用割炬、耗材和高度控制逐项配套,台体、气源、排烟、线束与软件列明包含范围。[1][2][4]
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|
| 数控运动与切割控制系统 | 执行切割路径,协调启停与设备信号。STP3000-G介绍数控控制和光耦配置;实际控制器、软件、程序输入及通信接口随交付清单列出。[1] | 控制板、操作面板、接插件、电柜和布线按电气清单分项,材料、防护与干扰控制分别按对应设备文件说明。 |
|---|
| 等离子电源 | 向匹配割炬提供工艺所需电输出。Powermax65 SYNC列20~65A输出,电源输入、输出和暂载率各有额定条件,与机床运动控制供电分别设计。[2] | 电源的外壳、接线和散热结构按具体型号文件列项。内部拓扑和引弧形式采用原厂设计资料,维护按所选电源规程实施。 |
|---|
| 机用割炬与匹配耗材 | 机用割炬和耗材与电源、工艺及电流配套。2023 SmartSYNC目录将65A机械切割料号列为428930,65A拖曳切割另列428931。[4] | 180°机用炬零件图分别列外壳、齿条、接触环、O形圈、传感开关、线缆和RFID板,完整割炬、维修件与切割耗材按不同采购对象列项。[4] |
|---|
| 龙门、轨道与传动机构 | 支承割炬并引导平面运动。STP3000-G采用双侧驱动与齿轮齿条,步进和伺服为不同配置,双侧同步、有效行程及安装基础共同影响运动表现。[1] | 原厂说明钢制空心梁;梁、轨道、齿条和安装件各自采用图纸材质及表面处理,按实际结构准备维护零件。[1] |
|---|
| 割炬高度控制与升降机构 | 升降机构配合工艺表调整割炬位置。STP3000-G把等离子自动调高和火焰电容调高分列;Hypertherm说明部分数控系统按弧压调高,各工艺使用对应设置。[1][3] | 传感、电控、升降和安装部件按THC配置列出。STP3000-G表列200mm为割炬升降行程,不是调高精度。[1] |
|---|
十二项参数,区分机械、电源与成品指标
STP3000-G提供龙门整机配置实例,Powermax65 SYNC提供具名电源额定实例;两者分别读表,不表示默认成套。报价以同一交付配置的机床、电源、割炬及辅助系统文件配对。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|
| 切割与穿孔能力 | 材料、厚度、速度与工艺条件 | Powermax65 SYNC推荐20mm@500mm/min、25mm@250mm/min;手工分离32mm@125mm/min;穿孔16mm并注明手持或具自动调高条件。最大分离厚度不能替代数控穿孔及切口质量额定。[2] |
|---|
| 有效工作幅面 | X/Y可达区与板材布置图 | STP3000-G的Cutting Area仅列3000mm,完整工作区仍缺第二方向及割炬可达边界。有效X/Y、轨道、横梁、台体与板材布置采用同一安装图说明。[1] |
|---|
| 电源输出与暂载率 | 输出电流、版本与额定条件 | Powermax65 SYNC CE/CCC版输出20~65A,在40℃、380~400V三相条件下,65A为50%暂载率,46A为100%。不同电流与输入版本分别读表,安排实际切割和停歇任务。[2] |
|---|
| 轴定位与切口质量 | 轴报告、图纸与切口检验分别 | ISO230-2公开范围涉及单轴定位与重复性直接测量;ISO9013对应热切口几何规格及质量公差。轴报告、孔与轮廓尺寸、切口评价分别对应试验对象及图纸要求。[5][7] |
|---|
| 切割速度与质量目标 | 材料、厚度、耗材和配置对应 | STP3000-G将伺服0~10000mm/min、步进0~4000mm/min分列。具体材料的质量速度从对应工艺表起步,结合板材、耗材、调高和试切结果调整。[1][3] |
|---|
| 整机及电源输入电压 | 机床、等离子电源与外围分项 | STP3000-G机床表列220VAC±10%;电源实例Powermax65 SYNC CE/CCC另列380~400V三相±10%。机床、电源、空压及烟尘设备的供电负荷与接线分别列项。[1][2] |
|---|
| 输入频率与供电版本 | 相数、频率及型号标识 | 所读机床和电源CE/CCC表均列50/60Hz,电压、相数与型号版本仍配对。Powermax的CSA输入表属于另一版本,实际订货采用选定版本的完整额定。[1][2] |
|---|
| 现场温度与额定条件 | 机床、电源及外围分别确认 | Powermax表中40℃限定所列暂载率的试验条件;机床、电源、THC及辅助设备的安装温区与散热条件分别来自对应设备文件。[2] |
|---|
| 湿度与气源质量 | 环境条件与压缩气体分别 | 整机表未列统一环境湿度范围。Powermax65 SYNC供气要求为清洁、干燥、无油空气或氮气;现场环境和压缩气体处理各自评估。[1][2] |
|---|
| 防护与排烟配置 | 部件防护、台体及烟尘系统 | STP3000-G列标准台、收集抽屉台及烟尘收集台选项,未列全套统一IP额定。各设备防护、台体与现场烟尘捕集方案按实际材料和安装条件配套。[1] |
|---|
| 机器质量与安装载荷 | 龙门、轨道、台体及附件清单 | 实际质量按龙门、轨道、台体和附件的供货范围统计。Powermax65 SYNC CE/CCC表列24.1kg含注明的7.6m割炬,仅属该电源配置;安装支承与搬运按整套设备资料安排。[1][2] |
|---|
| 外形与施工维护空间 | 台体、轨道、运动及外围布置 | 外形图分别标设备外廓、运动区、板材装卸、线缆及辅助系统位置。原厂可提供台体图纸,现场制作时由双方落实基础、承载和连接责任。[1] |
|---|
厚度要连同起切方式和速度读
下列Powermax65 SYNC能力项目来自同一原厂页面,用于解释额定口径。数控试切采用所选电源、机用割炬、耗材和对应材料工艺表,再评价目标零件。[2]
左右滑动查看完整表格 →
| 原厂能力项目 | 厚度与速度条件 | 对应的采购判断 |
|---|
| 推荐切割 | 20mm,500mm/min。[2] | 比较目标板厚与该条件下的速度。 |
| 另一推荐条件 | 25mm,250mm/min。[2] | 把较厚材料与较低速度一起列入任务。 |
| 手工分离 | 32mm,125mm/min。[2] | 手工分离不能作为数控穿孔或质量切割保证。 |
| 穿孔 | 16mm;脚注限手持或具自动调高。[2] | 所选机用配置、板内起切位置及穿孔程序一起验证。 |
按工艺包和场地拆清整机供货
STP3000-G列等离子、火焰及组合模式,并有不同割炬数量。两种工艺分别匹配材料、厚度、割炬、气路和调高设置,选定组合后再做同条件试切。[1]
报价按运动平台与控制、电源与割炬、耗材、THC、台体、气源处理、烟尘系统和软件分别列项。原厂提供台体图纸供现场制作时,图纸、实物及基础安装责任各有交付边界。[1]
结构钢和其他金属零件的订单以材料、板厚及图纸提出加工任务,后续加工和用途要求落实到零件验收。板幅、割炬边界、轨道和上下料布置同时决定现场空间;“重型”名称不能直接给出质量或切口公差。[1][5]
将电源输出、现场用电和供气分开配套
Powermax65 SYNC CE/CCC的20~65A为切割输出;输入表在9kW条件下另列380V时15.5A、400V时15A。STP3000-G表列220VAC机床输入,现场电气方案按各设备的实际版本、接线与负荷安排。[1][2]
该电源推荐切割进气210L/[email protected],刨削另列210L/[email protected],气体为清洁、干燥、无油空气或氮气。所选工艺在实际管路和处理设备条件下评价供气,空压机名义压力与设备入口流量、气体质量分别列明。[2]
CE/CCC表的65A/50%和46A/100%暂载率都限定40℃及380~400V三相条件;不能拼成65A连续额定。把切割、穿孔、装卸和停歇连成实际工作循环,再评估整套设备的生产任务。[2]
按电源、割炬形式和工艺落实备件料号
Hypertherm 2023目录把65A机械切割耗材列428930,65A拖曳切割列428931,FineCut和刨削各有相应选项。当前Powermax65 SYNC页面也分别列机用与手持耗材;采购按料号及兼容平台匹配。[2][4]
180°机用割炬目录另列总成、管线、壳体、接头、接触环、O形圈及传感部件。切割耗材用于对应加工工艺,割炬总成与维修套件用于不同维护对象,备件单保留所需线缆长度和安装形式。[4]
穿孔高度、切割高度和穿孔延迟在工艺表中分列。Hypertherm的Powermax125改装割炬说明用于解释这些表项及磨耗对弧压的影响,其125A设置不能移作65A电源参数;实际高度与速度使用所选配置的材料表。[3]
让零件样件、工艺记录和交付配置相互对应
试切记录实际材料、厚度、耗材、速度、穿孔与切割条件、板上位置及测量方法,保留孔、轮廓和切口样件。工艺表中的最佳质量设置是调整起点,最高产量设置追求另一目标,实际安装与材料会影响割缝和结果。[3]
ISO9013:2017公开范围涉及热切口几何规格和质量公差,要求在图纸或有关交付文件引用;平面度缺陷另对应所用材料标准。2024修订已在官方目录列出,具体等级、限值与适用版本写入双方验收文件;轴定位报告不能代替切口及成品图纸验收。[5][6][7]
引弧异常、挂渣或切口变化、调高不稳及运动异响,按所选设备手册记录工艺和设备状态并检查。耗材磨耗、供气、板材支承、THC及传动分别排查;设备无法可靠安全运行时停用并由合格人员修复,换件、清渣和检修按设备规程断电隔离,防止重送电及意外运动,保持安全联锁有效。[1][3][9]
试切和安装同时控制触电、弧光、热金属和烟尘风险。Hypertherm安全手册说明烟尘受材料、涂层、台体和工艺影响,采用局部排风并通过现场监测评价空气质量;眼面与身体防护、旁人屏障、可燃物及热渣管理采用对应设备文件和现场方案。排烟台选项与现场捕集效果分别验收。[9]
左右滑动查看完整表格 →
| 提交给厂家的加工与现场条件 | 要求回传的配置和验收资料 |
|---|
| 材料牌号、厚度、板幅、板内穿孔或边缘起切、最小孔及图纸。 | 同材料的机用工艺表、对应电源/割炬/耗材料号及样件,列速度、高度、延迟与测量记录。 |
| 完整板材布置、上下料、施工和维护空间。 | X/Y有效工作区、割炬可达边界、台体轨道基础及整机外形,实际质量和承载接口。 |
| 现场电源、相数频率、气源和管路条件。 | 所选版本供电及接线、输入负荷与暂载率、实际工艺进气要求及处理设备。 |
| 预计任务循环、目标切口质量和后续加工。 | 试切条件与质量方法、图纸及适用标准版本、调试与交付记录,按实际循环评估产能。 |
| 台体、排烟、软件、培训及备件需求。 | 逐项供货范围、安装责任、烟尘与安全文件、维护手册及割炬总成/耗材/维修件清单。 |