行业验证制造数据 · 2026

焊接电源

基于 CNFX 目录中多个工厂资料的聚合洞察,焊接电源 在 金属制品制造 行业中通常会围绕 额定输入电压 到 额定输入电流 进行能力评估。

技术定义与核心装配

一个典型的 焊接电源 通常集成 电源变压器 与 整流器/逆变器电路。CNFX 上列出的制造商通常强调 铜绕组 结构,以支持稳定的生产应用。

为电弧焊接过程提供所需功率、电压和电流特性的电气设备。

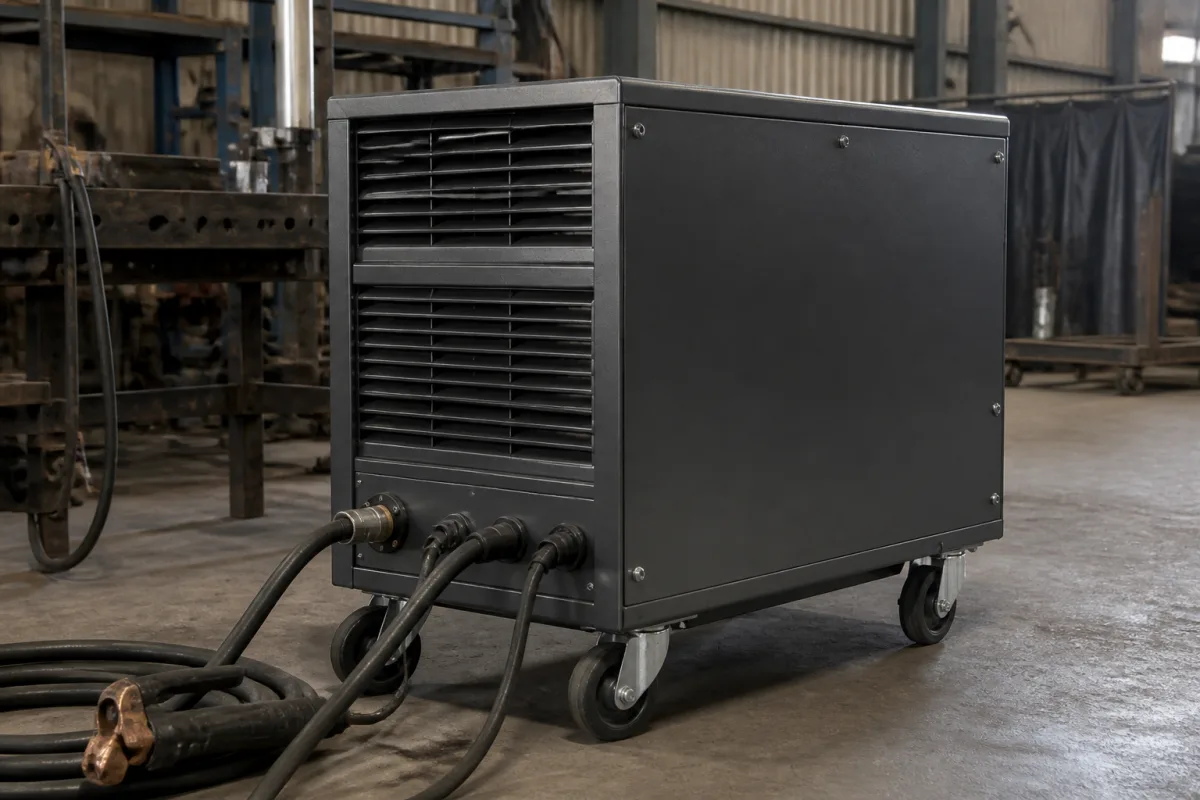
焊接电源 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

技术定义

焊接电源是自动化金属制造单元系统中的关键部件,它将初级电能转换为焊接操作所需的受控输出。它提供适当的电压、电流和波形特性,以在电极和工件之间建立并维持稳定的焊接电弧,从而在制造单元中实现精确、自动化的金属连接。该设备通常采用三相输入电压380 V AC(±10%),符合IEC 60974-1标准,额定输入电流在额定输出时为20–60 A。额定输出电流范围为200–630 A,取决于暂载率,输出电压范围为16–44 V DC,与电流范围相对应。暂载率在40°C环境温度下为60–100%,在较高温度下需降额使用。空载电压限制在60–90 V DC以确保安全。额定输出时效率为85–92%,功率因数为0.85–0.95。绝缘等级为F–H,符合IEC 60085标准;防护等级为IP23–IP54,符合IEC 60529标准,对于恶劣环境可选用更高防护等级。工作温度为-10至40°C,存储温度为-20至55°C。重量范围为50–150 kg,大致尺寸为500–800 mm(宽)× 600–1000 mm(深)× 800–1200 mm(高),因型号而异。材料包括铜绕组、硅钢叠片、电子元件和铝制散热器。工作原理涉及通过变压器、整流器或逆变器将输入的交流或直流电转换为适合焊接的受控输出;现代设备采用逆变器技术进行精确调节。本目录条目提供参考范围;请与法定制造商或供应商确认具体型号的数值和标准。

工作原理

焊接电源将输入的交流或直流电转换为适合电弧焊接的受控输出。这通过变压器、整流器或逆变器实现。现代设备采用逆变器技术,精确调节输出特性,实现稳定的电弧引燃和维持。可编程的焊接参数支持自动化制造过程,确保一致的焊接质量。设备根据焊接工艺和电极类型调整电压和电流,在电极和工件之间维持稳定电弧。

技术参数

技术参数
参数典型区间选型说明与越界后果
额定输入电压380 ±10% V ACThree-phase; other voltages on requestIEC 60974-1
额定输入电流20–60 AAt rated outputIEC 60974-1
额定输出电流200–630 ADuty cycle dependentIEC 60974-1
输出电压范围16–44 V DCCorresponds to current rangeIEC 60974-1
负载持续率60–100 %At 40°C ambient; derate at higher tempsIEC 60974-1
空载电压60–90 V DCSafety limit per standardIEC 60974-1
效率85–92 %At rated outputIEC 60974-1
功率因数0.85–0.95At rated outputIEC 60974-1
绝缘等级F–HThermal enduranceIEC 60085
防护等级IP23–IP54Higher IP for harsh environmentsIEC 60529
工作温度-10–40 °CStorage -20–55°CIEC 60974-1
重量50–150 kgDepends on rated current
外形尺寸(宽×深×高)500–800 × 600–1000 × 800–1200 mmApproximate; varies with model

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

主要材料

铜绕组 硅钢片叠片 电子元器件 铝合金散热片

组件 / BOM

Components / BOM
  • 电源变压器
    将输入电压降至合适的焊接电压水平
    材料: 硅钢片,铜
  • 整流器/逆变器电路
    通过高频开关将交流电转换为直流电或调节输出
    材料: 半导体组件、电路板
  • 控制面板
    用于设置和监控焊接参数的操作界面
    材料: 塑料、电子组件
  • 冷却系统
    用于消散运行过程中产生的热量
    材料: 铝材、铜材、冷却风扇

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

反向恢复时间 < 50 ns时整流二极管发生雪崩击穿 直流输出电压纹波超过峰峰值5% 在每个二极管两端并联RC时间常数为2.2 μs的缓冲电路
电场强度 > 5 MV/cm时IGBT栅极氧化层发生隧穿 开关频率相对于20 kHz设定点波动超出±2 kHz 采用带米勒钳位电路的栅极驱动器,在开关瞬态期间维持Vge < ±20 V

工程推理

运行范围
范围
15-40 V DC输出电压,30-400 A焊接电流,40°C环境温度下60-100%负载持续率
失效边界
1500 V AC介电强度下的绝缘击穿,1.8 T磁通密度下的变压器铁芯饱和,半导体结温超过175°C
电流密度 > 10^6 A/cm²时功率半导体中的电迁移,频率 > 20 kHz时绝缘材料中的介电极化损耗,矫顽力 > 50 A/m时变压器铁芯的磁滞发热
制造语境
焊接电源 在 金属制品制造 中会按材料、工艺窗口和检验要求共同评估。

别名与俗称

焊接電源

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

应用匹配与尺寸矩阵

运行限制
pressure:仅限常压操作(非加压)
other spec:输入电压范围(例如:200-600V AC),负载持续率(例如:额定输出下60%),防护等级(例如:室内工业用IP23S)
temperature:典型工作环境温度-10°C至+40°C,环境温度超过30°C时需降额使用
兼容性
焊条电弧焊(SMAW)焊条熔化极气体保护焊(GMAW/MIG)送丝机药芯焊丝电弧焊(FCAW)装置
不适用:需要恒压(CV)特性和外部送丝控制的埋弧焊(SAW)
选型所需数据
  • 所需焊接工艺及电极/焊丝类型(决定输出特性:CC或CV)
  • 预期应用所需的最大电流和负载持续率
  • 一次侧输入电压及可用电源容量

可靠性与工程风险分析

失效模式与根因
内部组件过热
原因:由于通风口堵塞、灰尘积聚或风扇故障导致冷却不足,从而对半导体和电容器造成热应力。
电弧输出不稳定
原因:功率调节组件(如IGBT或整流器)性能退化,通常由电压尖峰、湿气侵入或长时间高负载运行引起。
维护信号
  • 变压器或冷却风扇发出异常嗡嗡声或轰鸣声
  • 设备运行期间出现可见的电弧、火花或冒烟
工程建议
  • 定期清洁空气过滤器和通风口以确保最佳冷却效果,并验证环境温度保持在制造商规定范围内。
  • 使用稳压器或浪涌保护器保护敏感电子元件免受电源波动影响,并定期校准输出参数。

合规与制造标准

参考标准
ISO 3834-2: 金属材料熔焊的质量要求ANSI/AWS D1.1: 钢结构焊接规范 - 钢EN 60974-1: 电弧焊设备 - 第1部分:焊接电源
制造精度
  • 输出电流精度:设定值的±3%
  • 电压调节率:负载变化下的±2%
质量检验
  • 绝缘电阻测试(500 V DC下最小1 MΩ)
  • 输出特性验证(V-I曲线分析)

生产 焊接电源 的制造商

具备该产品生产能力的中国制造商与相关工厂资料。

制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。

分享这一页

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
4/5
制造能力
4/5
可检验性
5/5
供应商透明度
3/5

这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。

供应链相关产品与组件

铝制电缆管理夹

用于工业组件中电缆固定和整理的定制铝夹

查看规格 ->
铝材CNC钻孔机

用于铝制零部件精密钻孔的CNC机床

查看规格 ->
铝制CNC加工轴承座

用于安装和保护轴承的精密铝制壳体

查看规格 ->
铝件CNC加工单元

用于铝件生产的集成CNC加工系统

查看规格 ->

常见问题

该焊接电源的额定输入电压是多少?

额定输入电压为三相380 V AC(±10%),符合IEC 60974-1标准。其他电压可根据要求提供,但这是标准参考值。

暂载率是多少?它如何影响操作?

暂载率在40°C环境温度下为60–100%,符合IEC 60974-1标准。它表示在10分钟周期内设备可以在额定输出下运行的时间百分比。环境温度较高时需要降额。

该设备的防护等级是多少?

防护等级为IP23–IP54,符合IEC 60529标准。IP23提供对工具和水的防护,IP54提供防尘和防溅水保护。对于更恶劣的环境,可选择更高防护等级。

如何验证我具体型号的规格?

提供的数值是参考范围。在采购或安装前,务必与法定制造商或供应商确认具体型号的参数,如确切的输出电流、尺寸和重量。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.09 · 金属制品制造

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。
采购询盘

请求制造能力信息关于 焊接电源

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。
这条消息去哪
直达 CNFX 编辑台;若该产品已关联到通过认证的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
我们不承诺什么
收录不等于背书。下单前请自行考察供应商、核实每一项数值。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]

需要制造 焊接电源?

对比具备该产品与工艺能力的制造商资料。

上一个产品
焊接烟尘抽排系统
下一个产品
焊接电源与焊炬
获取报价咨询