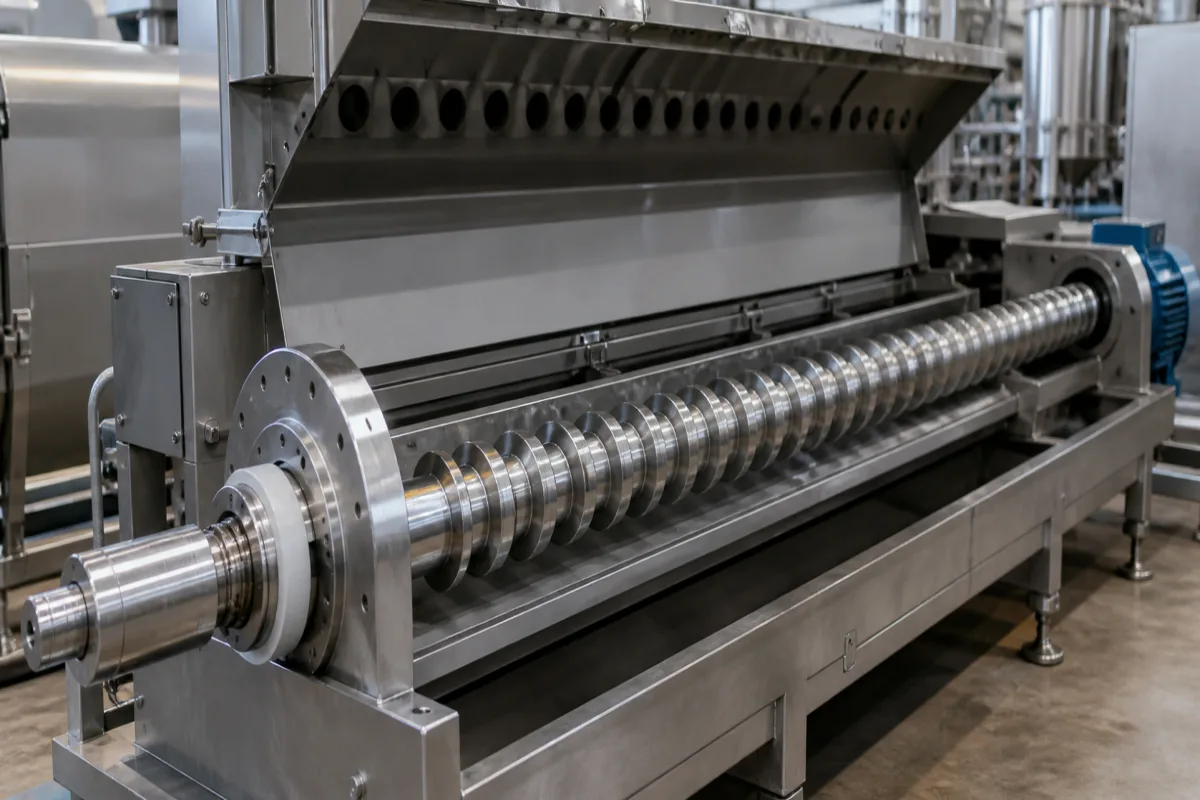
螺杆在固定的机筒内旋转。原料被送入螺槽。随着螺杆转动,物料向前输送。螺杆的几何形状(螺距、槽深)设计用于逐步压缩、剪切和加热物料,通过机械能(通常还有外部机筒加热)将其转变为粘稠、均匀的塑性体,然后通过模具挤出。螺杆的速度和设计决定剪切速率和停留时间,影响最终产品质量。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 螺杆直径 | 20–200 mm | Determines throughput and machine size. |
| 长径比 | 20–40 | Higher L/D improves mixing and melting. |
| 螺杆转速 | 30–300 rpm | Affects shear rate and residence time. |
| 生产能力 | 50–2000 kg/h | Matches extruder size and product demand. |
| 工作温度 | 100–250 °C | Typical range for food extrusion. |
| 螺杆材料 | 38CrMoAlA | Nitrided steel for wear resistance.GB/T 3077 |
| 表面硬度 | 60–65 HRC | Nitriding depth 0.4–0.6 mm. |
| 表面粗糙度 | Ra 0.4–0.8 µm | Smooth finish reduces food adhesion. |
| 螺杆重量 | 10–500 kg | Depends on diameter and length. |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最高可达 100 MPa (1000 bar) |
| flow rate: | 0.1-10,000 kg/h(根据螺杆直径和速度变化) |
| temperature: | 50-300°C(取决于物料和螺杆设计) |
| slurry concentration: | 固体含量最高可达 80%(按重量计,适用于食品级应用) |
4 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。
制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
常用材料包括渗氮钢(如GB/T 3077中的38CrMoAlA)和双金属合金(钢基体加硬质合金)。选择取决于应用和耐磨性要求。
螺杆直径和长径比必须与挤出机机筒和工艺要求匹配。目录参考范围为直径20–200毫米,长径比20–40。请咨询挤出机制造商或合格工程师以获取确切规格。
定期检查磨损、腐蚀和尺寸变化至关重要。定期检查表面硬度和粗糙度。当磨损影响性能或产品质量时,应更换螺杆。
不,1.0–1.6兆帕的压力范围是典型参考值。实际操作压力取决于物料、螺杆设计和工艺条件。请与制造商核实您的具体应用。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。