行业验证制造数据 · 2026

压缩/过渡段

基于 CNFX 目录中多个工厂资料的聚合洞察,压缩/过渡段 在 橡胶和塑料制品制造 行业中通常会围绕 螺杆直径 到 长径比 进行能力评估。

技术定义与核心装配

一个典型的 压缩/过渡段 通常集成 螺钉根部 与 螺旋输送段。CNFX 上列出的制造商通常强调 氮化钢 结构,以支持稳定的生产应用。

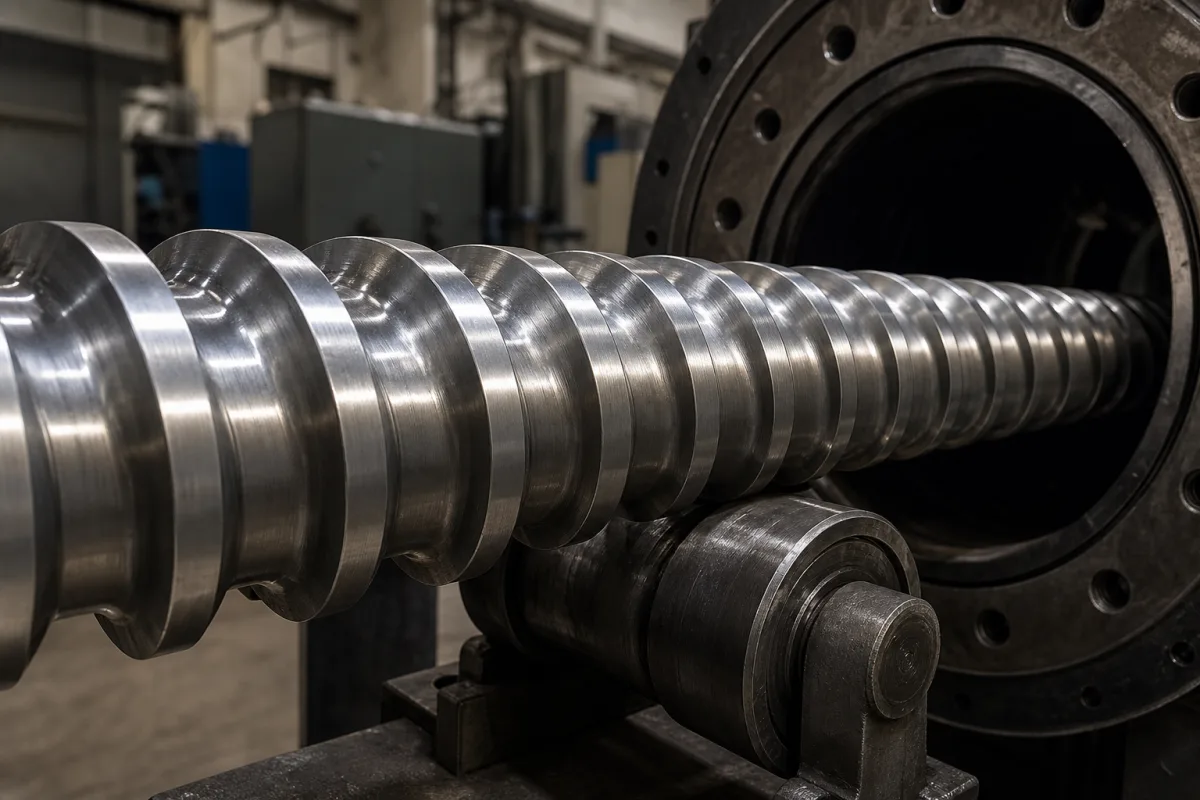
挤出螺杆中物料被压缩并从固态转变为熔融状态的区段。

压缩/过渡段 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

产品规格

技术参数与制造背景: 压缩/过渡段

产品定义

压缩/过渡段是挤出螺杆的关键组成部分,位于加料段和计量段之间。其主要功能是压缩固体聚合物物料,去除夹带的空气,并通过剪切热和机筒传导逐渐熔化物料。该区段具有逐渐减小的螺槽深度,从而产生必要的压力,以确保物料在进入计量段之前得到充分熔融和均化。压缩比(即加料段与计量段螺槽深度之比)通常为2.0至3.5,影响熔融效率和压力建立。螺杆直径范围为20至300毫米,决定产量和机器尺寸;长径比(L/D)为20至30,可改善混合和熔融效果。加料段螺槽深度通常为5至20毫米,计量段为2至10毫米,以实现逐渐压缩。表面粗糙度保持在Ra 0.2至0.8微米(ISO 4287),以减少物料粘附;硬度通常为58至62 HRC(ISO 6508),以提高耐磨性。工作温度范围为150至400摄氏度,压力范围为10至60兆帕,要求螺杆设计具有足够强度。螺杆转速为20至150转/分钟,影响剪切速率和产量。常用材料包括渗氮钢(如38CrMoAlA,符合GB/T 3077)、双金属合金和工具钢。该区段的重量根据尺寸和材料不同,范围为50至2000千克。这些参数为参考范围,实际值必须与制造商确认。

工作原理

当挤出螺杆旋转时,物料从加料段进入压缩/过渡段,由于螺槽深度逐渐减小,压力逐渐增加。这种压力与螺杆旋转产生的剪切力以及机筒的热传导相结合,压缩物料,去除空气空隙,并开始熔化。锥形设计确保逐渐压缩和受控熔化,以防止物料降解。压缩比和螺槽深度分布是决定压力建立和熔融效率的关键设计参数。正确的设计可确保物料在到达计量段之前完全熔融和均化,这对于稳定的产量和产品质量至关重要。

主要材料

氮化钢, 双金属合金, 工具钢
技术参数
参数典型区间选型说明与越界后果
螺杆直径20–300 mmDetermines throughput and machine size.
长径比20–30Higher L/D improves mixing and melting.
压缩比2.0–3.5Affects melting efficiency and pressure buildup.
进料段槽深5–20 mmDeeper feed channels increase throughput.
计量段槽深2–10 mmShallower channels improve pressure generation.
表面粗糙度Ra 0.2–0.8 μmSmoother surfaces reduce material sticking.ISO 4287
硬度58–62 HRCHigher hardness increases wear resistance.ISO 6508
工作温度150–400 °CMust match polymer melting point.
工作压力10–60 MPaHigher pressure requires stronger screw design.
螺杆转速20–150 rpmAffects shear rate and output.
材料牌号38CrMoAlANitriding steel for wear resistance.GB/T 3077
重量50–2000 kgDepends on size and material.

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

组件 / BOM
  • 螺钉根部
    构成螺钉的基础结构,采用锥形直径设计以产生压缩效果
    材料: 合金钢
  • 螺旋输送段
    具有螺旋形凸缘的结构,用于输送并压缩物料,同时通过摩擦产生剪切热
    材料: 耐磨钢
  • 飞行着陆面
    飞行器顶部与枪管接触的表面,用于产生剪切力和热量传递
    材料: 淬火钢

应用与选型

应用匹配与尺寸矩阵

运行限制
pressure:最高可达 50 兆帕 (500 巴)
flow rate:10-5000 千克/小时 (取决于螺杆直径)
temperature:150-350°C (典型聚合物加工温度)
兼容性
聚乙烯 (PE) 树脂聚丙烯 (PP) 化合物聚氯乙烯 (PVC) 配方
不适用:高磨蚀性矿物填充复合材料 (磨损过度)
选型所需数据
  • 所需产量 (千克/小时)
  • 螺杆直径 (毫米)
  • 聚合物熔体流动指数 (MFI)
补充技术说明

工程推理

运行范围
范围
压力 15-80 巴,温度 180-240°C,物料速度 0.8-1.2 米/秒。
失效边界
压力超过 85 巴导致螺杆偏转 >0.5 毫米,温度超过 260°C 导致聚合物降解,或物料速度降至 0.6 米/秒以下导致停滞。
过高的压力导致螺杆弯曲应力超过屈服强度 (σ_y > 250 兆帕),温度超过聚合物热分解阈值 (对于聚丙烯,T_d > 260°C) 时发生热降解,物料停滞导致局部过热和热降解。
制造语境
压缩/过渡段 在 橡胶和塑料制品制造 中会按材料、工艺窗口和检验要求共同评估。

风险、维护与标准

可靠性与工程风险分析

失效模式与根因
过渡区焊缝疲劳开裂
原因:工艺波动引起的循环热应力和压力应力导致焊缝接头处应力集中
压缩流道中的冲蚀腐蚀
原因:含有颗粒或腐蚀性元素的高速工艺流磨损掉保护性氧化层
维护信号
  • 运行期间在过渡区检测到异常高频振动
  • 外部表面可见变色或热点,表明内部劣化
工程建议
  • 在停机期间实施相控阵超声波检测,以在灾难性故障前检测次表面缺陷
  • 优化工艺参数以最小化热循环,并将运行条件稳定在设计规范内

合规与制造标准

参考标准
ISO 286-2:2010 (极限与配合)ASTM A370-24 (钢制品机械测试的标准试验方法和定义)DIN 7150-1:2011 (圆柱配合公差)
制造精度
  • 孔径: ±0.02 毫米
  • 配合表面平面度: 0.05 毫米
质量检验
  • 使用三坐标测量机进行尺寸验证
  • 使用着色渗透检测检查表面缺陷
失效分析

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

机筒加热不足或冷却过度导致温度梯度 >30°C/厘米 → 聚合物熔融不完全导致固体颗粒夹带及下游模头堵塞 → 实施带每 15 厘米热传感器和冗余加热元件的 PID 控制多区加热
螺杆磨损使压缩比在 5000 运行小时后从 3.0:1 降至 2.5:1 以下 → 压力建立不足导致挤出物混合不充分和密度变化 → 对螺杆螺棱应用碳化钨涂层 (HVOF),并基于电机扭矩监测实施预测性维护,阈值设为 5% 增幅

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
索取最新图纸、版本记录和规格书。
制造能力
核对设备、工艺边界和可追溯的生产证据。
可检验性
确认检验方法、计量设备和可追溯的检验报告。
供应商透明度
核验法人主体、地址、认证范围和直接联系人。

这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。

生产 压缩/过渡段 的制造商

具备该产品生产能力的中国制造商与相关工厂资料。

结合厂家产品范围与来源资料比较需求,联系时说明规格、数量和交期。

采购询盘

请求制造能力信息关于 压缩/过渡段

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。

这条消息去哪
直达 CNFX 编辑台;若该产品已关联到已认领档案的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
询盘需要哪些信息
请说明产品规格、数量、目的地和目标交期,便于明确采购需求。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]。

常见问题

压缩/过渡段的主要功能是什么?

它压缩固体聚合物,去除夹带的空气,并通过剪切热和机筒传导逐渐熔化物料,为计量段做好准备。

该区段的典型压缩比是多少?

压缩比通常为2.0至3.5,影响熔融效率和压力建立。具体数值取决于聚合物和工艺要求。

该组件常用哪些材料?

常用材料包括渗氮钢(如38CrMoAlA)、双金属合金和工具钢,这些材料具有耐磨性和耐久性。

如何验证我应用的规格?

务必与法定制造商或供应商确认具体型号的数值,如螺杆直径、长径比、螺槽深度、表面粗糙度、硬度及操作参数,因为这些仅为参考范围。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.11 · 橡胶和塑料制品制造

关联设备

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

工业生态与供应链结构

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。

需要制造 压缩/过渡段?

对比具备该产品与工艺能力的制造商资料。

上一个产品
压力施加系统
下一个产品
双螺杆组件
获取报价咨询