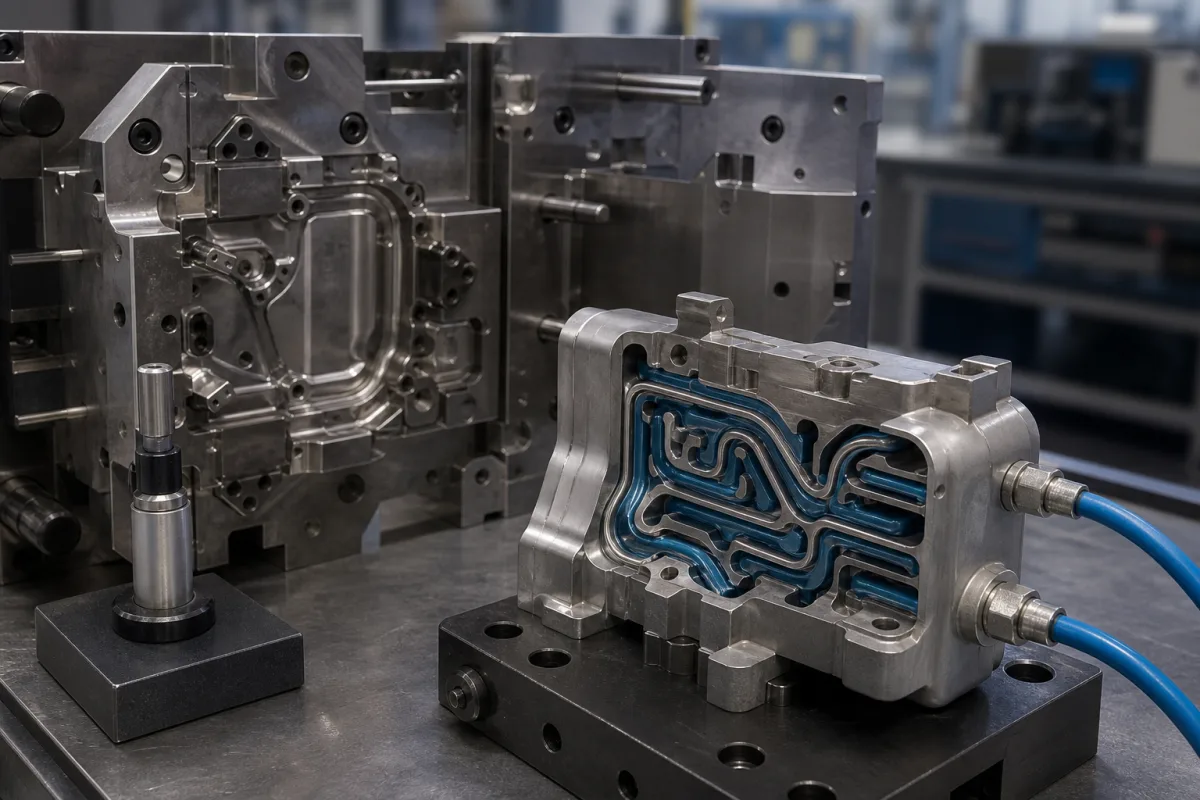
冷却液通过内部通道流动,从模具中提取热量,控制铸件的凝固速率。镶件放置在模具组件内,冷却液(如水或油)通过其内部通道循环。当冷却液吸收周围模具材料的热量时,它会降低模具表面温度,从而影响金属液的冷却速率。通过调节冷却液的流量和温度,操作员可以控制凝固前沿,减少热梯度,防止缩松等缺陷。镶件的材料和通道设计经过优化,以在高温高压下提供高效的热传递,同时保持结构完整性。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 最高工作温度 | 350–450 摄氏度 | 插件可连续承受的最高温度 |
| 冷却通道直径 | 6–12 毫米 | 冷却通道内径 |
| 表面硬度 | 45–55 HRC | 刀片材料的洛氏硬度 |
| 导热系数 | 25–40 瓦/(米·开) | 材料传导热量的能力 |
| 额定压力 | 1.0–1.6 兆帕 | 冷却通道可承受的最大冷却液压力 |
| 尺寸公差 | ±0.05 毫米 | 嵌件尺寸的制造精度ISO 2768-mK |
| 材料牌号 | H13 | Hot-work tool steel for high-temperature use.ASTM A681 |
| 镶件长度 | 50–200 mm | Length affects cooling uniformity. |
| 镶件直径 | 20–80 mm | Diameter influences mold strength. |
| 表面粗糙度 | 0.4–0.8 μm Ra | Smoother surface reduces sticking.ISO 1302 |
| 冷却流量 | 5–20 L/min | Flow rate affects heat transfer coefficient. |
| 耐腐蚀性 | ≥500 小时(盐雾) | Minimum hours in salt spray test.ASTM B117 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 0 至 150 bar |
| flow rate: | 每通道0.5 至 10 L/min |
| temperature: | -50°C 至 400°C |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
该镶件可选H13工具钢或铜合金。H13提供高温强度,而铜合金提供更好的热导率。选择取决于应用的热学和机械要求。
最高连续工作温度为350–450°C。应针对具体型号进行验证,因为超过此范围可能会降低材料性能。
内部冷却通道直径范围为6至12毫米。直径影响冷却液流量和热传递;具体值必须与制造商确认以适合您的应用。
相关标准包括ISO 2768-mK(尺寸公差)、ISO 1302(表面粗糙度)和ASTM B117(耐腐蚀性)。这些是参考标准;合规性应与供应商核实。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。