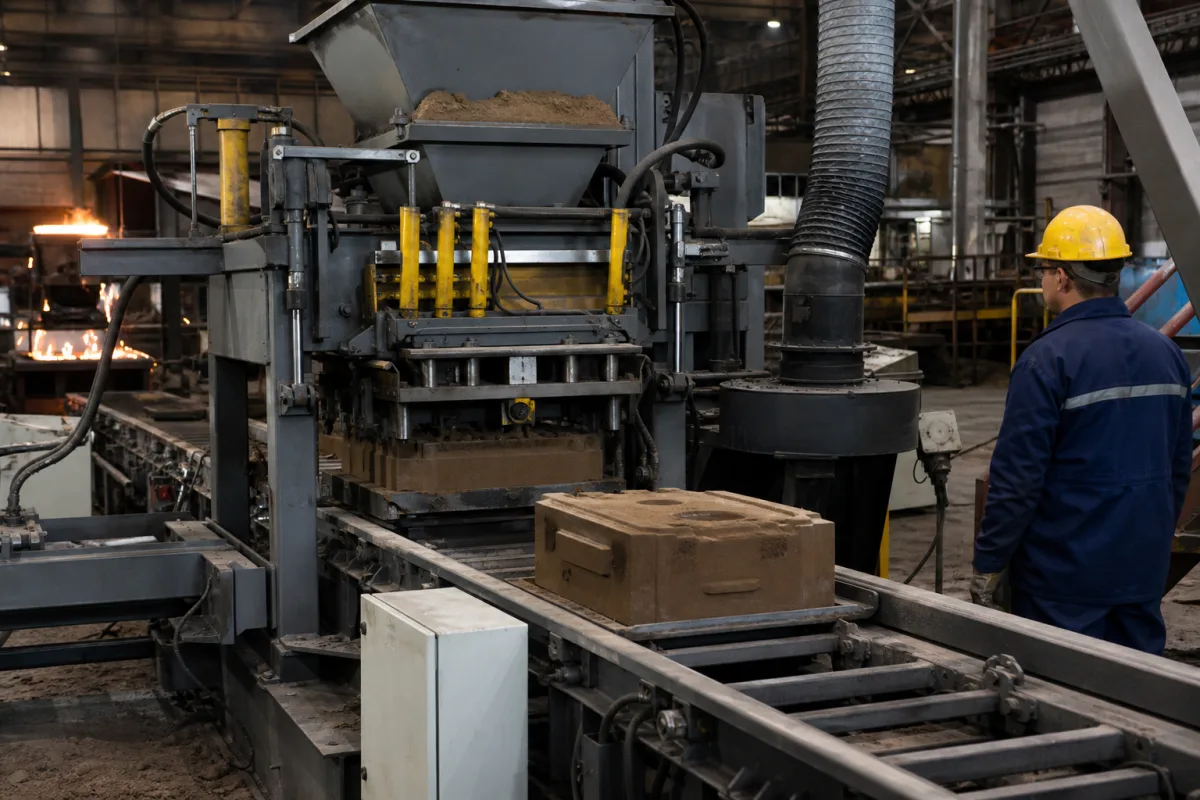
机器通过机械压力、振动或气动压力将型砂围绕模型压实,形成具有精确型腔尺寸的刚性砂型。压实后,取出模型,留下负压印,用于浇注熔融金属。过程包括将型砂填入砂箱,然后施加力以实现均匀密度。然后提取模型,砂型即可用于铸造。这确保了模型几何形状的精确再现。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 造型力 | 100–400 千牛 | 造型过程中施加于型砂的最大压实力 |
| 图案尺寸容量 | 400×400–800×800 毫米 | 可容纳图案的最大尺寸 |
| 循环时间 | 15–30 秒 | 完成一个成型周期所需的时间 |
| 砂箱尺寸 | 500×400–1000×800 毫米 | 设备可处理的砂型或砂箱的尺寸 |
| 功耗 | 5.5–15 千瓦 | 设备运行所需的电力 |
| 工作压力 | 0.5–0.7 MPa | Pneumatic pressure for clamping and squeezing |
| 砂型硬度 | 85–95 GF | Hardness of the mold surface, affects casting quality |
| 定位精度 | ±0.05 mm | Accuracy of pattern and mold alignment |
| 噪音水平 | 75–85 dB(A) | Operational noise, affects workplace environmentISO 11202 |
| 机器重量 | 3000–8000 kg | Affects installation and foundation requirements |
| 外形尺寸(长×宽×高) | 2000×1500×2500–3500×2500×3500 mm | Overall footprint for layout planning |
| 填砂方式 | Shooting | Method of sand filling, affects mold density |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
该产品在 CNFX 数据库中的搜索词、别名和技术称呼。
| pressure: | 最高10巴(压缩空气系统) |
| flow rate: | 0.5-5.0 立方米/小时(型砂吞吐量) |
| temperature: | 环境温度至50°C(运行环境) |
5 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。
制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
目录中列出的造型力范围为100–400 kN。这是参考范围;具体型号的实际力必须与制造商确认。
模型尺寸能力列为400×400 mm至800×800 mm。请核实您考虑的具体型号的准确能力。
循环时间通常为每个造型周期15–30秒。这可能因砂型和复杂性而异。
工作压力参考 噪音水平参考ISO 11202。这些是验证参考,并非合规证明。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。