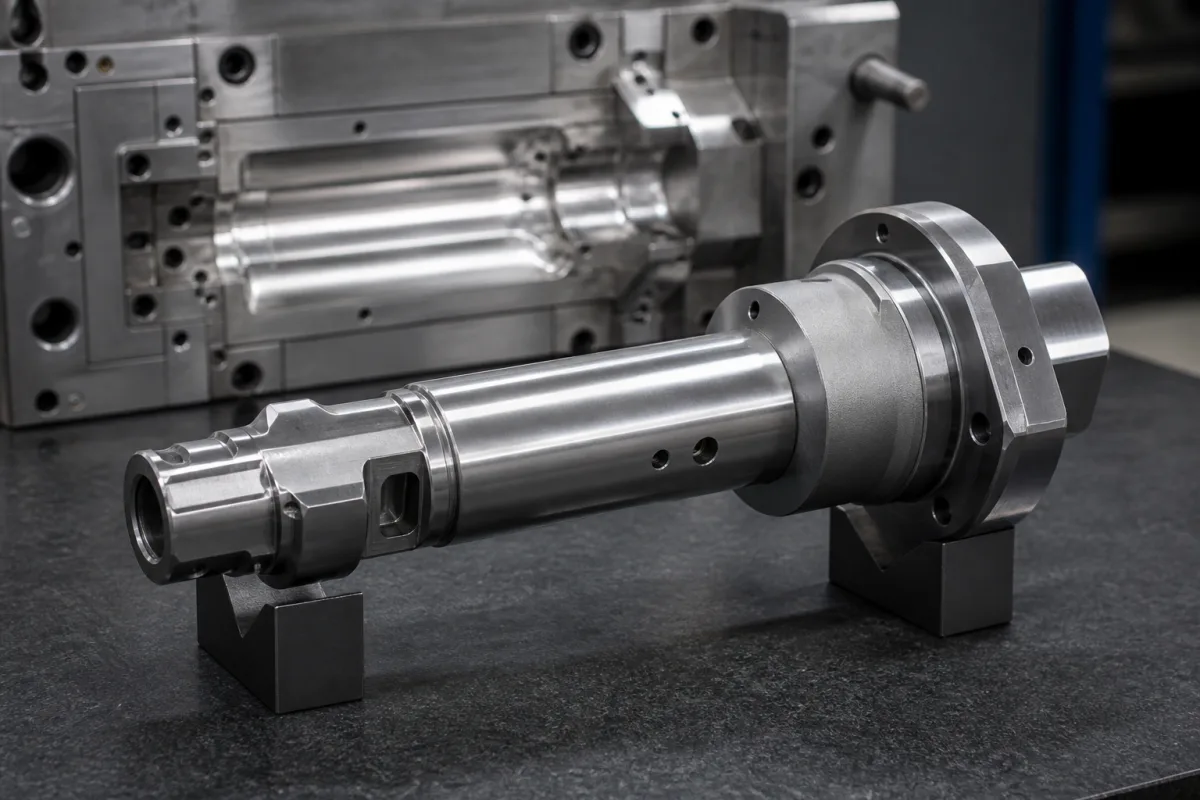
镶件在浇注前精确定位在模具型腔内。凝固后,通过指定的通道移除镶件,在铸件中留下精确成型的内部特征。镶件的几何形状和表面光洁度直接影响最终铸件的内部尺寸和质量。适当的拔模角有助于脱模,导热系数影响冷却速率。镶件必须承受反复的热循环和机械应力而不变形。其设计必须允许高效的组装和拆卸,同时保持对准和尺寸稳定性。移除过程对于避免损坏铸件或镶件本身至关重要。镶件的材料和表面处理需在耐磨性、热性能和成本之间取得平衡。定期检查和维护是确保一致性能所必需的。必须遵守镶件的工作极限,如最高温度和机械载荷,以防止过早失效。镶件是可更换部件,其寿命取决于使用条件和维护实践。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 插入长度 | 50–300 毫米 | 插入组件的总长度 |
| 插入直径 | 10–80 毫米 | 圆柱形截面的最大外径 |
| 脱模斜度 | 0.5–3 度 | 模具脱模所需的锥形角度 |
| 导热系数 | 15–50 瓦/(米·开) | 嵌件材料的热传导能力 |
| 硬度 | 45–55 HRC | 材料耐磨性硬度ASTM E18 |
| 工作温度 | -40–300 摄氏度 | 最大连续工作温度 |
| 表面粗糙度 | Ra 0.4–0.8 μm | Critical for casting finishISO 1302 |
| 抗拉强度 | 800–1200 MPa | Depends on alloyASTM E8 |
| 密度 | 7.8–8.1 g/cm³ | For steel grades |
| 重量 | 0.5–5 kg | Per insert |
| 耐腐蚀性 | ISO 9227 h | Salt spray test ratingISO 9227 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
该产品在 CNFX 数据库中的搜索词、别名和技术称呼。
| pressure: | 注射/铸造期间最大150 MPa(21,750 psi),典型工作压力50-100 MPa |
| flow rate: | 取决于浆料粘度和型腔几何形状,熔融金属流速通常为0.5-5.0 m/s |
| temperature: | 短期暴露可达1600°C(2912°F),连续使用建议低于1400°C(2552°F) |
| slurry concentration: | 陶瓷浆料固体含量为60-75%(重量比),粘度范围500-5000 cP |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
根据目录,该镶件可由H13工具钢、铜合金或石墨制成。选择取决于导热性、硬度和工作温度要求。请与供应商确认具体材料牌号。
参考范围包括长度50–300毫米,直径10–80毫米,拔模角0.5–3度。表面粗糙度为Ra 0.4–0.8微米(依据ISO 1302)。这些是目录范围,实际值必须针对您的具体应用进行验证。
金属凝固后,通过指定的通道移除镶件。设计包括拔模角和通道特征,以便在不损坏铸件的情况下移除。具体移除方法取决于模具设计和镶件几何形状。
参考标准包括ASTM E18(硬度)、ISO 1302(表面粗糙度)、ASTM E8(抗拉强度)和ISO 9227(耐腐蚀性)。这些是验证参考,合规性必须与制造商确认。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。