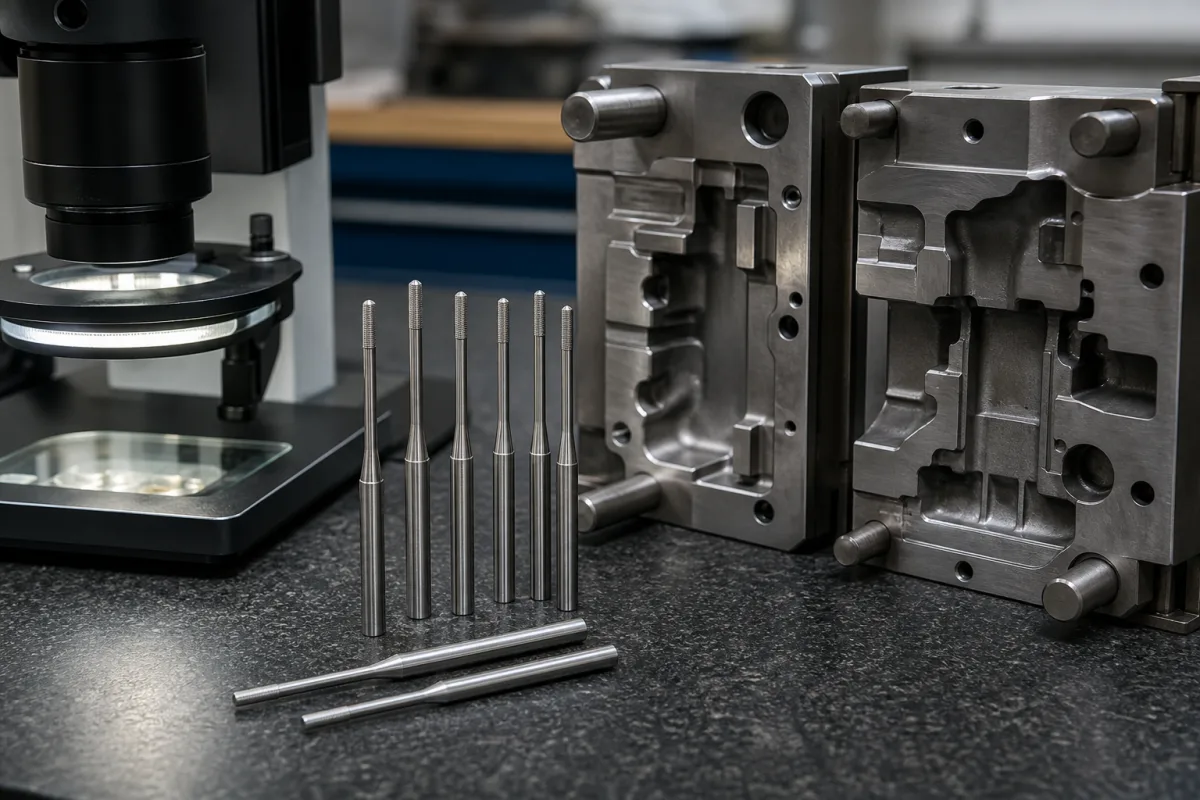
排气销在模具中形成受控的微通道,允许气体逸出,同时金属液的表面张力可防止其通过小孔流动。当金属液填充模具型腔时,被置换的空气和由粘结剂热分解产生的气体通过销的多孔结构或微槽排至大气。销的设计确保排气高效,同时不损害模具密封的完整性。微通道尺寸至关重要:过大可能导致金属渗透,过小可能限制气体流动。销的材料和表面光洁度影响其耐久性和性能。适当的排气对于防止气孔缺陷和获得健全铸件至关重要。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 销钉直径 | 3–12 毫米 | 排气销钉体的公称直径 |
| 排气通道尺寸 | 0.2–0.5 微米 | 用于气体逸出的微通道尺寸 |
| 工作温度 | -20–300 摄氏度 | 最大连续工作温度 |
| 表面硬度 | 58–62 HRC | 销轴表面的洛氏硬度 |
| 热膨胀系数 | 11.5–12.5 10^-6/开 | 工作温度范围内的热膨胀系数 |
| 材料牌号 | H13 | Hot-work tool steelASTM A681 |
| 抗拉强度 | 1500–1800 MPa | After quenching and tempering |
| 表面粗糙度 | Ra 0.4–0.8 µm | Critical for venting performance |
| 直线度公差 | 0.01 mm | Per 100 mm length |
| 工作压力 | 1.0–1.6 MPa | |
| 重量 | 0.05–0.5 kg | Depends on diameter and length |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
该产品在 CNFX 数据库中的搜索词、别名和技术称呼。
| pressure: | 排气循环期间最大15巴 (217 psi) |
| flow rate: | 0.5-2.0 升/分钟 气体排气能力 |
| temperature: | 短期暴露最高1200°C (2192°F),连续工作800°C (1472°F) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
排气销允许困气在浇注过程中从模具型腔逸出,防止铸件产生气孔缺陷。它确保空气和工艺过程中产生的气体被释放,同时防止金属液泄漏。
该销可采用高温工具钢、陶瓷复合材料或碳化钨制造。选择取决于铸造温度、热循环和所需耐久性。工具钢适用于许多应用,而陶瓷和碳化钨提供更高的耐温性。
选择取决于模具设计、铸造材料和需要排出的气体量。关键参数包括销直径(3–12毫米)、排气通道尺寸(0.2–0.5微米)和工作温度范围。请咨询制造商或供应商,以匹配您的具体应用。
建议定期检查磨损、堵塞或损坏。清洁微通道以确保气体流动。如果排气效率降低或出现铸造缺陷,请更换销。遵循制造商的维护间隔指南。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。