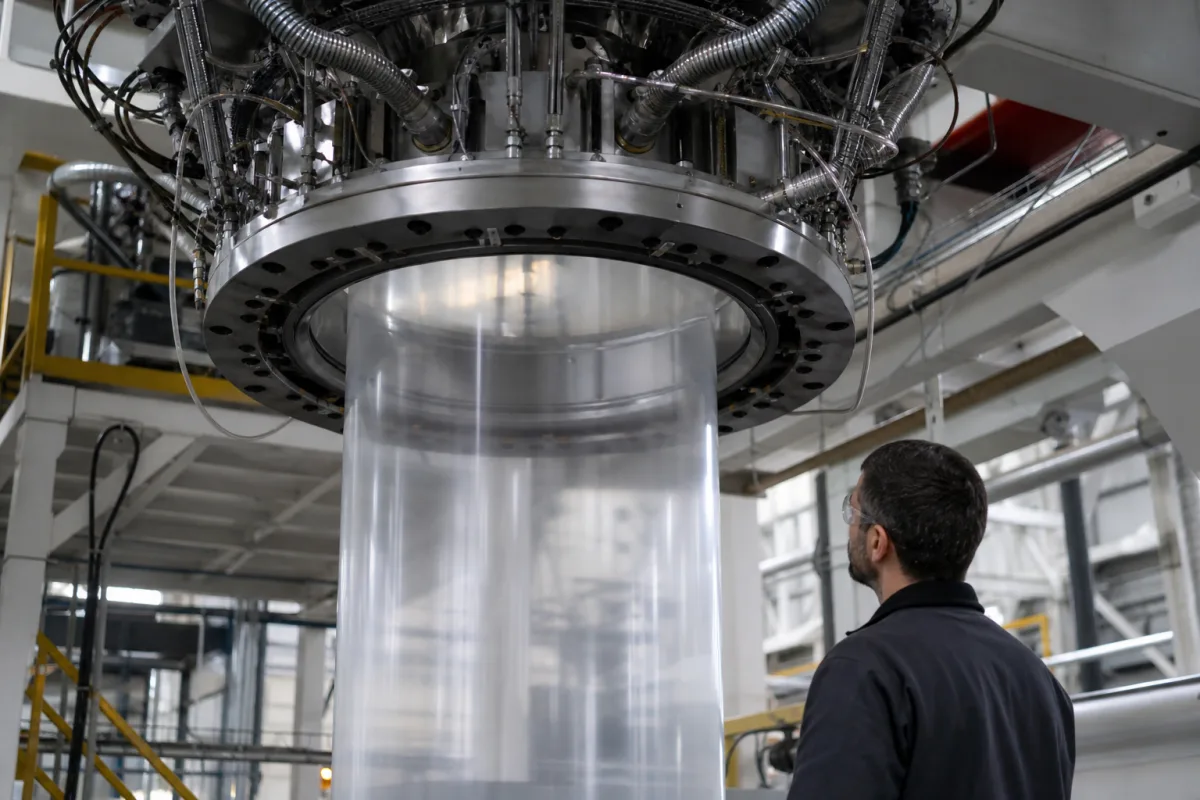
来自挤出机的熔融塑料进入环形模头体,通过内部流道(通常为螺旋芯棒设计)在圆周上均匀分布。然后塑料通过模头体和芯棒之间的环形间隙,形成无缝管材。间隙宽度和模头几何形状决定薄膜的初始厚度和尺寸,这些在泡管形成过程中通过气压和拉伸进一步控制。模头必须保持均匀的温度和熔体流动,以确保薄膜性能一致。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 模头直径 | 50–2000 mm | Determines film width; larger diameters for wider films. |
| 模口间隙 | 0.5–3.0 mm | Affects film thickness and clarity. |
| 挤出量 | 50–1500 kg/h | Matches extruder throughput. |
| 工作温度 | 150–350 °C | Resin-dependent; above 350°C risks degradation. |
| 工作压力 | 10–50 MPa | Below 10 MPa insufficient melt flow. |
| 表面粗糙度 | Ra 0.2–0.4 μm | Lower roughness improves film clarity.ISO 4287 |
| 硬度 | HRC 58–62 | Wear resistance for abrasive polymers.ASTM E18 |
| 材料牌号 | S136 / 2316 | Corrosion-resistant stainless steel.DIN 1.2083 / 1.2316 |
| 加热功率 | 5–50 kW | Depends on die size and required temperature. |
| 重量 | 100–5000 kg | Affects installation and handling. |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 10-50 MPa (取决于聚合物粘度和模头设计) |
| flow rate: | 5-500 kg/h (随模头直径和聚合物类型变化) |
| temperature: | 150-300°C (典型聚合物加工范围) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
根据目录,环形模头通常由工具钢、不锈钢或淬硬钢合金制成。具体材料牌号可能是S136或2316,但请务必与制造商确认。
模口间隙通常在0.5至3.0毫米之间,这会影响薄膜厚度和透明度。具体间隙必须根据树脂和所需薄膜性能进行设置。
模头直径决定薄膜的初始宽度;较大直径用于较宽的薄膜。参考范围为50至2000毫米,但实际尺寸取决于机器和应用。
较低的表面粗糙度(Ra 0.2–0.4 μm)可通过减少熔体流动扰动来提高薄膜透明度。测量标准为ISO 4287,但实际要求请与制造商确认。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。