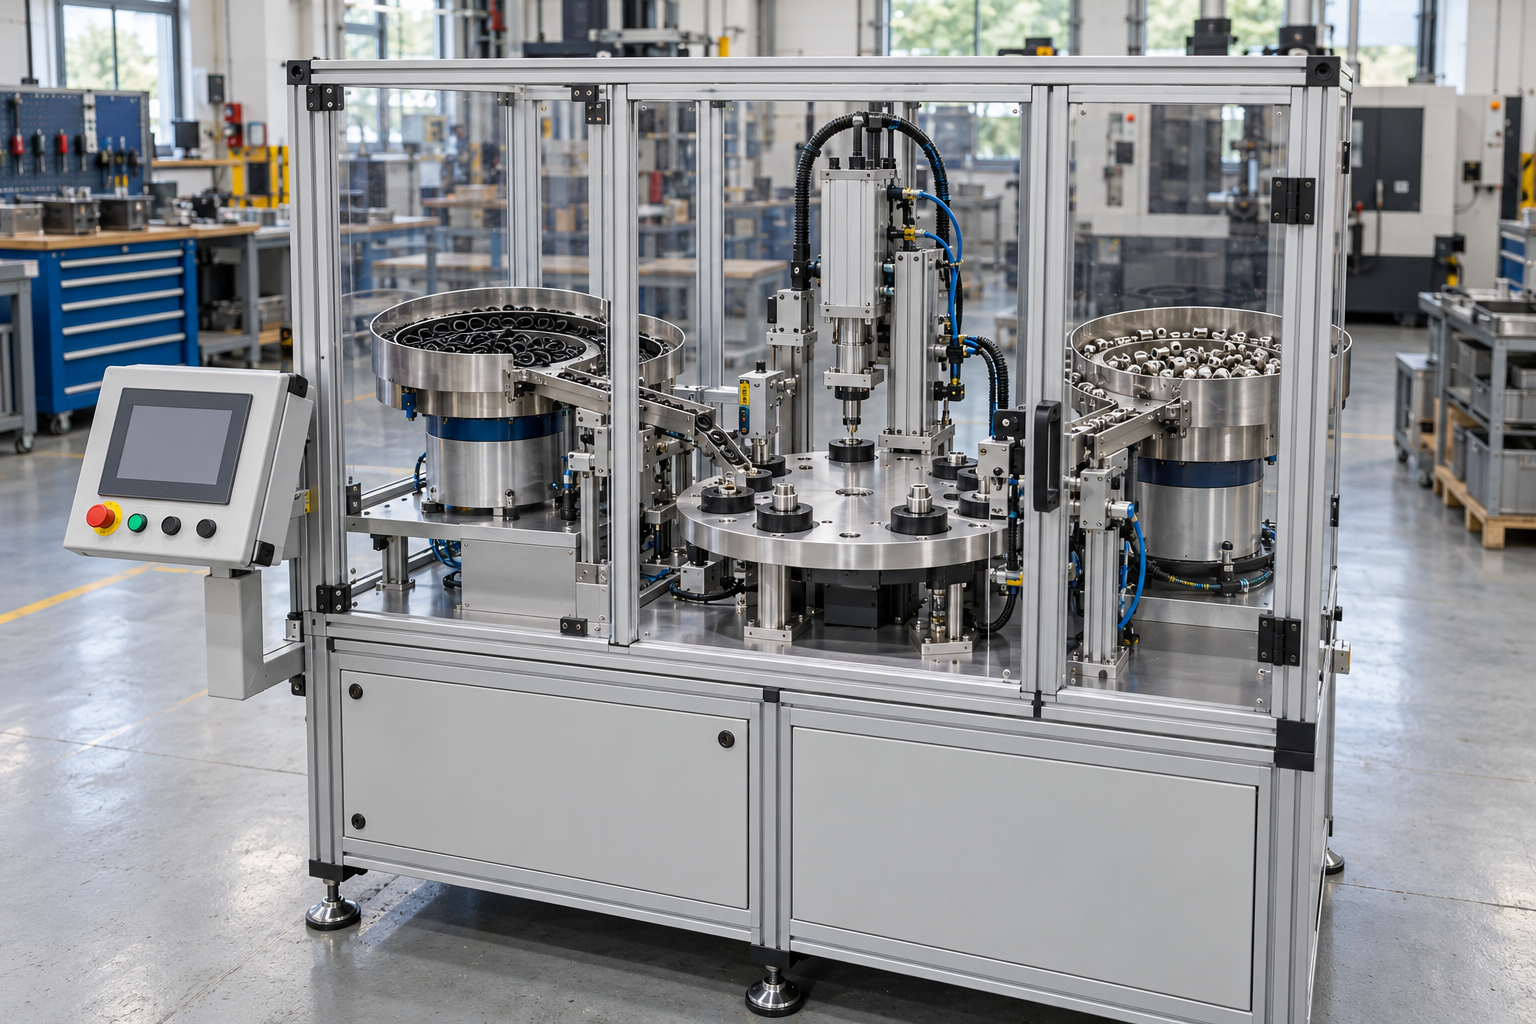
按零件和工序集成,机器人只是可选方案之一
产品作用
自动化装配系统将供料、定位、安装或连接、检测和下料组合成设备或产线。ZONESUN ZS-J0A02公开PLC/HMI、振动供料和自动放置,用专用机构完成O形圈安装;焊接、紧固及其他装配任务各有对应工艺与设备方案。[1]
工作原理
零件按工装基准进入定位位置,执行机构完成安装,再按检测结果放行或剔除;控制系统协调工位状态及异常恢复。O形圈安装还要处理导入边缘、支承和接触路径,避免夹伤或扭曲,最终密封结果采用约定的功能试验评价。[1][2]
八项功能结构按装配任务选用
下表按装配任务解释功能,具体数量和料号由型号工位图定义。机械手、输送、视觉和工具切换各按方案选用,ZS-J0A02实际供货以分项清单为准。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|
| 机械手/取放机构(按方案) | 用机器人、滑台或专用取放机构搬运定位零件,结构由动作与工件条件决定。[1] | 承载、传动、线缆和接触件分别按机构及负载选择材料。 |
|---|
| PLC与操作界面 | 协调供料、定位、装配与报警;ZS-J0A02列PLC及HMI触摸屏,程序、配方和备份属于具体交付范围。[1] | 电柜、控制器、端子、线缆和散热按实际配置列件,部件资格与整机符合资料分别管理。 |
|---|
| 输送与工位转移机构(按方案) | 用输送、转位或专用机构连接工序,工件转移时保持相应定位基准。 | 带材、滚轮、托盘及接触部位按零件、允许痕迹和环境选用。 |
|---|
| 视觉检测(适用时) | 检测约定的可见缺陷、姿态或零件存在;ZS-J0A02公开传感控制描述,尚缺视觉型号及泄漏检测方法。[1] | 相机、镜头、光源及防护按被检特征配套,样件用于评价漏检、误剔与遮挡。 |
|---|
| 工具切换机构(可选) | 按多工序或多规格任务切换工具;可更换工装与自动换刀不是同一配置,实际机构和换型动作分别列明。[1] | 承力、锁紧、气电连接及定位面按工具载荷设计,材料对应具体图纸。 |
|---|
| 末端工具与装配工装 | 直接接触零件并完成安装,以路径、支承和定位降低过边缘损伤风险,导入面需清洁并处理毛刺。[2] | 接触面、衬套和可更换件结合零件材料及允许痕迹选择,工装与密封圈各有材料项目。 |
|---|
| 状态与质量传感器 | 按任务检测来料、位置、动作或质量;到位与存在检测、最终密封或功能试验分别有各自判据。[1][2] | 传感器、支架及线缆按检测原理、接触与环境选型,检测失败处理随控制方案配置。 |
|---|
| 振动供料机构(适用时) | 将散装件或O形圈送到装配位置;ZS-J0A02采用振动供料,分离定向按真实来料试送评价。[1] | 碗体、轨面及衬层按接触条件选用,尺寸、硬度、黏附和来料状态共同影响输送。 |
|---|
十八项选型条件,按合格装配结果验收
各参数对应动作、质量或现场条件,ZS-J0A02数值限官网型号声明。用代表性样件、配方和统计方法,将工位配置与合同验收结果对应起来。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|
| 循环时间 | 定义起点、终点及并行处理数量 | ZS-J0A02官网产能1500–3600件/小时。按产出间隔3600/q换算,仅假设每循环一件且无停顿时为2.4–1秒/件,不是机器实测循环时间;实际循环另按起终和并行数记录。[1] |
|---|
| 负载能力 | 分清工件、夹具、工具与搬运载荷 | 搬运负载按工件、工具和夹具分别定义,装配力及工装承载另作设计条件;ZS-J0A02公开页尚缺通用公斤载荷数据。[1] |
|---|
| 定位与装配精度 | 分别约定重复定位、实际配合及测量基准 | ISO9283:1998对象是工业机器人性能及相关试验。机器人重复定位按对应对象评价,最终装配尺寸采用零件、工装和测量基准约定。[3] |
|---|
| 工位数量与布局 | 按供料、加工、检测、缓冲及下料列工位图 | 工位按实际工序覆盖布置,瓶颈、并行加工、缓冲及上下料决定动作衔接和产出间隔。 |
|---|
| 功率与能耗 | 区分额定连接负载、运行电耗及附属设备 | ZS-J0A02列额定0.5–1.5kW,适用其公开配置;运行电量、外围设备与气源系统消耗分别记录。[1] |
|---|
| 合格产出 | 记录尝试数、首次合格数、返修及剔除 | ZS-J0A02官网>98%为厂家声明,尚缺样本及判据;尝试装配、首次合格、返修后合格与最终密封功能结果分别统计。[1] |
|---|
| 结构与接触材料 | 机架、工装、接触件、电气部件分列 | 先明确零件表面允许痕迹、清洁和接触介质,再分列机架、工装、接触与电气材料,元件文件与整机符合资料各有范围。 |
|---|
| 环境温度 | 说明运行区域、热源及各部件允许条件 | 执行器、电柜和传感器按各自内部工作温度条件评价,运行区域及局部热源同时纳入环境设计;型号页尚缺统一温区。[1] |
|---|
| 供电接口 | 取得电压、相数、频率与保护接线图 | ZS-J0A02列AC220V±15%、50/60Hz;相数、保护及外围接线由实际配置图确定,其他装配系统采用各自供电条件。[1] |
|---|
| 工作循环与运行安排 | 约定班次、补料、清洁、维护和恢复时间 | 班次中计入补料、清洁、维护及卡料恢复,试运行记录缺料和人工介入情况,以此评价实际自动运行安排。[1] |
|---|
| 寿命与维护交付 | 约定易损件、维护周期、备件和服务条件 | 供料接触面、O形圈工装及其他易损件按工况建立检查更换依据,维护周期、备件与服务条件随设备文件交付。 |
|---|
| 噪声 | 约定位置、工况与测量方法 | 噪声采用指定位置和工况的测量报告,振动供料、气动排气及其他声源分别说明运行状态。 |
|---|
| 安全与异常控制 | 取得风险评估、防护、联锁及验证资料 | 透明罩和急停属于公开配置,安全能力采用风险评估、防护、联锁及验证文件说明,卡料恢复、换型和清洁纳入操作程序。[1] |
|---|
| 环境温度与现场条件 | 记录设备周围空气条件及局部热源 | 周围空气、局部热源与柜内/执行器温度分别描述,清洗和停机恢复也计入现场环境条件。 |
|---|
| 气源压力与质量 | 区分设备入口压力、耗气量和空气质量 | ZS-J0A02列入口气压0.4–0.8MPa,即4–8bar,耗气、干燥、含油和过滤要求另按气动部件及工艺说明。[1] |
|---|
| 供电电压与允许波动 | 逐配置确认额定及容许电压 | ZS-J0A02额定AC220V±15%,该值描述相应电压条件,供电接口图另列相数、频率、保护与外围电源。[1] |
|---|
| 湿度及凝露条件 | 按电柜、传感器、材料及环境确认 | 电柜、传感器及接触材料结合温度变化、清洁水汽和凝露评价,型号页尚缺系统湿度额定。[1] |
|---|
| 清洁与防护 | 区分外壳防护、接触面清洁与工艺洁净要求 | 外壳防护与接触面洁净分别评价;O形圈槽及接触面清洁关系到密封,清洗剂和助装润滑剂按弹性体兼容性选择。[2] |
|---|
把圈体、槽口和安装路径一起交给设备方试装
ZS-J0A02列O形圈外径4–50mm和可更换工装,实际适配还结合截面、公差、材料、硬度、槽口及工件形状。样件应覆盖目标安装方向和允许损伤条件,使供料、支承与装配路径一起接受试装。[1]
Parker手册2.5节讨论导入倒角、去毛刺、清洁及清洗材料/助装油脂与弹性体兼容。试装观察扭曲、夹伤和过边缘损伤;手册提供设计依据,不证明这台机器工装已验证合格。[2]
设备完成一次动作,要分别记录装配和功能检验结果
ZS-J0A02公开传感及PLC配置,泄漏试验方法和漏检数据尚待设备方案说明。存在、到位和密封功能检验按下表分层,样件及坏件验证各层判据。[1]
验收批次同步记录来料、尝试数、首次合格、剔除、返修及用时;最终功能检验另列试验条件和合格数量,返修后的结果与首次合格率分别计算。
左右滑动查看完整表格 →
| 检查层次 | 它可以证明什么 | 还需另约定 |
|---|
| 供料与存在检测 | 对应位置有零件或圈体 | 尺寸/材料是否正确,是否双料或叠料 |
| 装配到位检测 | 所测位置或行程满足判据 | 夹伤、扭曲及隐藏损伤的检验方法 |
| 最终密封或功能试验 | 约定条件下的成品性能 | 介质、压力、时间、允许泄漏及异常处理 |
换型、卡料和恢复后的第一件也要纳入验收
圈体或工件换规格时,记录实际工具更换、配方选择、调整与合格首件恢复时间,自动切换机构按供货清单识别。[1]
卡料、漏装或检测异常沿停止、剔除和防混料流程处理。维护后检查供料轨、夹具、执行机构与检测零点,以首件验证恢复;输送方案另查跑偏、张紧和接缝,气动部件按其空气质量与维护说明保养。
运动错位和碰撞风险结合工装定位、转移基准及动作联锁检查,气动维护与卡料恢复采用设备隔离、储能处理和安全操作程序。供料、工具、检测、气源、程序备份及培训分别落实到交付范围。
向厂家要的资料:样件、检测判据与恢复验证
把真实圈体和工件、质量目标及运行安排交给设备方,用同一套样件与统计口径回应试装、配置和验收。
左右滑动查看完整表格 →
| 资料项 | 使用方提供 | 向厂家索取 |
|---|
| 样件与安装路径 | 圈外径/截面公差、材料硬度、工件槽口及安装方向、允许痕迹 | 试送试装结果、定位与工装图、零件分离及过边缘损伤检查,配套材料兼容说明 [1][2] |
| 检测与合格判据 | 存在/位置、外观及最终密封或功能要求 | 传感/视觉实际配置,检验方法和坏件验证,漏检误剔及返修处理;>98%对应样本、统计层次及试验条件 [1] |
| 产能与运行统计 | 批次、班次、补料、换型及产品组合 | 动作循环起终/并行数、实际用时与合格产出,卡料人工介入、换型及恢复首件记录 [1] |
| 设备与现场接口 | 装配力/搬运负载、供电、气源及环境条件 | 工位图及分项供货表、电气和气动接口、耗气及空气质量、部件温湿度/防护及噪声资料 [1] |
| 安全、维护与备份 | 卡料清洁维护的现场要求、所需服务范围 | 风险评估、防护/联锁和验证文件,隔离储能及恢复程序,易损件/换型件、配方程序备份和培训范围 [1] |
| 订单制造与交付主体 | 具体设备配置与交付要求 | 制造及供货主体、订单范围、样件验收与服务文件,品牌和收款安排分别列明 [4] |