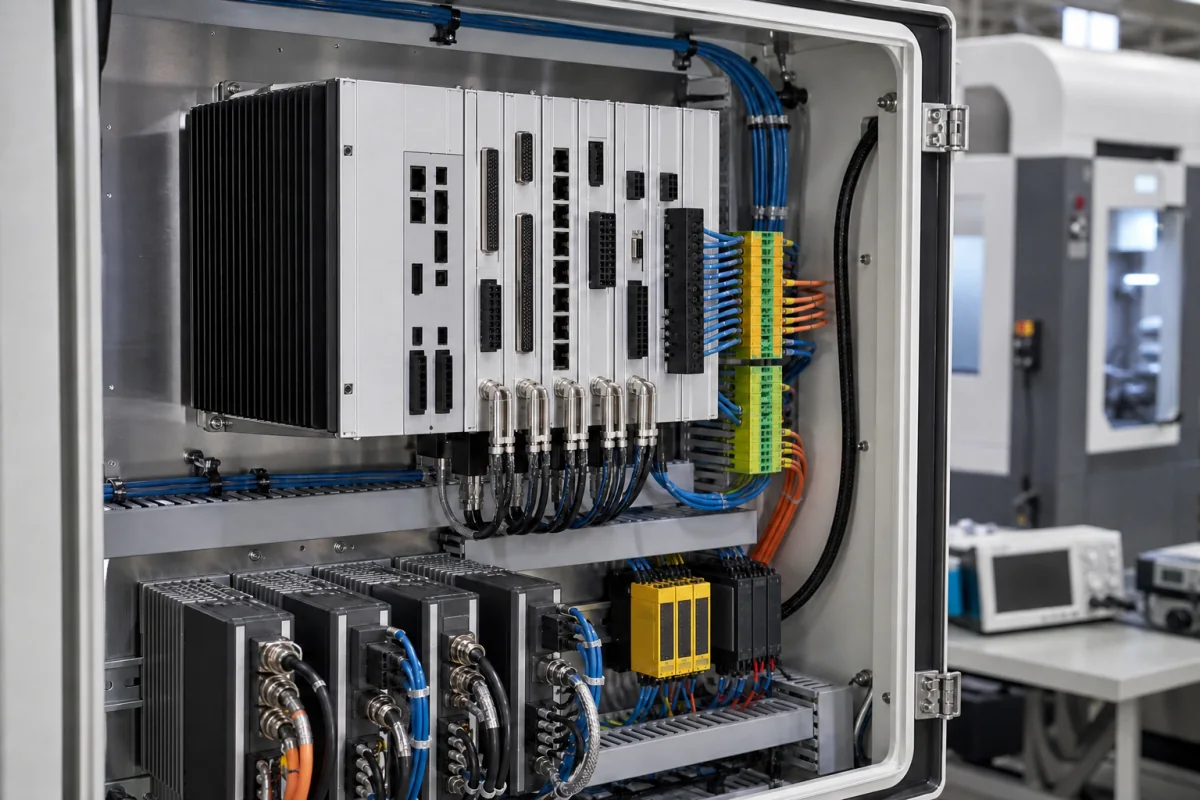
该单元接收预编程的机床控制指令序列(G代码/M代码)。其处理器解释这些指令,计算精确轨迹,并通过伺服驱动器或步进驱动器向机床电机发送同步电信号。它持续监测位置编码器和传感器的反馈,通过闭环控制保持精度,在磨削过程中实时调整任何偏差。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 控制轴数 | 3–5 轴 | 决定加工工序的复杂程度 |
| 主轴转速范围 | 0–10000 rpm | 加工非铁金属时用更高转速 |
| 快速移动速度 | 10–30 m/min | 影响节拍时间 |
| 定位精度 | ±0.005–±0.02 mm | 对精密加工至关重要ISO 230-2 |
| 重复定位精度 | ±0.003–±0.01 mm | 定位一致性ISO 230-2 |
| 输入电压 | 220/380 V AC ±10% V | 工业场合用三相电IEC 60038 |
| 功耗 | 0.5–2.0 kW | 取决于轴数与主轴 |
| 工作温度 | 0–45 °C | 超出范围可能产生热漂移IEC 60721-3-3 |
| 湿度范围 | 10–90 % RH | 非冷凝IEC 60721-3-3 |
| 防护等级 | IP54–IP65 | 恶劣环境选用更高等级IEC 60529 |
| 控制单元重量 | 5–15 kg | 影响安装要求 |
| 存储容量 | 1–4 GB | 用于零件程序与刀具数据 |
| 通信接口 | Ethernet, USB, RS-232 | 用于组网与数据传输IEEE 802.3 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 大气压(密封单元,非压力额定) |
| flow rate: | 不适用 |
| temperature: | 0°C 至 50°C(运行),-20°C 至 70°C(存储) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
CNC控制单元是执行磨削程序的核心处理组件。它将CAD/CAM数据转换为对砂轮、工件台和冷却液系统的精确运动指令,从而实现亚微米精度和复杂透镜几何形状。
它采用闭环控制:持续监测位置编码器和传感器的反馈,将实际位置与指令位置进行比较,并实时调整电机信号以纠正任何偏差。
典型范围包括:控制轴数3-5,主轴转速0-10000 rpm,快速移动10-30 m/min,定位精度±0.005-±0.02 mm,重复定位精度±0.003-±0.01 mm,输入电压220/380 V AC ±10%,功耗0.5-2.0 kW,工作温度0-45 °C,湿度10-90% RH,防护等级IP54-IP65,重量5-15 kg,存储容量1-4 GB,接口以太网、USB、RS-232。请与制造商核实。
参考标准包括:ISO 230-2(定位精度和重复定位精度)、IEC 60038(电压)、IEC 60721-3-3(环境条件)、IEC 60529(防护等级)、IEEE 802.3(以太网)。这些是验证参考,并非认证。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。