沈阳希斯 / SHSCNC
辽宁沈阳
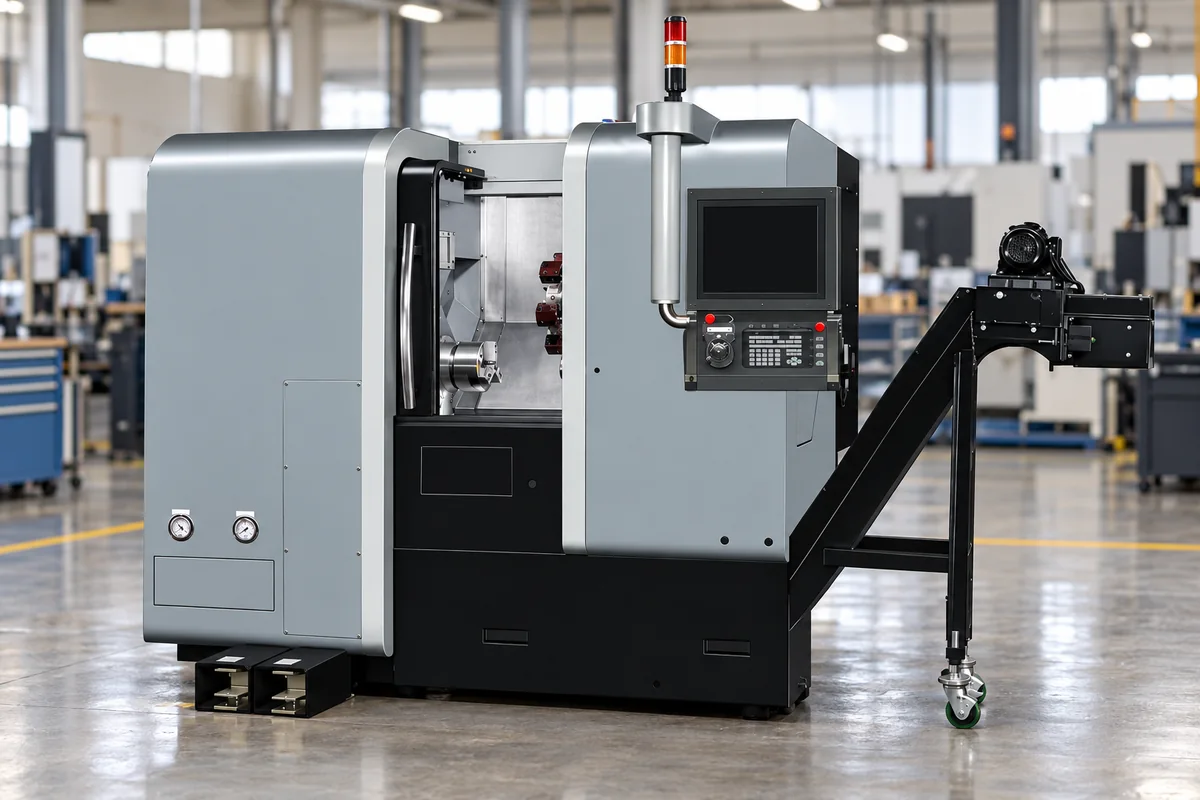
已认领沈阳希斯SHSCNC官网展示T4/500数控车削中心,具体页列主轴、刀塔和控制器参考配置,并说明端面、粗精车、镗孔及螺纹工序的选型。采购需结合夹爪、尾座和棒料通道确认实际加工空间,铣削或横向钻孔另核动力刀具与轴配置;关于页公开机床装配、调试和质量检查流程。
查看产品资料依据
- 官网产品分类
- SHSCNC · T4/500数控车削中心
- 产品来源
- shscnc.com ↗
- 资料核查日期
- 2026-10-02
数控车床通过程序协调工件旋转与刀具进给,完成端面、外圆、镗孔和螺纹等车削工序。采购应先确定工件、装夹和工序,再选择主轴、刀塔、轴配置及控制系统;动力刀具铣削或横向钻孔不由数控车床名称自动保证。
SHSCNC的T4/500具体页公开车削配置并区分床身回转空间、最大车削直径、切削长度和轴行程。床身回转直径不是实际切削包络,主轴通孔不是可通过棒料的直径,定位精度不能代替成品公差或粗糙度验收。原页无具体型号依据的统一直径、长度、速度、功率、重量、电源、温度、冷却容量和精度区间撤下;参考型号配置不推广为整类机床规格,控制器、动力刀具、送料和尾座方案逐项确认。
数控车床通过程序协调工件旋转与刀具进给,完成端面、外圆、镗孔和螺纹等车削工序。采购应先确定工件、装夹和工序,再选择主轴、刀塔、轴配置及控制系统;动力刀具铣削或横向钻孔不由数控车床名称自动保证。
技术参数与制造背景: 数控车床
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 工件图纸及材料硬度 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 毛坯和成品直径长度 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 装夹方式与夹爪空间 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 车削工序及批量节拍 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 棒料直径和送料接口 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 主轴转速扭矩及接口 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 刀位和动力刀具需求 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 轴配置及尾座支撑 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 控制器及程序接口 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 冷却排屑 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 电源与安装基础 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 成品公差和表面要求 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 样件及验收测量条件 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 配置清单 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
| 数量和交期 | 由图纸或具体型号确定 | 询价时说明该项要求,并在厂家技术文件及验收协议中核对。 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。
比较厂家官网列出的产品系列,在本页查看资料、准备采购需求。
辽宁沈阳
已认领沈阳希斯SHSCNC官网展示T4/500数控车削中心,具体页列主轴、刀塔和控制器参考配置,并说明端面、粗精车、镗孔及螺纹工序的选型。采购需结合夹爪、尾座和棒料通道确认实际加工空间,铣削或横向钻孔另核动力刀具与轴配置;关于页公开机床装配、调试和质量检查流程。
采购需求由 CNFX 接收处理。厂家认领标识与产品资料来源分别展示;具体型号、供货及交期以双方确认为准。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。
工件图纸及材料硬度、毛坯和成品直径长度、装夹方式与夹爪空间、车削工序及批量节拍、棒料直径和送料接口、主轴转速扭矩及接口、刀位和动力刀具需求、轴配置及尾座支撑、控制器及程序接口、冷却排屑、电源与安装基础、成品公差和表面要求、样件及验收测量条件、配置清单、数量和交期。
SHSCNC的T4/500具体页公开车削配置并区分床身回转空间、最大车削直径、切削长度和轴行程。床身回转直径不是实际切削包络,主轴通孔不是可通过棒料的直径,定位精度不能代替成品公差或粗糙度验收。原页无具体型号依据的统一直径、长度、速度、功率、重量、电源、温度、冷却容量和精度区间撤下;参考型号配置不推广为整类机床规格,控制器、动力刀具、送料和尾座方案逐项确认。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。