沈阳希斯 / SHSCNC
辽宁 · 沈阳
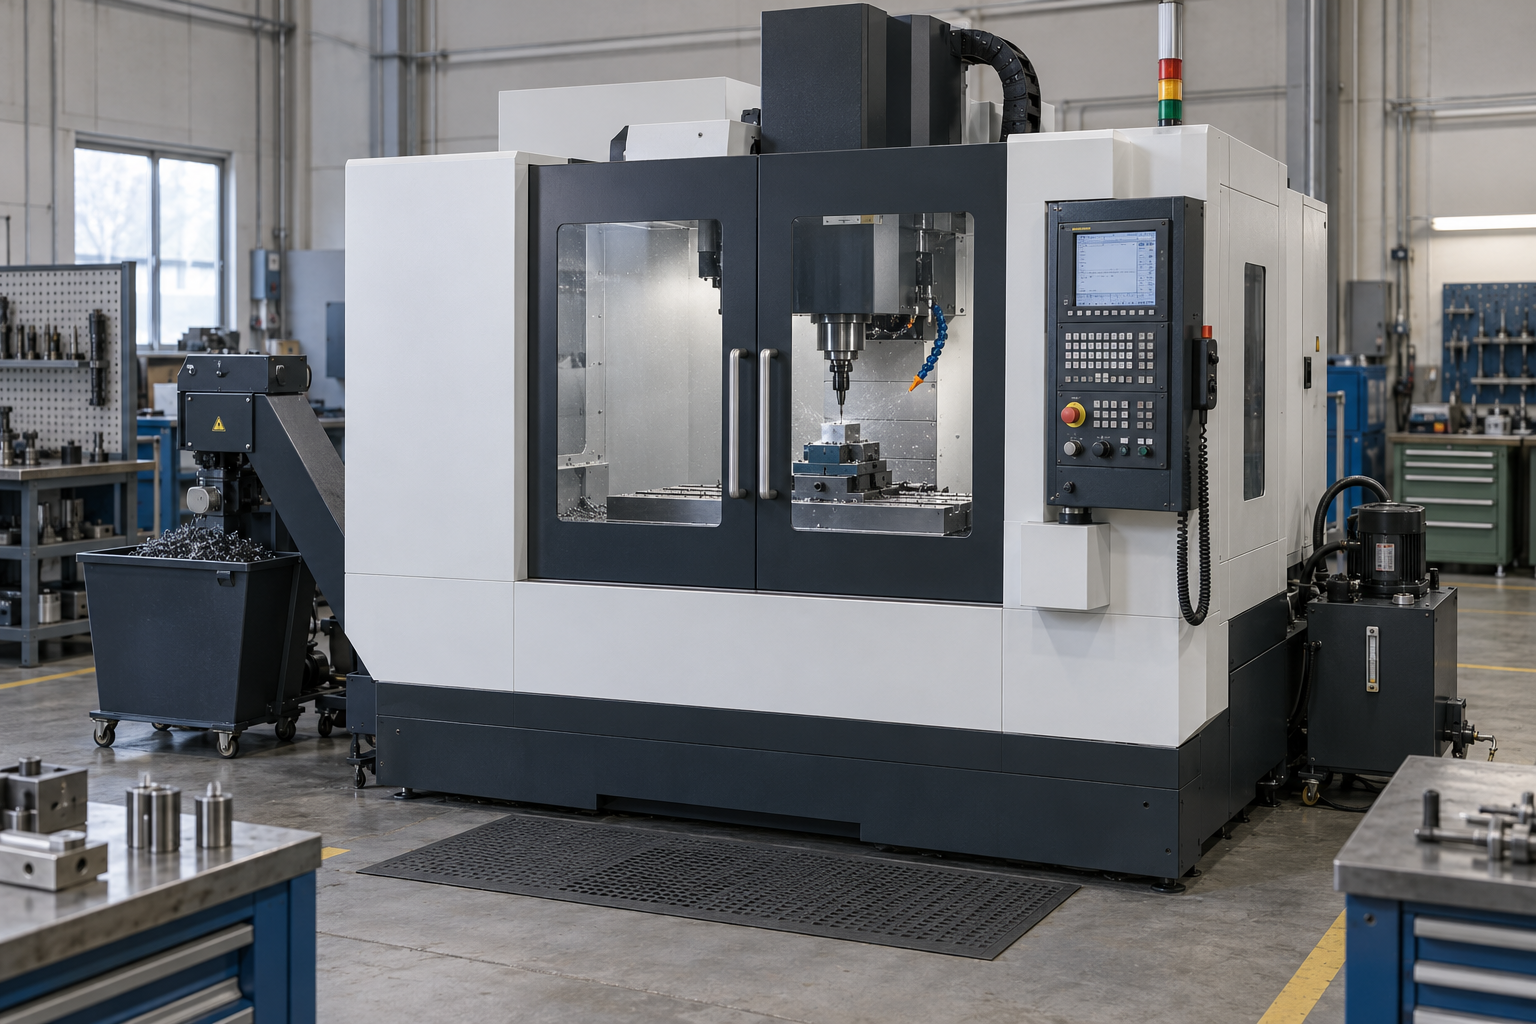
已认领SHSCNC公开V-850至V-1580立式加工中心,官网及目录自述机床制造、装配与验收。V-855网页/目录在承载、工具、精度、快速、质量及电力等有差异,订单按统一技术表、控制/主轴/刀库选件和序列号结果交付,第四轴、中心出水及排屑等分别列项。
查看产品资料依据
- 官网产品分类
- 沈阳希斯/SHSCNC:V系列立式加工中心
- 产品来源
- shscnc.com ↗
- 资料核查日期
- 2026-10-14
下表按承载、切削与辅助功能说明结构,型号制造材料、数量及料号由实际图纸定义。交换托盘按机型选配,刀具和装夹属于与工艺配套的装备。[3][4]
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 床身与底座 | 承载结构、运动轴与加工载荷,配合基础和调平设计,刚性与热表现结合实际结构及试验评价。[3][8] | SHS质量页对V-855等参考协议描述FC300铸铁结构件,具体床身材料与准备过程按对应机型文件采用。[9] |
| 立柱与主轴头支承 | 支承轴系与主轴相关部件,V系列目录展示立式导轨/丝杠布置,卧式及其他轴系按各自结构设计。[3][4] | 材料、加强筋、连接及导轨安装面采用实际图纸和制造协议。 |
| 主轴头、主轴与夹刀机构 | 旋转并夹持刀具,切削前配对锥柄、拉钉、速度与负载;Haas提醒错配锥度/拉钉或污损接触面会损伤主轴。[4] | 轴、壳体、轴承、夹紧及润滑冷却部件分别采用相应型号料号与制造文件。 |
| 自动换刀机构 | 在主轴和刀库间交换工具,机构可为伞式或侧挂双臂等,动作包络需避开工件夹具,刀对刀与工序切换分别计时。[3][4] | 机械臂、刀爪、传动及夹持部件按对应组件配套,材料与可靠性评价采用实际设计。 |
| 刀库与刀位管理 | 存放定位工具,刀位按工具直径、长度、质量及空邻位规则安排。[3][4] | 刀套、分度/链盘、支承和驱动随刀库结构选择,刀柄及工具包络采用同一版本限制表。 |
| 工作台、装夹与可选转台 | 支承定位工件夹具,台面、行程、鼻端距离及承载共同定义装夹空间,转台和夹具计入质量及包络。[1][2] | 台面、T槽、夹具及转台各采用对应材料和安装接口,装夹载荷随实际组合确定。 |
| CNC控制、反馈与电气系统 | 协调轴、主轴、换刀和辅助动作,SHS控制品牌及第四轴功能按选配列明,实际联动和软件随配置提供。[3] | 控制、驱动、电源、反馈、I/O、线缆及柜体按版本清单与许可配套。 |
| 进给伺服与传动 | 执行轴运动并反馈位置,目录丝杠及直线导轨结构按对应轴采用;快速、切削进给和定位分别评价。[3][6] | 电机、编码器、联轴器、丝杠及支承采用各轴实际方案和零件文件。 |
| 切削液与相关冷却 | 为切削区提供相应冷却润滑及冲屑;普通切削液、主轴油冷和中心出水各有配置,SHS将后两者列为选项。[3][8] | 水箱、泵、管路、过滤及密封按实际切削液及功能要求选材配套。 |
| 排屑与收集装置 | 将切屑送往收集处并配合切削液管理,按工件材料、屑形和屑量选择;SHS前置履带排屑为选项。[3][8] | 链板/螺旋/刮板、槽体与过滤件随所选方案设计,输送能力结合实际屑形评价。 |
| 交换托盘及装卸站(按机型) | 按机型交换已装夹托盘,Haas卧式/托盘池例有专门装载站和急停,SHS立式供货按自身配置表落实。[4] | 托盘、定位夹紧、支承、驱动及安全接口采用对应系统清单,工作台与交换托盘分别列件。 |
| 刀具、刀柄与拉钉 | 按工序及材料选择刃具,伸出、直径、齿数和负载影响切削;刀柄/拉钉、夹紧及允许速度必须与主轴匹配。[4][5] | 基体、刃部涂层、刀柄及拉钉各按工具用途选择,来源和允许速度随具体工具保留。 |
V-850与V-855各按网页和目录对象使用,版本差异以统一订单技术表解决。轴、主轴、刀具及安装条件采用同一配置,标准公开范围用于区分试验对象。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| X轴行程 | V-850/V-855:800mm | 800mm描述X轴运动范围,工件及夹具与刀具接近、换刀和行程端部包络一起评价。[1][2][3] |
| Y轴行程 | V-850:500mm;V-855:550mm | V-850台面1000×500mm、V-855为1000×550mm,台面几何与Y轴运动分别约束装夹和可达范围。[1][2][3] |
| Z轴行程与主轴鼻端距离 | V-850:500mm;V-855:550mm | 目录鼻端至台面分别150–650mm、120–670mm,V-855网页与后者一致;装夹堆高、刀具伸出及工序位置结合Z行程共同布置。[2][3] |
| 主轴转速与刀具限制 | 目录:8000/10000rpm,12000为选配 | V-850网页8000/10000选项、V-855网页10000rpm,目录另列12000选配。使用转速还配套转矩功率、刀柄拉钉及工具速度限制,切速随有效直径变化。[1][2][3][4][5] |
| 主轴连续与短时功率 | V-850/V-855目录:7.5/11kW(连续/30分钟) | 7.5kW为连续、11kW为30分钟额定,V-855网页列7.5kW;具体主轴电机和驱动按转矩曲线及持续切削任务选择,净切削功率与整机输入分别计量。[2][3][5] |
| 刀位与工具包络 | V-850/V-855目录:24位为选配 | 目录刀具满刀直径85mm、空邻位150mm、长350mm/重7kg;V-855网页长300mm/重8kg。完整包络和装刀规则采用同一刀库/刀柄版本。[2][3][4] |
| 快速移动与切削进给 | V-850快速X/Y/Z:48/48/36m/min | V-850快速与网页/目录一致,切削进给另为1–10000mm/min。V-855网页快速48/48/48,目录48/48/36(24)m/min,括号条件待说明,实际动作与切削节拍各按完整工序评价。[1][2][3] |
| 定位精度与重复定位 | 方法、行程、环境及补偿状态一起确认 | 目录JIS6338标定位±0.004/重复±0.003mm,V-855网页全行程±0.006/±0.004mm。单轴测量和最终零件检验分别定义,方法环境及补偿状态随型号验收文件确定。[2][3][6] |
| 台面承载与装夹质量 | V-850:500kg;V-855网页600kg、目录500kg | V-855网页600kg/目录500kg差异待技术表确认,实际加载还计工件、夹具及转台质量和重心,偏载与切削受力按对应结构评价。[1][2][3] |
| 机床质量与安装运输 | V-850两资料:5000kg | V-855网页5000kg/目录5500kg,高度2800/2650mm也不同;安装吊运按确定配置的总质量、重心和总图,床身铸件另有自身质量。[1][2][3] |
| 供电与整机容量 | 目录V-850/V-855:20kVA;电压频率需确认 | V-855网页25kVA/目录20kVA保留差异,视在容量、电机功率及实测耗电分别表述,现场供电接地保护和选件负载采用完整电气安装条件。[2][3] |
| 压缩空气供给 | 压力、流量与空气质量须完整列明 | 目录6与Kgs/L并列的气源单位尚待供方澄清,正式气源资料应列动态供压、瞬时/平均耗气及过滤干燥要求,Haas仅作气源结构例。[3][4] |
| 运行环境与精度检验环境 | 所选机型运行范围另核;验收环境单列 | 质量页V-855等参考协议列15–25°C、至少12h稳定及温度梯度≤0.5°C/h检验条件,V-850运行环境另用其文件,各序列号报告记录实际检验环境。[9] |
| 防护、联锁与切削液管理 | 机罩、门窗、电柜与组件分别确认 | 机罩、门窗、端子/柜体及组件各有防护对象;门联锁、观察窗、导轨罩和刮片按型号文件检查,整机防护依据采用相应测试及交付资料。[4][8] |
V-855网页与未定修订日期目录的承载、工具、快速、精度、质量和电力存在差异,下表列出部分对照。实际配置采用包含控制、主轴、刀库和选件的统一技术表,不能各取较优数值拼接。[2][3]
左右滑动查看完整表格 →
| V-855项目 | 网页 | 目录印刷第15页 |
|---|---|---|
| 台面承载 | 600kg | 500kg |
| 最大刀具长度/质量 | 300mm/8kg | 350mm/7kg |
| 整机质量 | 5000kg | 5500kg |
| 电力需求 | 25kVA | 20kVA |
| 快速X/Y/Z | 48/48/48m/min | 48/48/36(24)m/min,括号条件待说明 |
| 定位/重复 | ±0.006/±0.004mm全行程 | ±0.004/±0.003mm,JIS6338 |
| 外形高度 | 2800mm | 2650mm |
Sandvik公式将工作进给与每齿进给、转速和有效齿数关联,切削速度随有效直径变化,材料去除率还与轴向/径向切深有关。相同rpm在不同工具与切深下各有切削负载。[5]
SHS目录中V-850/V-855的7.5/11kW分别为连续/30分钟口径,完整转矩曲线尚待型号资料提供。低速重切、高速小刀按材料、悬伸、装夹和策略评价,刀对刀2秒单列,退刀接近、主轴变化及实际工序另计时间。[3][5]
Haas将刀柄锥度、拉钉、接触清洁、大刀包络与换刀臂空间作为检查对象,错配或污损可损伤主轴。SHS按自身刀具布置及允许速度使用这些检查项目。[4]
ISO230-2:2014公开范围为直线/回转轴单轴直接定位与重复性测量,2025确认且另有2016修订件。轴指标、零件孔距、平面度及表面质量分别采用相应测量与工艺验收。[6]
ISO10791-7:2020涉及相应机型3–5同时加工轴的标准精加工试件,不是任意实际零件和粗加工的通用验收。标准方法、允差和报告按合同完整版本采用,公开摘要仅说明对象。[7]
代表零件的材料、基准、装夹、工具及测法应与工序一同确定,机床几何/定位报告、标准试件及自身零件试切分层留档,环境、温度稳定、补偿及软件随记录保存。[6][7][9]
SHS质量页对V-855/V-1160/V-1270/V-1370/V-1580参考协议描述FC300铸铁结构件准备和装配后48h全功能试验,所列范围未含V-850。要求与实际完成记录分别管理,交付按对应序列号取得结果;网站历史证书还需核订单所用有效文件。[9]
反向定位变化、异响、振动和热变化、润滑异常、泄漏及积屑沿实际结构记录检查。Haas列调平、锥面刀柄、换刀、润滑管路、冷却过滤、门窗及罩等检查对象,SHS维护采用自身程序和条件,由合格人员停机隔离后处理;禁止用补偿或旁路联锁掩盖机械故障。[8]
以代表零件和实际装夹作为选型输入,将行程、工具、检验及交付回复纳入同一订单版本。
左右滑动查看完整表格 →
| 资料项 | 使用方提供 | 向厂家索取 |
|---|---|---|
| 工件与工序 | 材料/图纸、基准、关键特征、批量及节拍 | 轴系及刀具可达方案、行程端部与换刀干涉、代表零件试切及测量计划 [1][2][3] |
| 装夹与载荷 | 毛坯、夹具/转台质量重心、堆高与工序位置 | 台面与T槽/鼻端距离图、加载偏载限制、含装夹工具的完整包络,V-855承载差异的订单确认 [1][2][3] |
| 主轴刀库与选件 | 切削任务、工具直径长度质量和悬伸 | 主轴转矩/连续短时功率曲线、刀柄拉钉/速度限制,刀库邻位规则和换刀/节拍条件;统一网页目录刀具、快速、精度版本 [2][3][4][5] |
| 辅助及安装 | 屑形屑量、切削液、场地和公用工程 | 中心出水/油冷/排屑/第四轴等分项清单,质量重心/外形差异回复、电源kVA/气源完整单位规范和基础维护空间 [2][3] |
| 验收与后续服务 | 轴/标准试件/自身零件目标、现场环境与维护要求 | 明确方法版本、环境及允差,序列号几何定位/试切/功能记录、现行证明及合格人员维护培训文件 [6][7][8][9] |
核对日期:2026-10-14。型号例、文件版本和检验对象分开。图片型目录未见修订日期,网站与目录冲突应由订单技术文件解决;本页不是制造BOM、设备操作程序或独立认证。
比较厂家官网列出的产品系列,在本页查看资料、准备采购需求。
辽宁 · 沈阳
已认领SHSCNC公开V-850至V-1580立式加工中心,官网及目录自述机床制造、装配与验收。V-855网页/目录在承载、工具、精度、快速、质量及电力等有差异,订单按统一技术表、控制/主轴/刀库选件和序列号结果交付,第四轴、中心出水及排屑等分别列项。
采购需求由 CNFX 接收处理。厂家认领标识与产品资料来源分别展示;具体型号、供货及交期以双方确认为准。
V-850的Y/Z500/500mm、台面1000×500mm,V-855为550/550mm、1000×550mm;各按独立配置及其网页/目录差异落实订单。(来源1、2、3)
7.5/11kW分别为连续/30分钟,切削使用还须配对应转速转矩及实际工具负载。(来源3、5)
目录24位为选配,满刀φ85mm与邻位空φ150mm有不同排布,长度质量采用同版本限制;V-855网页和目录差异待正式配置解决。(来源2、3、4)
单轴测量、标准精加工试件与自己的零件分层验收,装夹、工具及热状态通过相应试切和测量验证。(来源6、7、9)
48h为质量页V-855等列举协议要求,V-850另按适用文件;所供序列号的实际试验结果与网站要求分别取得。(来源9)
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。