行业验证制造数据 · 2026

横向进给机构

基于 CNFX 目录中多个工厂资料的聚合洞察,横向进给机构 在 机械和设备制造 行业中通常会围绕 最大工作台行程 到 进给速度范围 进行能力评估。

技术定义与核心装配

一个典型的 横向进给机构 通常集成 丝杠 与 进给螺母。CNFX 上列出的制造商通常强调 合金钢 结构,以支持稳定的生产应用。

一种机械系统,控制砂轮或工件在平面磨床宽度方向上的横向移动。

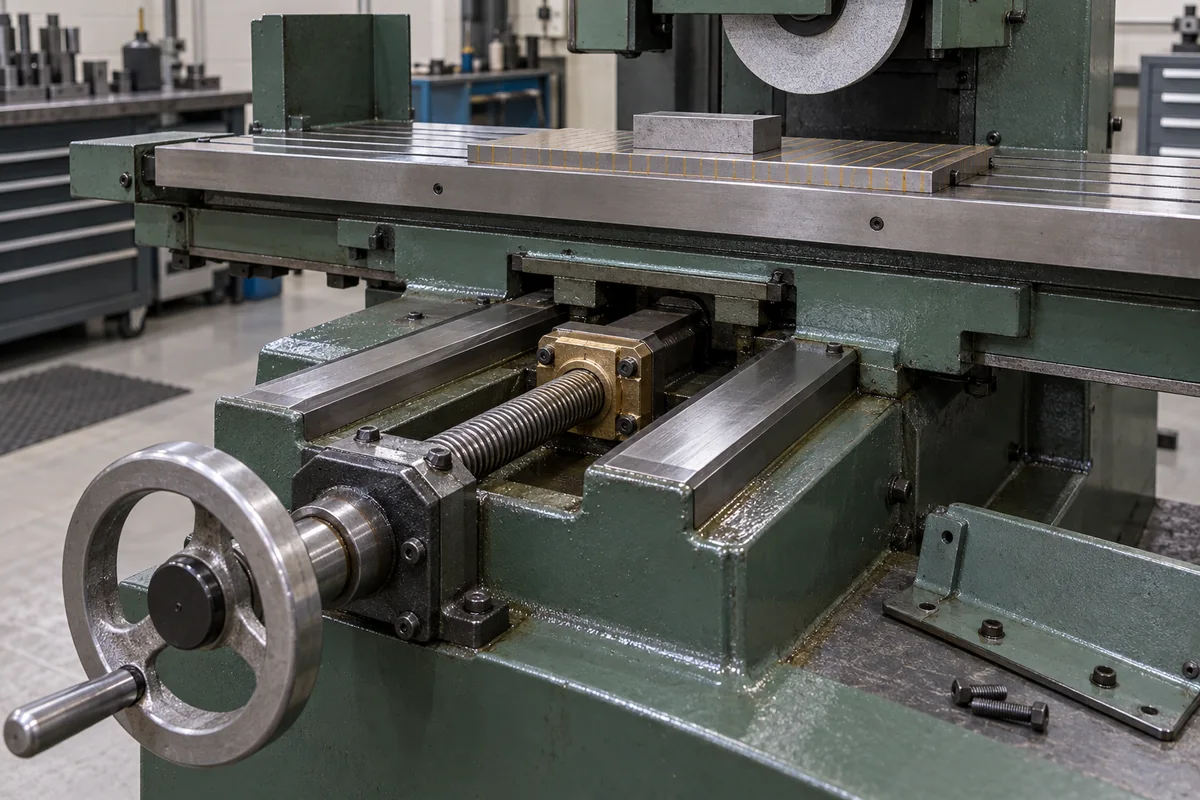
横向进给机构 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

产品规格

技术参数与制造背景: 横向进给机构

产品定义

横向进给机构是平面磨床的关键部件,能够实现砂轮或工件工作台相对于纵向进给方向垂直的精确横向定位和移动。它确保在磨削过程中整个表面宽度上的材料去除均匀。该机构通常由丝杠、螺母组件、手轮或电机驱动装置以及导轨组成。手轮或电机的旋转驱动丝杠,使砂轮架或工件工作台沿精密导轨横向移动。手动或自动控制可实现增量式或连续式横向进给调整。该机构设计可处理最大工作台行程300至1000毫米,进给速率范围0.1至10米/分钟,定位精度±0.005至±0.02毫米,重复定位精度±0.003至±0.01毫米。它可施加最大进给力5至20千牛,由0.5至3千瓦的电机驱动,工作电压220至480伏交流(三相,50/60赫兹,符合IEC 60038)。工作温度范围为0至45摄氏度,防护等级为IP54至IP65(符合IEC 60529)。导轨类型为直线滚动导轨,润滑方式为自动润滑。净重范围为200至1500千克。使用的材料包括合金钢、铸铁和青铜。这些数值是典型配置的参考范围;实际规格必须与法定制造商或供应商确认,以适用于具体型号和应用。该机构对于在平面磨削操作中实现一致的表面光洁度和尺寸精度至关重要。

工作原理

横向进给机构通过丝杠和螺母组件将手轮或电机的旋转运动转换为直线运动。丝杠与砂轮架或工件工作台相连,使其沿精密导轨横向移动。手动操作使用手轮进行增量调整,而自动系统使用电机驱动进行连续或程序化进给。导轨通常为直线滚动导轨,具有低摩擦和高刚性,确保平稳准确的移动。进给速率和定位由操作员或CNC系统控制,允许在工作台宽度上进行精确的横向定位。

主要材料

合金钢, 铸铁, 青铜
技术参数
参数典型区间选型说明与越界后果
最大工作台行程300–1000 mmDetermines the maximum workpiece width that can be ground.
进给速度范围0.1–10 m/minAdjustable for different grinding operations and surface finishes.
定位精度±0.005–±0.02 mmCritical for precision grinding applications.
重复定位精度±0.003–±0.01 mmEnsures consistent results across multiple passes.
最大进给力5–20 kNSufficient to overcome grinding resistance.
电机功率0.5–3 kWDepends on table size and required feed force.
工作电压220–480 V ACThree-phase, 50/60 Hz.IEC 60038
工作温度范围0–45 °COutside this range, lubrication and electronics may be affected.
防护等级IP54–IP65Protects against dust and water splashes.IEC 60529
导轨类型Linear rolling guideLinear rolling guides offer low friction and high rigidity.
润滑方式AutomaticAutomatic lubrication ensures consistent performance and longevity.
净重200–1500 kgAffects installation and foundation requirements.

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

组件 / BOM
  • 丝杠
    将旋转运动转换为直线运动
    材料: 合金钢
  • 进给螺母
    与丝杠啮合以传递运动
    材料: 青铜
  • 手轮或电机
    为进给运动提供输入动力
    材料: 钢材/合金
  • 导轨
    为运动提供精确的线性导向
    材料: 淬火钢

应用与选型

应用匹配与尺寸矩阵

运行限制
pressure:最大液压压力10 bar,最大气动压力5 bar
other spec:最大横向力: 5000 N,定位精度: ±0.005 mm,重复定位精度: ±0.002 mm,最大移动速度: 0.5 m/s
temperature:10°C 至 50°C (运行),-20°C 至 70°C (储存)
兼容性
冷却液润滑的钢件磨削铸铁干磨陶瓷砂轮操作
不适用:高腐蚀性盐水或酸性化学环境
选型所需数据
  • 工件最大宽度 (mm)
  • 所需横向移动速度 (mm/min)
  • 机床工作台承载能力 (kg)
补充技术说明

工程推理

运行范围
范围
横向进给速率0.1-5.0 mm/s,进给分辨率0.01-0.05 mm/rev
失效边界
在100 N横向载荷下横向偏转超过0.005 mm,反向间隙超过0.002 mm
滚珠丝杠弹性变形超过屈服点 (C45钢 σ_y = 450 MPa),滚珠-螺母界面赫兹接触应力超过1800 MPa
制造语境
横向进给机构 在 机械和设备制造 中会按材料、工艺窗口和检验要求共同评估。

风险、维护与标准

可靠性与工程风险分析

失效模式与根因
轴承疲劳与卡死
原因:润滑不足导致金属间直接接触、污染物侵入,或对中不良导致载荷分布不均
齿轮齿面磨损与点蚀
原因:载荷超出设计极限、配对齿轮对中不良,或润滑不足导致表面疲劳
维护信号
  • 运行期间出现异常的研磨或敲击声,表明轴承或齿轮损坏
  • 密封件周围可见油液泄漏或横向进给移动时振动过大
工程建议
  • 在安装期间实施精密对中程序并定期进行激光对中检查,以防止轴承和齿轮过早失效
  • 建立基于状态的润滑计划,使用油液分析监测污染水平和润滑油降解情况,而非采用固定的时间间隔

合规与制造标准

参考标准
ISO 2768-1:线性和角度尺寸的一般公差ANSI B4.1:圆柱形零件的优先极限与配合
制造精度
  • 轴直径:+/-0.01mm
  • 导轨平行度:每100mm为0.05mm
质量检验
  • 三坐标测量机(CMM)尺寸验证
  • 按ISO 4287进行表面粗糙度测试
失效分析

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

滚珠丝杠热膨胀差异 (钢 α = 11.7×10^-6 K^-1) 导致每50°C温差产生0.003 mm/mm长度变化 → 位置精度超出±0.001 mm公差,定位迟滞增加 → 采用200 N轴向预紧力的双螺母预紧配置,使用RTD反馈的热补偿算法
润滑膜在0.1 μm厚度时破裂 (Stribeck曲线向边界润滑过渡) → 磨损颗粒产生 (油液中Fe浓度>50 ppm),摩擦系数从0.002增至0.15 → 采用0.3 MPa压力、0.1 L/min流量的强制油气润滑,使用ISO VG 32液压油

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
索取最新图纸、版本记录和规格书。
制造能力
核对设备、工艺边界和可追溯的生产证据。
可检验性
确认检验方法、计量设备和可追溯的检验报告。
供应商透明度
核验法人主体、地址、认证范围和直接联系人。

这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。

生产 横向进给机构 的制造商

具备该产品生产能力的中国制造商与相关工厂资料。

结合厂家产品范围与来源资料比较需求,联系时说明规格、数量和交期。

采购询盘

请求制造能力信息关于 横向进给机构

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。

这条消息去哪
直达 CNFX 编辑台;若该产品已关联到已认领档案的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
询盘需要哪些信息
请说明产品规格、数量、目的地和目标交期,便于明确采购需求。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]。

常见问题

横向进给机构在平面磨床中的作用是什么?

它控制砂轮或工件工作台相对于纵向进给方向垂直的横向移动,确保在整个工件宽度上均匀去除材料。

横向进给机构的典型规格有哪些?

典型参考范围包括最大工作台行程300-1000毫米,进给速率范围0.1-10米/分钟,定位精度±0.005-0.02毫米,重复定位精度±0.003-0.01毫米。实际值取决于具体型号,必须与制造商确认。

横向进给机构如何驱动?

它可以通过手轮手动驱动或通过电机自动驱动。旋转运动通过丝杠和螺母组件转换为直线运动,使工作台或滑座沿导轨移动。

横向进给机构需要哪些维护?

该机构通常具有自动润滑功能,以确保性能一致。建议定期检查导轨、丝杠和螺母组件,以检测磨损或损坏。工作温度应保持在0-45°C范围内,以避免影响润滑和电子元件。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.11 · 机械和设备制造

关联设备

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。

需要制造 横向进给机构?

对比具备该产品与工艺能力的制造商资料。

上一个产品
横向摊铺螺旋/刮板
下一个产品
横向驱动系统
获取报价咨询