行业验证制造数据 · 2026

桶夹紧单元

基于 CNFX 目录中多个工厂资料的聚合洞察,桶夹紧单元 在 机械和设备制造 行业中通常会围绕 夹紧力 到 滚筒直径范围 进行能力评估。

技术定义与核心装配

一个典型的 桶夹紧单元 通常集成 夹爪 与 执行器。CNFX 上列出的制造商通常强调 碳钢 结构,以支持稳定的生产应用。

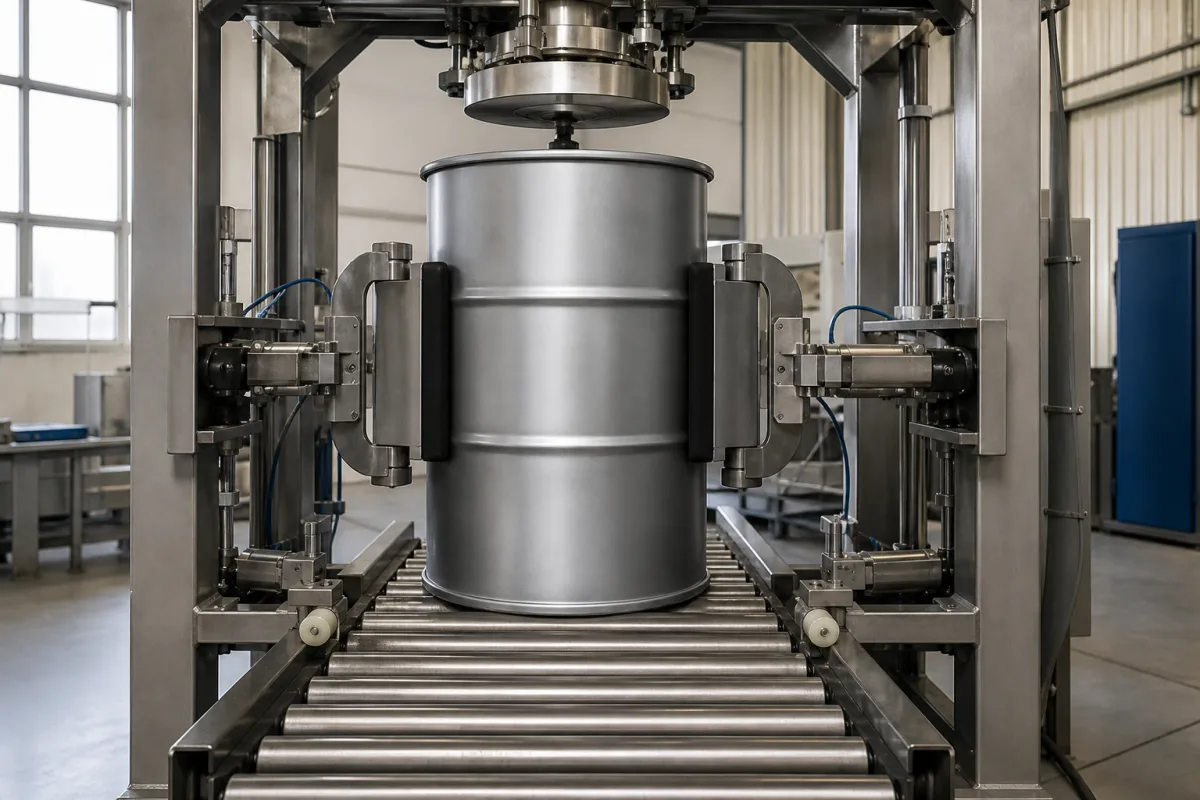
密封站内的机械部件,在密封操作期间牢固固定并定位桶。

桶夹紧单元 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

产品规格

技术参数与制造背景: 桶夹紧单元

产品定义

桶夹紧单元是密封站的一个组成部分,专门设计用于牢固夹持和稳定圆柱形桶或容器。它确保精确对位,并在密封过程中防止移动,这对于在工业包装应用中实现一致、防漏的密封至关重要。该单元通常采用机械、气动或液压驱动系统。激活时,夹紧臂或夹爪向内移动,在桶的圆周上施加均匀压力,将其牢固地固定在密封头或工作台面上。夹紧力可调节,以适应不同的桶尺寸和材料,而不会造成变形。该部件可选用碳钢或不锈钢,材料等级如St37或304,具体取决于配置。关键参数包括:夹紧力范围15–60 kN,桶直径范围550–700 mm,夹紧行程50–150 mm,工作压力0.6–1.0 MPa。定位精度为±0.5 mm,循环时间为3–8秒,工作温度范围为-10至60°C。防护等级为IP54–IP65(依据IEC 60529),重量为80–150 kg。这些数值是目录参考范围,必须针对实际型号和应用进行确认。该单元设计用于需要防尘和防水的工业环境。它不是独立产品,而是更大密封系统的一部分。采购时,请向法定制造商或供应商核实型号特定规格和标准。

工作原理

桶夹紧单元通过机械、气动或液压驱动系统运行。激活时,夹紧臂或夹爪向内移动,在桶的圆周上施加均匀压力。这会将桶牢固地固定在密封头或工作台面上,防止密封过程中移动。夹紧力可调节,以适应不同的桶尺寸和材料,而不会造成变形。该单元确保精确对位,这对于实现一致、防漏的密封至关重要。

主要材料

碳钢, 不锈钢
技术参数
参数典型区间选型说明与越界后果
夹紧力15–60 kNRequired to hold drum securely during sealing
滚筒直径范围550–700 mmCompatible with standard steel drums
夹紧行程50–150 mmAdjustable to accommodate drum size variations
工作压力0.6–1.0 MPaBelow 0.6 MPa insufficient clamping force
定位精度±0.5 mmEnsures proper alignment for sealing
循环时间3–8 sFull clamp and release cycle
工作温度-10–60 °COutside range may affect seals and hydraulics
防护等级IP54–IP65Dust and water resistance for industrial environmentsIEC 60529
材料St37 / 304Carbon steel or stainless steel for corrosion resistanceDIN 17100 / ASTM A276
重量80–150 kgDepends on configuration and material

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

组件 / BOM
  • 夹爪
    直接接触并夹持滚筒表面
    材料: 淬火钢或聚氨酯
  • 执行器
    提供驱动力以移动夹爪
    材料: 钢材、铝材
  • 框架/底座
    为设备提供结构支撑和安装点
    材料: 碳钢

应用与选型

应用匹配与尺寸矩阵

运行限制
pressure:0 至 10 巴
flow rate:不适用
other spec:桶体直径范围: 200-600 毫米, 最大桶体重量: 500 公斤
temperature:-10°C 至 +60°C
兼容性
钢桶塑料桶(HDPE/PP)纤维桶
不适用:无保护涂层的腐蚀性化学环境
选型所需数据
  • 桶体直径和高度
  • 桶体材料和壁厚
  • 密封操作所需的夹持力
补充技术说明

工程推理

运行范围
范围
0.5-2.5千牛夹持力, 50-150毫米桶体直径范围, 0.01-0.05毫米定位精度
失效边界
夹持力超过3.0千牛导致夹持夹爪永久变形,或定位精度下降超过0.1毫米导致密封对中不良
当夹爪接触点处的应力集中超过材料极限时,硬化钢(AISI 4140)夹爪在屈服强度415 MPa时发生塑性变形;磨损导致的间隙累积超过0.1毫米违反了ISO 9001:2015对密封表面平行度的要求
制造语境
桶夹紧单元 在 机械和设备制造 中会按材料、工艺窗口和检验要求共同评估。

风险、维护与标准

可靠性与工程风险分析

失效模式与根因
夹持力衰减
原因:液压密封件或气动组件磨损导致压力损失,或连杆机构机械磨损导致施加力减小
对中不良导致的卡滞
原因:安装不当、热膨胀差异或基础沉降导致桶体与夹持表面不平行,产生不均匀应力
维护信号
  • 夹持周期中出现金属摩擦的研磨或刮擦声
  • 执行器连接处或密封件周围可见流体泄漏(液压油或压缩空气)
工程建议
  • 使用校准的测力传感器实施定期扭矩/力验证检查,在功能失效前检测衰减
  • 在安装期间和年度检查中建立激光对中规程,将夹持表面平行度保持在0.1毫米公差内

合规与制造标准

参考标准
ANSI B11.19 - 安全防护性能标准CE标志 - 机械指令2006/42/EC
制造精度
  • 孔径: +/-0.01毫米
  • 夹持面平行度: 0.05毫米
质量检验
  • 硬度测试(洛氏C标尺)
  • 使用三坐标测量机进行尺寸验证
失效分析

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

夹持回路中液压压力激增超过210巴 → 过度夹持力导致桶体法兰变形超过0.3毫米平面度公差 → 安装设定在200巴、响应时间为10毫秒的泄压阀,并实施使用压电式测力传感器的实时力监控
在80°C工作温度下,铝制桶体与钢制夹爪之间的热膨胀差异达0.15毫米 → 位置漂移超过0.08毫米导致密封焊道形成不完整 → 使用PTC热敏电阻实施主动热补偿,并采用分辨率为0.005毫米的伺服控制夹爪定位

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
索取最新图纸、版本记录和规格书。
制造能力
核对设备、工艺边界和可追溯的生产证据。
可检验性
确认检验方法、计量设备和可追溯的检验报告。
供应商透明度
核验法人主体、地址、认证范围和直接联系人。

这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。

生产 桶夹紧单元 的制造商

具备该产品生产能力的中国制造商与相关工厂资料。

结合厂家产品范围与来源资料比较需求,联系时说明规格、数量和交期。

采购询盘

请求制造能力信息关于 桶夹紧单元

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。

这条消息去哪
直达 CNFX 编辑台;若该产品已关联到已认领档案的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
询盘需要哪些信息
请说明产品规格、数量、目的地和目标交期,便于明确采购需求。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]。

常见问题

桶夹紧单元的功能是什么?

它在密封操作期间牢固固定并定位桶,防止移动,确保精确对位,以实现一致、防漏的密封。

该单元有哪些可用材料?

根据配置,可选用碳钢(如St37)或不锈钢(如304)。

夹紧力范围是多少?

目录中列出夹紧力范围为15–60 kN,但您必须向制造商确认您的具体型号和应用的确切值。

参考了哪些标准?

工作压力,防护等级参考IEC 60529。这些是验证参考,并非认证证明。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.11 · 机械和设备制造

关联设备

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。

需要制造 桶夹紧单元?

对比具备该产品与工艺能力的制造商资料。

上一个产品
桩夹
下一个产品
检修门
获取报价咨询