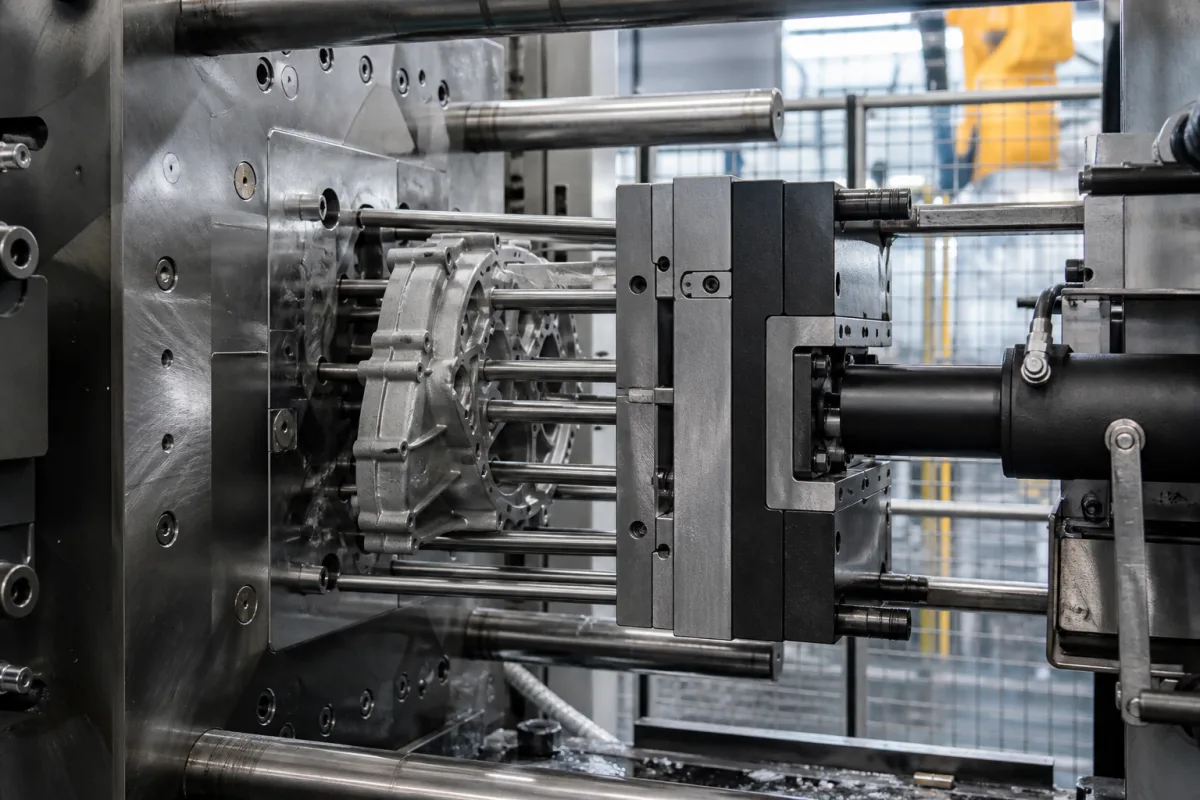
技术参数与制造背景: 顶出机构
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 顶出力 | 50–500 kN | Required to overcome casting shrinkage and friction |
| 顶出行程 | 25–200 mm | Must exceed casting depth for full ejection |
| 顶出速度 | 0.1–0.5 m/s | Higher speeds risk damaging casting |
| 顶杆数量 | 4–24 pcs | Depends on casting geometry and size |
| 顶杆直径 | 6–25 mm | Standard sizes for interchangeabilityISO 6751 |
| 工作温度 | 20–300 °C | Die casting temperatures require heat-resistant materials |
| 定位精度 | ±0.05 mm | Ensures consistent ejection and alignment |
| 循环时间 | 5–30 s | Affects production rate |
| 材料牌号 | H13 | Hot-work tool steel for high-temperature strengthASTM A681 |
| 重量 | 50–500 kg | Depends on size and number of pins |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
| pressure: | 最高150巴(顶出力阻力) |
| other spec: | 循环时间: 5-30秒,行程长度: 50-500毫米,驱动速度: 0.1-1.0米/秒 |
| temperature: | 环境温度至250°C(运行期间模具温度) |
诱因 → 失效模式 → 工程缓解
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。
它在注射和凝固阶段完成后,将凝固的铸件从模具型腔中取出,确保铸件无损伤释放,并为下一循环准备模具。
关键参数包括顶出力、行程长度、顶出速度、顶杆数量、顶杆直径、工作压力、工作温度、定位精度、循环时间、材料等级和重量。这些必须与具体铸件要求相匹配。
顶杆直径通常遵循ISO 6751以保证互换性。工作压力可能参考,材料等级H13在ASTM A681中规定。务必与制造商核实合规性。
循环时间(包括顶出)直接影响生产率。更快的顶出速度可以缩短循环时间,但可能损坏铸件,因此需要平衡。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。