行业验证制造数据 · 2026

箔材分配与切割单元

基于 CNFX 目录中多个工厂资料的聚合洞察,箔材分配与切割单元 在 机械和设备制造 行业中通常会围绕 卷材宽度 到 卷径 进行能力评估。

技术定义与核心装配

一个典型的 箔材分配与切割单元 通常集成 箔卷轴/支架 与 张力控制系统。CNFX 上列出的制造商通常强调 铝合金 结构,以支持稳定的生产应用。

一种机械单元,从卷筒上分配箔材并精确切割至所需尺寸,用于密封饮料容器。

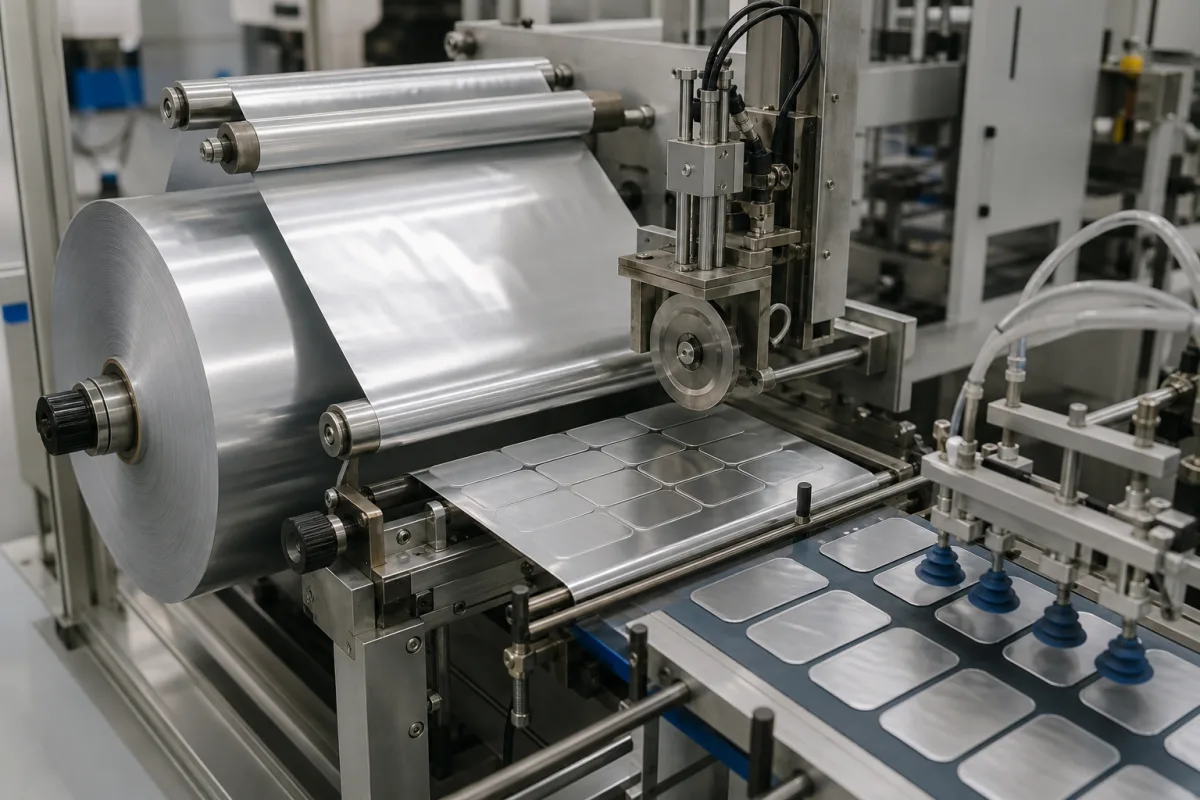
箔材分配与切割单元 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

产品规格

技术参数与制造背景: 箔材分配与切割单元

产品定义

箔材分配与切割单元是自动化饮料容器箔材密封机的关键部件。其主要功能是从连续卷筒上展开箔材,将其送至密封工位,并进行干净、精确的切割,以形成单个箔片或箔片,其尺寸精确满足在热封工艺前密封饮料容器(如瓶子或杯子)顶部的要求。该单元设计用于集成到更大的包装生产线中,通常根据最终用户的具体容器尺寸和生产速度进行配置。它可处理箔材卷宽度容量为100–300毫米,卷径容量为200–500毫米。切割长度可在20至200毫米范围内调节,切割精度为±0.2毫米。该单元的运行周期率为每分钟60至120次,具体取决于型号和应用。它需要气动供应,工作压力为0.4–0.6兆帕,以及单相交流电源,电压为220–240伏。总功耗范围为0.5至1.5千瓦。该单元设计用于在环境温度5至45摄氏度和相对湿度30%至85%(无冷凝)的条件下运行。其防护等级为IP54(根据IEC 60529),以防尘和防水溅。净重介于150至300千克之间,整体尺寸为1200×800×1500毫米(长×宽×高)。制造中使用的材料包括铝合金、不锈钢和工业级塑料聚合物。该单元旨在用于机械和设备制造行业,具体作为饮料容器密封系统的组件。在采购时,必须与法定制造商或供应商核实型号特定值和标准,因为所提供的数字是参考范围,可能因配置而异。该单元不包括热封机构本身;它仅准备箔片。正确集成需要仔细考虑箔材材料特性、容器尺寸和生产线的速度。维护信号包括切割不规则、箔材卡住或噪音过大,这可能表明刀片磨损或张力问题。故障边界包括在规定的温度、湿度或压力范围之外运行,这可能导致切割不一致或损坏单元。

工作原理

该单元通常由箔卷支架、张力系统、进给辊和切割机构(例如旋转刀片、闸刀或激光)组成。其操作方式是首先在受控张力下分配箔材,以防止起皱或撕裂。传感器或机械挡块确定所需的进给长度。一旦推进到正确长度,切割机构被激活以切断箔材,形成即用件。每个容器重复该循环。切割机构由气动驱动,进给辊由电动机驱动。控制系统协调进给和切割动作,以实现所需的周期率。该单元设计用于处理一定范围的箔材宽度和直径,并且切割长度可调节以适应不同的容器尺寸。张力系统确保箔材平稳进给,而不会拉伸或撕裂。切割精度通过精确控制进给长度和切割动作来保持。该单元通常集成到更大的密封机中,为密封工位提供切割好的箔片。操作原理基于连续进给和切割循环,该循环与整个机器的操作同步。

主要材料

铝合金, 不锈钢, 工业级塑料聚合物
技术参数
参数典型区间选型说明与越界后果
卷材宽度100–300 mmMaximum foil width the unit can handle
卷径200–500 mmMaximum outer diameter of the foil roll
切割长度范围20–200 mmAdjustable cut length for different container sizes
切割精度±0.2 mmTolerance of the cut length
循环速率60–120 次/分钟Number of cut cycles per minute
工作压力0.4–0.6 MPaPneumatic system pressure for cutting and feeding
电源电压220–240 V ACSingle-phase AC power supply
功率消耗0.5–1.5 kWTotal electrical power consumption
工作温度5–45 °CAmbient temperature range for reliable operation
相对湿度30–85 %Non-condensing humidity range
防护等级IP54Protection against dust and water splashesIEC 60529
机器重量150–300 kgNet weight of the unit
外形尺寸(长×宽×高)1200×800×1500 mmOverall dimensions of the unit

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

组件 / BOM
  • 箔卷轴/支架
    用于固定主箔卷并允许其旋转的组件
    材料: 不锈钢
  • 张力控制系统
    在箔材放卷过程中施加恒定张力,防止材料松弛或撕裂
    材料: 弹簧、阻尼器、传感器
  • 进料辊/压紧辊
    每次切割时精确推进箔材一定长度
    材料: 橡胶涂层钢或聚氨酯
  • 切割机构(例如:旋转刀片)
    按编程长度干净利落地切断箔材
    材料: 硬化工具钢或硬质合金
  • 切割砧座/底座
    为切割刀片提供稳固的操作支撑面
    材料: 淬火钢
  • 进给驱动电机
    转动进给辊,将箔片推进到编程长度。
  • 进给长度传感器
    确定所需薄膜长度何时已推进,以便切割落在正确位置。
  • 控制系统
    协调进给和切割,使两者不碰撞并保持循环速率。

应用与选型

应用匹配与尺寸矩阵

运行限制
pressure:大气压(无压力要求)
flow rate:每分钟最多60次切割
temperature:10°C 至 40°C(环境工作温度范围)
兼容性
用于饮料封口的铝箔聚丙烯层压箔金属化聚酯封口膜
不适用:腐蚀性化学环境或湿气/冷凝过量的区域
选型所需数据
  • 所需最大箔材宽度(毫米)
  • 生产线速度(容器/分钟)
  • 箔材厚度/规格
补充技术说明

工程推理

运行范围
范围
切割刀片扭矩0.5-2.0 N·m,箔材定位精度0.1-0.5毫米,环境温度20-60°C
失效边界
切割刀片扭矩超过2.5 N·m会导致变速箱剪切销在250 MPa屈服强度下失效,箔材定位误差超过±0.75毫米会触发光学传感器故障
剪切销失效发生在施加扭矩超过材料屈服强度时(AISI 1018钢,σ_y=250 MPa),光学对准失效遵循余弦误差原理,其中角度偏差θ导致位置误差 = L×tan(θ)
制造语境
箔材分配与切割单元 在 机械和设备制造 中会按材料、工艺窗口和检验要求共同评估。

风险、维护与标准

可靠性与工程风险分析

失效模式与根因
刀片刃口退化
原因:粘合剂残留物和箔材颗粒积聚导致摩擦力增加和过早钝化,通常是由于清洁规程不当或使用了不正确的箔材材料。
放卷机构错位
原因:导辊或张力部件磨损导致箔材送料不一致和切割错误,通常源于张力设置不当或缺乏定期校准。
维护信号
  • 箔材切割边缘不规则或呈锯齿状,表明刀片磨损或错位
  • 运行过程中出现异常的研磨或刮擦声,表明存在机械干涉或部件故障
工程建议
  • 实施严格的清洁计划,使用制造商批准的溶剂清除切割表面和导轨上的粘合剂堆积和碎屑
  • 建立定期校准检查,使用精密量规检查张力设置和对准情况,以保持最佳的箔材送料和切割精度

合规与制造标准

参考标准
CE标志(机械指令 2006/42/EC)ANSI B11.19 安全防护性能要求
制造精度
  • 切割刃口锋利度: +/- 0.005 毫米
  • 放卷辊平行度: 0.02 毫米/米
质量检验
  • 通过三坐标测量机进行尺寸精度验证
  • 紧急停止系统功能安全测试
失效分析

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

箔卷张力超过15 N导致轴承过载 → 主轴轴承因赫兹接触应力超过1.5 GPa而卡死 → 安装扭矩限制离合器,设定12 N·m打滑阈值,并采用额定动态载荷为2.0 kN的圆锥滚子轴承
伺服电机编码器在2000 RPM运行速度下脉冲丢失 → 切割刀片相位失步导致±1.2毫米位置误差 → 实施双冗余绝对编码器,分辨率为4096 PPR,并设置看门狗定时器在5毫秒超时时复位

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
索取最新图纸、版本记录和规格书。
制造能力
核对设备、工艺边界和可追溯的生产证据。
可检验性
确认检验方法、计量设备和可追溯的检验报告。
供应商透明度
核验法人主体、地址、认证范围和直接联系人。

这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。

生产 箔材分配与切割单元 的制造商

具备该产品生产能力的中国制造商与相关工厂资料。

结合厂家产品范围与来源资料比较需求,联系时说明规格、数量和交期。

采购询盘

请求制造能力信息关于 箔材分配与切割单元

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。

这条消息去哪
直达 CNFX 编辑台;若该产品已关联到已认领档案的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
询盘需要哪些信息
请说明产品规格、数量、目的地和目标交期,便于明确采购需求。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]。

常见问题

箔材分配与切割单元的主要功能是什么?

该单元从卷筒上展开箔材,将其送至密封工位,并切割至精确尺寸,以形成用于密封饮料容器的单个箔片。它本身不执行热封操作。

选择该单元时需要考虑哪些关键参数?

关键参数包括卷宽容量(100–300毫米)、卷径容量(200–500毫米)、切割长度范围(20–200毫米)、切割精度(±0.2毫米)、周期率(60–120次/分钟)、工作压力(0.4–0.6兆帕)、电源电压(220–240伏交流)、功耗(0.5–1.5千瓦)、工作温度(5–45摄氏度)、相对湿度(30–85%)、防护等级(IP54)、机器重量(150–300千克)和占地面积(1200×800×1500毫米)。这些是参考范围;请与制造商核实您的具体型号。

该单元参考了哪些标准?

工作压力参考,防护等级根据IEC 60529。这些标准仅用于验证目的,并不表示特定产品已获认证。请务必与供应商确认合规性。

哪些维护信号表明潜在问题?

切割不规则、箔材卡住或噪音过大可能表明切割刀片磨损、张力不正确或未对准。建议定期检查和调整张力系统和切割机构。如果问题持续存在,请咨询制造商。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.11 · 机械和设备制造

关联设备

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。

需要制造 箔材分配与切割单元?

对比具备该产品与工艺能力的制造商资料。

上一个产品
筛网张紧系统
下一个产品
管支撑
获取报价咨询