Powerjet Plastic Machinery Co., Ltd.
Foshan
Powerjet官网列有面向液态硅胶制品的SI系列整机,并提供其中注射单元的规格表;采购替换单元或配件时,注明所配主机及供货范围。
查看产品资料依据
- 官网产品分类
- Powerjet · SI系列硅胶成型主机及配套注射规格
- 资料核查日期
- 2026-10-23
下列解释对应料筒、螺杆、温控、进料及喷嘴。LSR使用混合料接口和液体温控,固态胶另配压料或填塞机构;装配表应注明实际材料及配置。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 带温控通道的料筒 | 承接混合料并容纳计量机构,LSR配置采用液体温控以抑制注射前过早交联。[2] | 料筒基材、接触表面和密封依据具体胶料、温控介质及清洗要求确定。 |
| 硅胶专用螺杆与止回部件 | 完成材料计量和注射,LSR方案的螺杆几何及止回密封应与低黏度混合料匹配。 | 按指定单元的螺杆、止回件和密封型号成套核对。 |
| 料筒温控部件 | LSR工艺重点是料筒与喷嘴的液体温控;模具加热属于模具侧系统,两段热管理分开。[3] | 温控夹套、软管、接头和传感器按介质及压力选型;加热圈用于其明确适用的配置。 |
| 进料及材料供给接口 | LSR连接双组分计量混合装置,HTV/HCR按胶料形态配专用压料或填塞机构。[1] | 料路、连接件及密封按组分、添加剂和清洁流程核验。 |
| 注射喷嘴及关闭机构 | 将材料导入相配模具,核对针阀关闭、温控及与浇口套或冷流道的接合。 | 喷嘴端部、驱动机构与密封件采用原单元配套规格,并检查与模具的几何匹配。 |
询价记录材料牌号、组分配比、添加剂、模具型腔及一次注射需求。随后比较单元的容积、行程、压力和温控能力,并与锁模主机、计量装置及模具完成接口核对。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 注射容积与实际用胶量 | 按单次制件及流道用量选择计量行程,质量需结合实际材料密度和工艺确认。 | Powerjet SI90-V6官网列几何注射容积163cm³;同表的Shot Weight(PS)是PS口径,不能直接当成LSR克重。[4] |
| 注射压力与供料压力 | 区分物料侧注射压力、供料压力和驱动液压压力,分别对应测量点与控制环节。 | SI90-V6样本分别列注射压力185MPa及系统液压17.5MPa,作为该型号参数使用。[4] |
| 螺杆或柱塞直径 | 直径连同行程及计量范围共同选取,专用几何还要对应材料体系。 | ARBURG 2024应用资料的LSR微注射模块采用8mm螺杆,属于微量模块示例,常规单元按自身图纸比较。[3] |
| 注射速率与填充控制 | 按型腔、胶料流变和排气条件确定填充速度及压力切换过程。 | 供应资料列速率时同时注明所配直径及试验条件;试模记录充填、飞边和排气表现。 |
| 计量转速与行程 | 螺杆式分别列旋转计量条件和轴向行程;柱塞式按对应机构说明。 | 计量完成信号与上游供料状态联动,检查低料量及补料变化对重复计量的影响。 |
| 料筒及喷嘴温控表现 | 分别记录设定温度、测点、液体回路和运行中的温度稳定性。 | ARBURG采用料筒与喷嘴多区液体温控;控制目标结合所用胶料及单元设计确定。[3] |
| 温控及驱动功率边界 | 将注射驱动、计量驱动、液体温控和模具加热分别列出。 | 模具加热功率用于相应模具侧配置,采购注射单元时另外说明温控机是否在供货清单内。 |
| 材料温度与工位环境 | 分列来料、料筒、喷嘴、模具以及周围环境的温度条件。 | LSR输送段与模内交联阶段使用不同热管理,调试分别记录,避免用一个工作温度范围概括。[1] |
| 湿度及冷却凝露条件 | 依据设备环境要求和冷却介质温度,检查接头、传感器及控制区域的凝露风险。 | 环境湿度指标、材料储存要求和模具真空条件各自确认,清洁后按批准程序恢复料路。 |
| 外壳防护与设备防护 | 电柜、驱动及传感器的IP等级按各部件声明核实。 | 整机护罩、喷嘴防护和维修隔离另按整机安全设计检查,IP标识的适用部件在文件中写清。 |
| 接触材料及密封相容性 | 核对胶料、添加剂及清洗介质与料筒、螺杆、喷嘴和密封的相容性。 | 具体钢号和表面处理按零件技术资料确认,止回及喷嘴配件结合原机型号选用。 |
| 单元重量与支承接口 | 分别注明注射单元净重、随附驱动和温控附件,再核对导轨及安装支承。 | 整机重量与单元重量分别列;吊装空间、喷嘴中心及与固定模板的距离在安装图中标出。 |
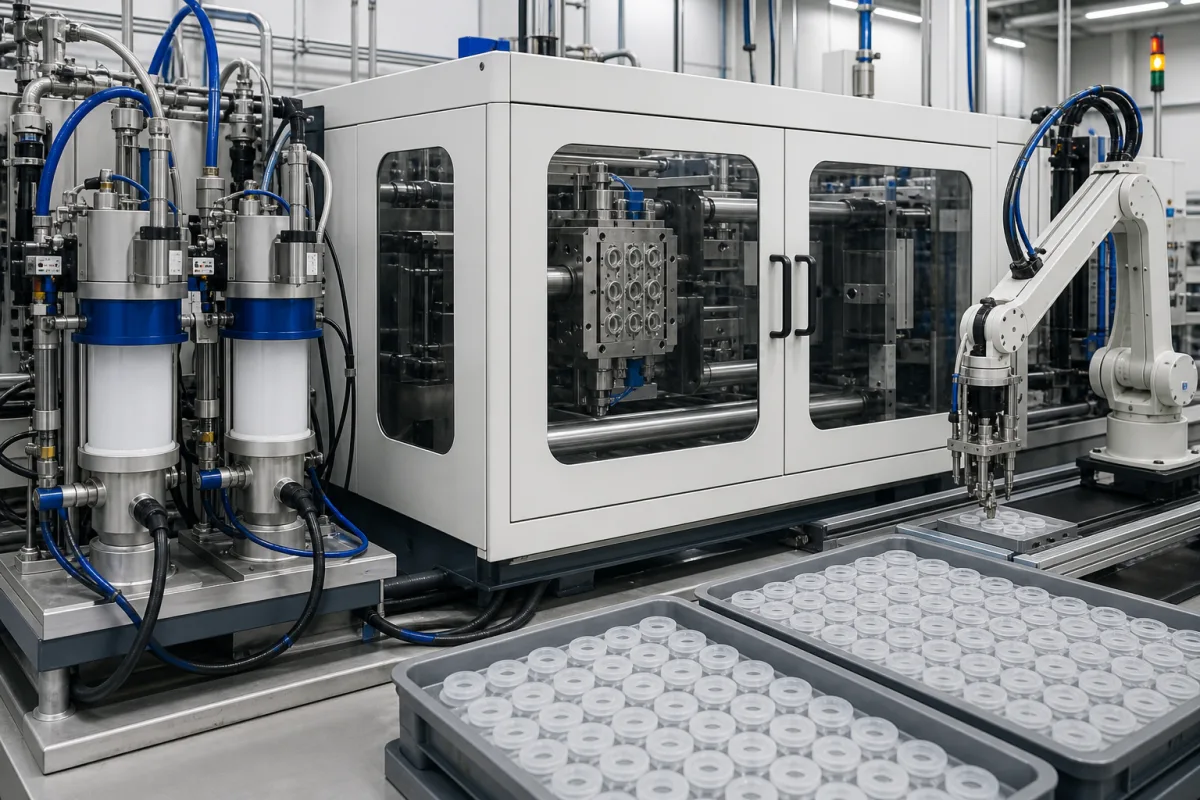
双组分泵送装置负责按规定配比供给材料,混合器完成组分和所配添加剂的混合,注射单元负责后续计量及入模动作。供料压力波动、混合质量与单次注射重复性应在对应位置检查,调机保留实际配方及料路记录。
接入已有主机时,逐项确认喷嘴位置和接触条件、供料与温控接头、计量及注射控制、模具加热和排气配置。整机供应、原机替换单元及零部件订单分别写明型号、序列号与适配范围。
液温回路、喷嘴与热模具之间的热影响需要一起管理。发生充填波动时,分别检查供料状态、温控回路、止回与喷嘴关闭以及模具排气,结合试模数据确定原因。对材料已产生交联的迹象,按设备程序处置后再恢复生产。
更换配方或拆检时,按材料和设备要求完成停机、卸压、能源隔离及清洁,防止组分混用和异物进入。固态硅胶改用相应供料机构,LSR微量料筒等特殊方案也有各自配置;跨材料改装需由设备方案明确。
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
核对日期:2026-10-23 · 更新于 。资料覆盖LSR工艺、专用注射结构及特定整机参数。成型材料、计量装置、注射单元和模具的适配通过同一项目技术协议与试模验证确定。
比较厂家官网列出的产品系列,在本页查看资料、准备采购需求。
Foshan
Powerjet官网列有面向液态硅胶制品的SI系列整机,并提供其中注射单元的规格表;采购替换单元或配件时,注明所配主机及供货范围。
采购需求由 CNFX 接收处理。厂家认领标识与产品资料来源分别展示;具体型号、供货及交期以双方确认为准。
混合后的液态硅橡胶在注射前需要保持可流动和可计量状态,料筒及喷嘴温控帮助避免过早交联。进入模具后,再按材料要求提供交联固化条件。
先查看对应单元的几何注射容积、行程及有效计量范围,再结合硅胶材料密度和试模结果核定实际用量。PS质量标注有其特定材料口径。
两者供料形态不同。LSR通常配双组分计量混合系统,HTV/HCR则按胶料形态配压料或填塞装置;设备改装时要同时确认料路、螺杆和温控配置。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。