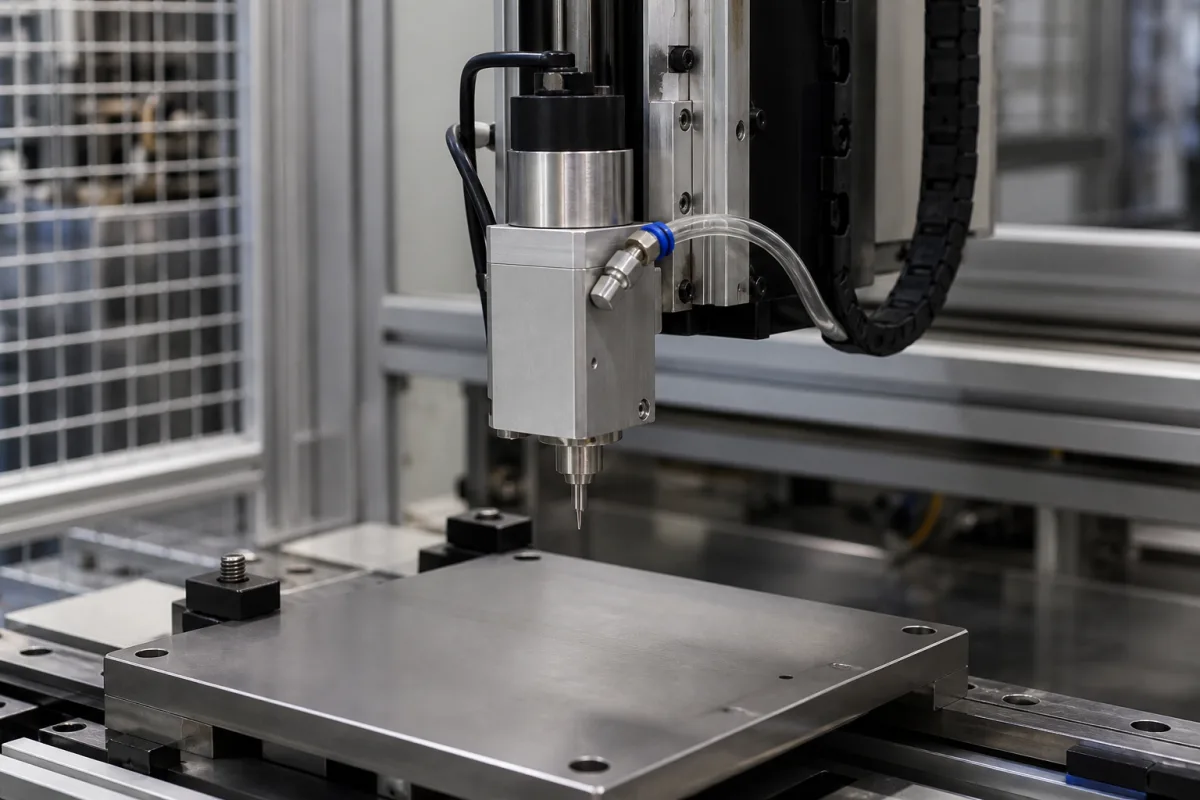
打标头接收来自缺陷检测系统的电信号或气动信号,触发打标机构。根据方法不同,打标头通过喷墨(喷射墨滴)、激光(发射激光束)或机械冲压(驱动机械针)在产品表面形成标记。打标头相对于产品精确定位,其行程和力可调节以适应不同产品高度和材料。打标过程与生产线速度同步,确保标记位置正确。打标后,打标头返回待机位置,准备下一次循环。系统的精度和重复性对于一致的标记位置至关重要,打标头的设计旨在减少磨损和维护停机时间。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 耗气量 | 0.5–2.5 L/min | 取决于打标频率与行程 |
| 标记行程 | 10–50 mm | 可调以适应不同产品高度 |
| 标记频率 | 60–120 次/分钟 | 频率过高可能降低打标质量 |
| 标记力 | 50–300 N | 常见材料的力值范围 |
| 定位精度 | ±0.05 mm | 保证打标位置一致 |
| 重复精度 | ±0.02 mm | 对多标记图案至关重要 |
| 工作温度 | 5–60 °C | 超出范围可能影响密封寿命 |
| 防护等级 | IP54–IP65 | 粉尘或潮湿环境选用 IP65IEC 60529 |
| 供电电压 | 24 ±10% V DC | 用于电磁阀与传感器 |
| 功率消耗 | 5–15 W | 含阀与传感器供电 |
| 材料 | Aluminum/Steel | 壳体为阳极氧化铝,轴为淬硬钢 |
| 重量 | 1.5–3.5 kg | 随行程与选配变化 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 0-10巴 |
| flow rate: | 0-100米/分钟线速度 |
| temperature: | +5°C 至 +60°C |
| slurry concentration: | 0-30%固体重量比 |
2 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。
制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
打标头是缺陷标记单元中用于在缺陷产品或材料上物理施加标记(如墨点、激光雕刻或机械压痕)的部件,以识别不合格品。它由检测系统信号触发,仅对未通过质量标准的缺陷产品进行标记。
典型参数包括工作压力1.0–1.6 MPa、空气消耗量0.5–2.5 L/min、打标行程10–50 mm、打标频率60–120次/分钟、打标力50–300 N、定位精度±0.05 mm、重复精度±0.02 mm、工作温度5–60 °C、防护等级IP54–IP65(IEC 60529)、电源电压24 ±10% V DC、功耗5–15 W、重量1.5–3.5 kg。这些为参考范围,请与制造商核实具体型号。
存档材料包括不锈钢、陶瓷和碳化钨,用于关键部件。壳体通常为阳极氧化铝,轴为淬硬钢。材料选择影响耐久性和在不同环境下的性能。
您应咨询法定制造商或供应商,确认打标头的规格(如工作压力、行程、频率、力、精度和防护等级)是否满足您的应用需求。同时,核实是否符合相关标准(如IEC 60529),并索取具体型号的文档。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。