物料送到了,还要确认送入工艺的量是否可控
产品作用
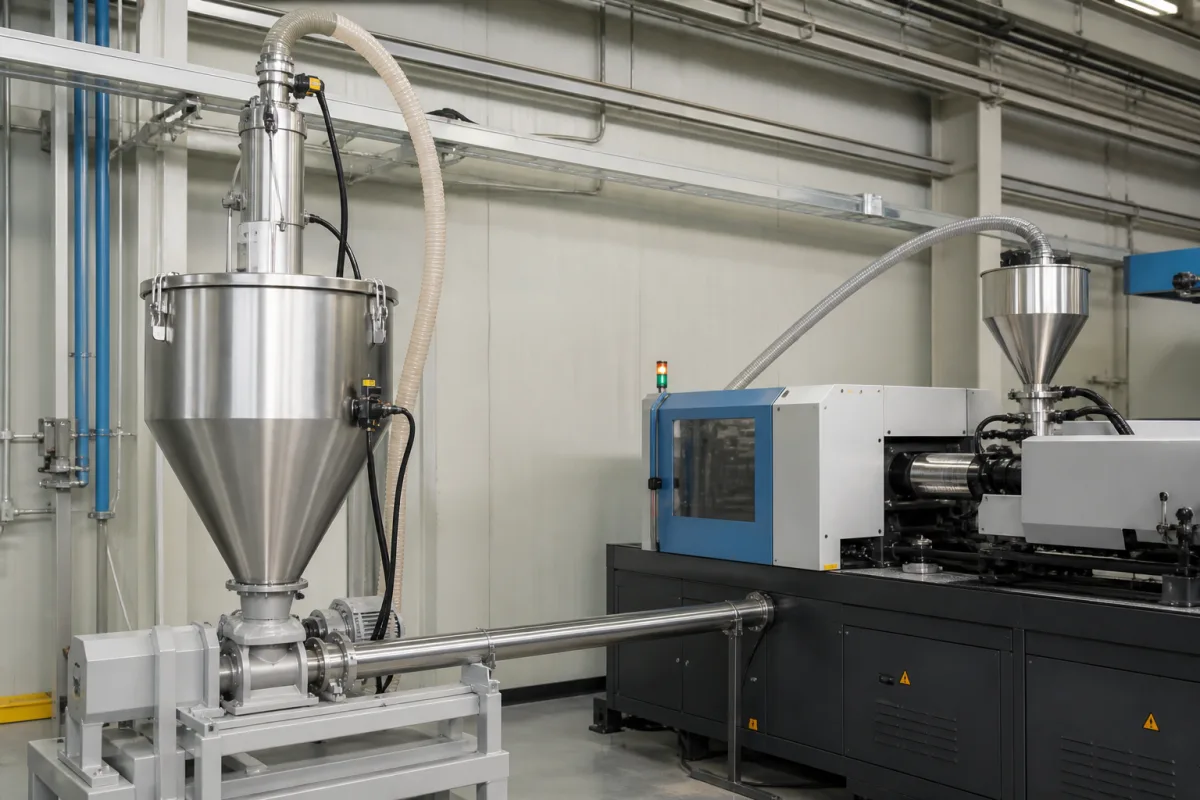
物料供给系统把储存或上游供应处的物料送到加工入口。本页重点讨论粉体与颗粒:料斗负责存储与衔接,螺旋、振动或带式等机构负责出料,计量与控制决定如何维持给料量;气力输送又有接收、排气等配套条件。机器人抓取工件、布料展开和散料配料虽然都涉及送料,设备结构及验收指标却不同。Coperion的给料目录分别介绍容积式、称重式及失重式原理,不能只凭“自动上料”判断其计量方式。[1][2]
工作原理
容积式给料通过调节机构速度控制单位时间排出的体积,实际排量需要用物料标定;堆积密度或填充状态变化时,同样转速不一定对应相同质量流量。失重式把料斗与给料机构放在称重系统上,控制器根据重量随时间的下降调节给料。补料期间重量上升,不能直接按同一失重算法判断出料,资料所述系统会短暂依据既有重量与速度关系运行,再恢复称重控制。[1][2]
从料斗到出料接口:六项功能如何配合
这是功能结构参考,不是带数量、料号和加工公差的型号制造BOM。称重计量、料位检测、上游补料及运输设备是否包含在合同内,需要逐项划分;容积式设备并不因具有料位开关就变成失重式。[1][2]
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|
| 进料斗 | 储存待供给散料,并为下方机构提供进料。料斗形状、出口及辅助流动措施须匹配物料的流动性;有料不代表能持续从出口流出。[4][1] | 接触壁面与支承结构分别确认。Jenike强调壁面摩擦和物料特性共同影响流动;碳钢、不锈钢或衬里不能只凭材料名称决定是否会架桥,也不自动证明卫生适用性。[4] |
|---|
| 给料机构 | 将物料从料斗排向工艺入口。单螺旋、双螺旋、振动槽与带式机构的适用物料不同,应按粉粒特性、目标流量及可清洁性选择,而非把它们视为同一种输送机。[1][3] | 螺旋、槽体、密封及可能的聚合物件需按接触和磨损位置列明。ProRate PURE实例使用铸铝壳体与碳钢支架,说明给料设备不能一概写成全不锈钢。该系列的材料配置不代表其他系统。[5] |
|---|
| 给料控制单元 | 接收设定与反馈,管理驱动、称重及补料状态。容积控制、失重反馈和上游物料输送可以由不同装置完成;控制系统应明确各自故障和联锁接口。[1][2] | 电路、外壳和接线按控制器配置确定。目录中的KCM控制模块可就地安装,也有远置及接线盒方案,不能由一只外壳的材料或防护等级推定整条线的环境适用性。[1] |
|---|
| 出料点与下游连接 | 把排出的物料交给混合、挤出等工艺。目录列开放水平、封闭垂直及压力补偿等出料形式,并有用于标定核查的取样分流方案;连接形式应随下游环境确定。[1] | 出料管、软连接和密封各自确认接触材质。称重式设备还要防止连接传力和压力扰动影响读数,不能只要求一个不锈钢接口就认定安装完成。[1][2] |
|---|
| 料位检测 | 监测储料状态或发出补料需求;散料用料位概念,不将其称为液位。补料触发可因系统采用料位或称重策略而不同,料位检测本身不提供质量流量反馈。[1][2] | 检测原理、探头接触部分及电气外壳按粉粒、积料和现场条件选择。本页不指定所有系统必配同一种探头,报价应列实际检测方式和安装位置。[2][4] |
|---|
| 计量装置 | 为单位时间供给量提供计量依据。容积式依靠排料标定;失重式使用称重反馈。称重传感器的分辨率、重复性、给料偏差及长期漂移是不同指标。[1][2] | 称重元件、支承与连接结构按实际形式确认。外部振动、刚性连接和料斗压力可干扰称重,不能把一个高分辨率传感器当成整套给料精度的保证。[2] |
|---|
十三项参数:先划清计量对象和设备边界
把物料名称、粒度与形状、含水与堆积密度、目标给料范围和上下游布置一起交给厂家。粉体试验和实际配置确定后,再约定验收条件;不同输送方式的速度、压力及功率不能共用一个品类范围。[2][3][4]
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|
| 供给量与计量单位 | 质量流量用kg/h或t/h;容积流量需另列密度条件 | Coperion目录的多种给料器以dm³/h列范围,是体积而非质量。不同物料堆积密度及填充状态会改变相同排量对应的质量,不能把单位直接替换,也不能把全系列最小与最大值当单机调节范围。[1][3] |
|---|
| 输送路径与安装距离 | 标出水平段、提升、转弯和补料设备位置 | 局部给料与上游长距离输送分别选型。2025研讨资料指出补料落差、管路及阀动作会影响失重式给料;USEON则按厂房布局配置挤出线真空上料,不提供本品类统一输送距离。[2][6] |
|---|
| 机构速度及控制方式 | 带速、螺旋转速及气力输送条件分别列明 | 不能将m/s同时作为螺旋驱动转速和所有给料方式的统一速度。容积式应说明速度与实料标定的关系;称重式还要验证控制反馈在低流量及补料阶段的表现。[1][2] |
|---|
| 物料温度与现场环境 | 分别提供来料温度、环境温度及可能的工况变化 | 温度和含水等因素会影响物料性质与流动行为,不能按一个温度阈值替全部聚合物、密封或轴承定耐受性。接触部件、驱动和电子装置的允许条件需对应各自文件。[2][4] |
|---|
| 压力及料斗排气 | 区分输送压差、料斗内压力和辅助气源 | 称重给料时,排气不良、真空接收器补料或气体保护可能通过压力作用改变称重结果。压力补偿是具体设计问题,不能据此给开放式螺旋或带式机构套一个MPa工作范围。[2][1] |
|---|
| 主供电 | 逐台列电压、相数、频率与允许偏差 | 驱动、控制器与上料附件可能分开供电。目录列AC、DC及步进等驱动选择,PURE实例使用DC驱动;不能默认所有方案都是同一三相交流输入。[1][5] |
|---|
| 驱动及辅助功率 | 给料驱动与真空上料等辅助设备分项列出 | 螺旋、带式、振动及真空输送的负载来源不同。报价应给所选电机、驱动与附件配置及工作方式,不能从目标t/h直接推定电机kW或把电机额定功率作为整线实际能耗。[1][6] |
|---|
| 控制供电与信号 | 核对传感器、称重控制、驱动及上位机接口 | 控制电压与主供电分别列明。KCM目录说明给料控制与驱动、称重及操作界面的连接,不足以证明任意控制器均可直接替换或统一使用24V DC±10%。[1] |
|---|
| 电气防护及危险环境 | 2017目录的KCM模块例为IP65/NEMA 4;限该模块 | 同一目录也列远置控制方案。此处不由控制盒等级推定整线防爆、粉尘控制或清洗适用性;可燃粉尘风险需结合物料与场所另作评估。[1][9] |
|---|
| 噪声及异常声响 | 测量位置、运行负载与辅助设备应写入要求 | 本页资料不支持全品类统一噪声保证。异常摩擦声、轴承温升或跑偏应连同负载与状态记录,不能仅凭一个dB(A)值判断设备安全或给料合格。[8][9] |
|---|
| 接触材料与结构材料 | 料斗、螺旋/带、密封、支架分别列明 | PURE实例有铸铝壳体和碳钢支架,其他给料结构依配置不同。壁面流动特性、耐磨与工艺卫生要求分别核对;不把316名称当成所有腐蚀性物料的通用兼容保证。[5][4] |
|---|
| 质量与称重支承 | 区分设备自重、最大储料及外接管路载荷 | 失重式称量的是受支承的给料装置及料斗物料,选称重能力和设计连接时需看实际结构。名义料斗容积和最大装料质量也不是同一个参数,不采用全品类固定重量区间。[1][2] |
|---|
| 外形与检修空间 | 按总布置核储料、补料、出料及拆洗路径 | 除长宽高外,需给出上游补料、通气/除尘及下游连接位置,并核对给料器拆卸维护空间。目录模块化结构允许不同料斗和机构组合,不能用一组外形代表所有供给系统。[1][2] |
|---|
先试物料能否稳定流出,再谈用多大的电机
架桥会让出口上方形成阻塞;鼠洞则可能只让中间物料排出、周围滞留。Jenike说明粒形、细粉、含水、黏聚与壁面摩擦都可能参与其中。料斗里看得到料却没有连续出料时,增加转速不一定解决问题,更不能把敲打料斗当作通用处理办法。[4]
Coperion的选型文章以碳酸钙为例,要求先看堆积密度、流动性和可充气性,再选容积或称重给料与螺旋配置。自由流动颗粒、黏聚粉体及易损纤维不能只按相同目标流量互换机构;试料应尽可能代表实际批次、含水和运输后的状态。[3][2]
左右滑动查看完整表格 →
| 采购时提供 | 它改变什么判断 | 应留下的结果 |
|---|
| 粉粒形状、粒度、堆积密度与含水 | 料斗流动、机构填充与体积/质量换算 | 实料标定与流动测试条件,而非只写产品俗名 [2][3] |
| 目标流量及容许波动 | 容积或称重方式、最低流量和取样时间 | 约定重复性、偏差与漂移分别如何评价 [2] |
| 上游补料与下游工艺 | 落差、压力、通气、连接传力及连续供料 | 总布置、接口和含补料过程的运行记录 [1][2] |
补料时重量在增加,给料控制不能只看正常阶段
失重式正常给料利用重量下降率;补料会打断这个直接计量条件。2017目录说明补料时控制器会依据此前重量与速度信息调节,2025研讨资料也将这一阶段描述为暂时转入容积运行。因此验收不应只截取料斗平稳排料的一段,还要记录补料开始、结束及恢复反馈的过程。[1][2]
补料阀的开关、供料稳定性、落差和物料充气状态可能改变后续给料。研讨资料给出的补料时间、比例和料斗利用率明确是需随物料与设置调整的指南,不能把其中某个秒数或百分比写成所有设备必须满足的限值。具体设置应由实料给料试验与投运确认。[2]
称重还可能受到料斗内外压力、管路连接和振动干扰。通气、柔性连接及压力补偿要作为安装方案的一部分共同设计;不能看到重量曲线起伏就直接断定给料机构磨损,也不能靠提高滤波掩盖真实波动。[2][1]
积料、跑偏和轴承异常,需要在防护与隔离条件下排查
运行记录宜保留不出料、波动、溢料、异常声响与驱动状态的对应关系。料斗架桥与鼠洞属于流动问题,带式跑偏、转动件磨损和轴承异常又有不同机理。HSE的输送设备防护资料提醒关注积料、清理和夹点;不要为了观察或清料拆掉防护并继续运行。[4][8]
检修与清理按设备隔离程序执行,并确认危险运动和其他能量已受控。HSE指出拉绳等附加保护不能替代适当的固定防护;只在控制面板关机也不能代表已经可靠隔离。检修计划应涵盖带式跟踪与张紧、旋转件及轴承状态、润滑和积料检查,具体方法与周期由所装设备文件确定。[8]
粮食处理是粉尘与机械风险叠加的明确例子:OSHA列出粉尘、过热轴承、跑偏皮带和机械卷入等风险。该资料有特定行业与美国法规背景,不能作为所有粉体设备的通用合规声明。可燃性、点火源与粉尘防护方案需按本项目物料和场所评估,不给所有物料设一个统一静电、温度或速度安全阈值;堵料也不应靠人员进入料斗直接清除。[9][8]