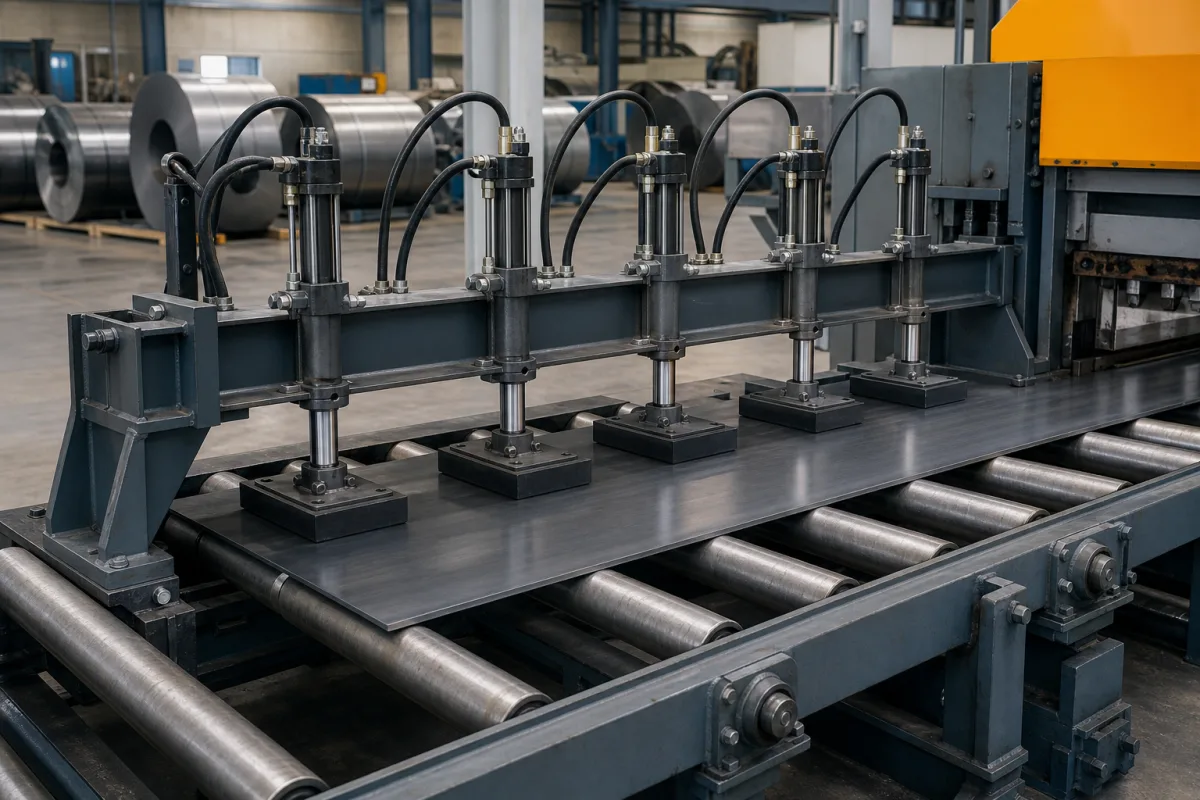
该系统采用气动、液压或机械执行器,通过压垫、滚轮或夹具向材料施加向下的力。它与机床控制系统同步,在切割工具接触前接合,切割完成后脱离,以便材料进给和排出。力均匀分布以避免工件变形。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 夹紧力 | 5–20 kN | Must exceed cutting force to prevent material shift |
| 夹紧行程 | 50–200 mm | Range to accommodate material thickness variations |
| 工作压力 | 1.0–1.6 MPa | |
| 定位精度 | ±0.05 mm | Ensures consistent cut lengthISO 230-2 |
| 重复定位精度 | ±0.02 mm | Critical for batch productionISO 230-2 |
| 供电电压 | 24 ±10% V DC | For sensors and control valvesIEC 61131-2 |
| 功耗 | 50–150 W | Includes solenoid valves and sensors |
| 工作温度 | 0–50 °C | Outside range may affect seals and electronicsIEC 60068-2-1 |
| 防护等级 | IP54–IP65 | IP65 for dusty or wet environmentsIEC 60529 |
| 材料牌号 | S235JR–S355JR | Structural steel for frame and clampsEN 10025 |
| 重量 | 150–400 kg | Depends on width and clamping force |
| 外形尺寸(长×宽×高) | 1200×600×300–2000×800×400 mm | Varies with material width |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最大 10 巴夹紧压力 |
| other spec: | 材料厚度范围: 0.5-50 毫米, 振动容差: ≤5 g RMS |
| temperature: | -20°C 至 80°C |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
在切割过程中固定和稳定工件,防止移动、振动或抬起,确保精确切割并保护刀具。
夹紧力范围为5至20 kN,夹紧行程为50至200 mm,但必须针对具体型号和应用进行确认。
工作压力,定位精度和重复性参照ISO 230-2,电源电压参照IEC 61131-2,温度参照IEC 60068-2-1,防护等级参照IEC 60529,材料等级参照EN 10025。
根据您的材料和切割要求检查夹紧力、行程、压力和环境额定值。始终咨询法定制造商或供应商以获取具体型号数据。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。