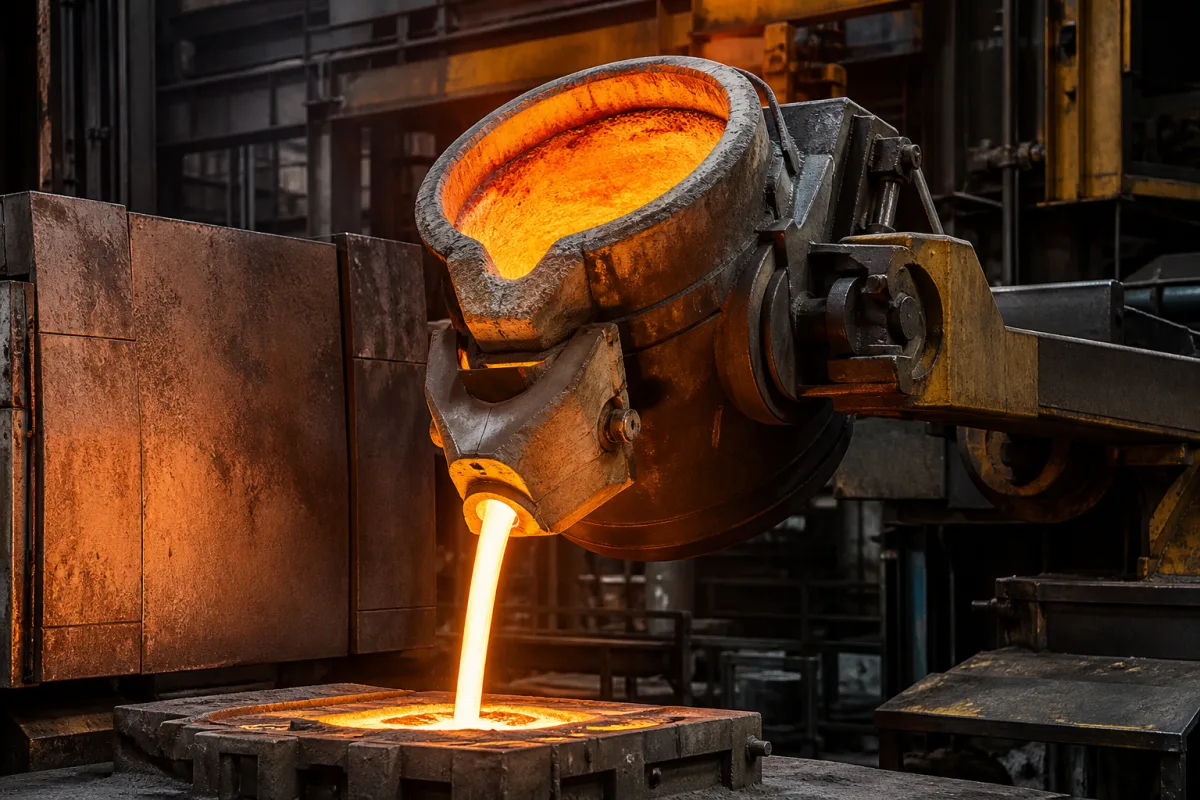
浇包/浇口通过接收来自机器人手臂储料系统的熔融物料进行操作。通过受控的倾转机构(对于浇包)或阀门系统(对于浇口),它调节物料排放的流速和方向。该部件保持热稳定性以防止过早凝固,同时确保平滑的层流,以实现自动化生产线中模具或容器的精确填充。执行机构通常为气动,工作压力为0.4–0.6兆帕,控制电压为24伏直流,用于PLC集成。倾转角度和浇注速度可调节,以适应模具的填充要求。耐火内衬(厚度20–50毫米)保护外壳免受热冲击并延长使用寿命。定位精度和重复性对于一致的浇注位置至关重要,分别为±0.5毫米和±0.2毫米。该部件必须在其规定的温度和压力限制内操作,以避免损坏或故障。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 容量 | 5–50 L | Select based on pouring volume per cycle |
| 工作温度 | 1200–1600 °C | Must withstand molten metal temperature |
| 倾转角度 | 0–90 ° | Controls pouring rate and direction |
| 定位精度 | ±0.5 mm | Ensures consistent pour position |
| 重复定位精度 | ±0.2 mm | Critical for automated cycles |
| 浇注速度 | 0.5–5 kg/s | Adjustable for mold filling |
| 材料牌号 | GGG-40 | Ductile iron for thermal shock resistanceDIN 1693 |
| 内衬厚度 | 20–50 mm | Refractory lining protects shell |
| 重量 | 50–500 kg | Affects handling and mounting |
| 连接尺寸 | DN50–DN150 mm | Matches pouring system pipingDIN 2633 |
| 工作压力 | 0.4–0.6 MPa | For pneumatic actuation |
| 控制电压 | 24 V DC | Standard for PLC integration |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最大0.5 bar (7.25 psi) 背压,通常为大气压或微正压 |
| flow rate: | 0.5-500 千克/分钟,取决于浇嘴直径和材料密度 |
| temperature: | 熔融金属最高1800°C (3272°F),陶瓷/炉渣最高1400°C (2552°F) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
该部件可选用不锈钢、耐火陶瓷和高温合金。外壳材料等级通常为球墨铸铁GGG-40(符合DIN 1693),并带有20–50毫米厚的耐火内衬。请与制造商确认您的应用所需的确切材料。
工作温度范围为1200–1600°C,适用于熔融金属。确保耐火内衬和材料适用于您的特定熔融物料和温度。请与供应商确认。
浇注速度可在0.5–5千克/秒之间调节,通过倾转机构(浇包)或阀门系统(浇口)控制。执行机构为气动,工作压力0.4–0.6兆帕,控制电压24伏直流,用于PLC集成。根据模具填充要求进行调整。
相关标准包括DIN 1693(材料等级GGG-40)、DIN 2633(连接尺寸DN50–DN150)和 (工作压力)。这些是参考标准;请与制造商确认您的具体型号是否符合要求。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。