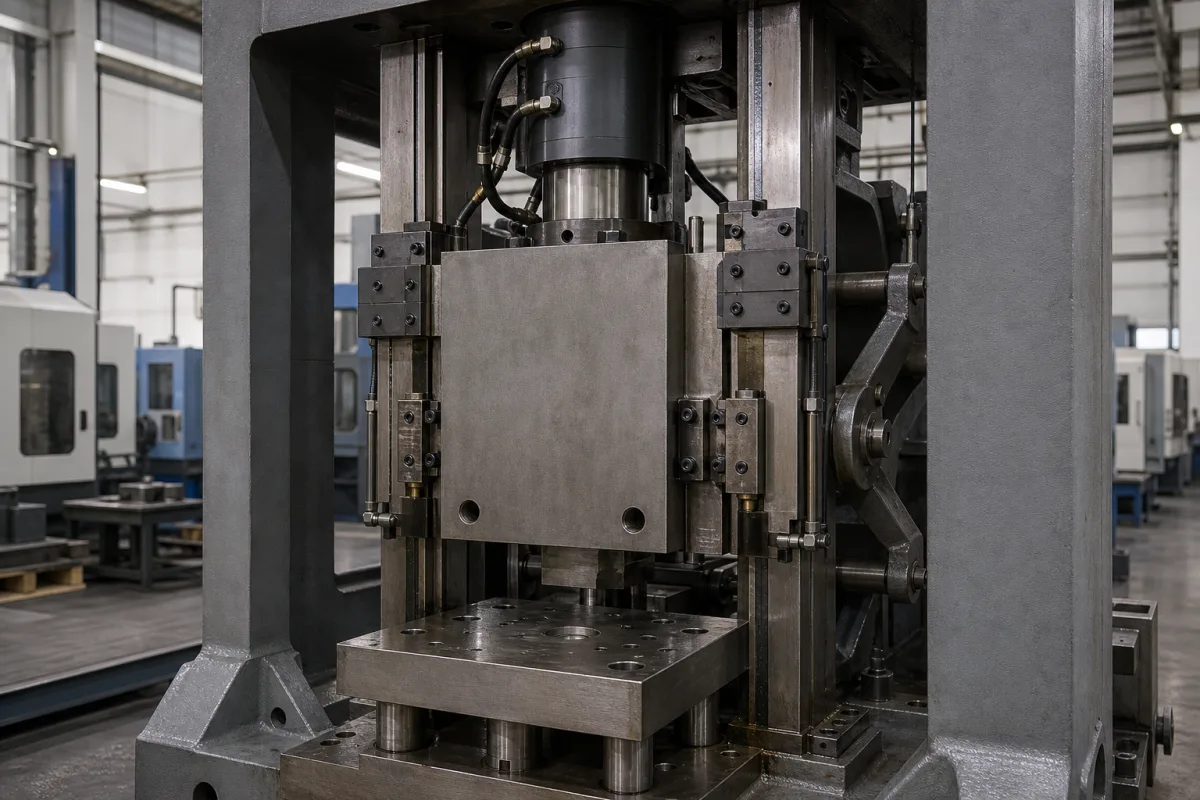
滑块/滑座组件将驱动系统的旋转运动转化为线性垂直运动。曲轴或偏心齿轮驱动连杆或连接件,使滑块上下移动。精密导向装置(如导轨和导柱)约束滑块沿垂直路径运动,防止旋转,并保持与工作台板的对中,确保冲压精度。行程长度和速度由驱动几何形状和控制系统决定。滑块调节量用于补偿模具高度。组件的质量和刚性影响压力机动态特性和零件质量。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 公称压力 | 160–630 kN | Determines maximum stamping forceISO 9188 |
| 行程长度 | 25–150 mm | Affects part height and die designISO 9188 |
| 装模高度调节量 | 30–80 mm | For die height compensation |
| 滑块速度 | 0.1–0.5 m/s | Affects forming rate and productivity |
| 平行度 | 0.02–0.05 mm | Critical for die alignment and part accuracyISO 1101 |
| 垂直度 | 0.02–0.05 mm | Ensures vertical motion relative to bedISO 1101 |
| 工作温度 | -10–60 °C | Exceeding limits may degrade seals and lubricants |
| 防护等级 | IP54–IP65 | Protects against dust and water ingressIEC 60529 |
| 材料牌号 | QT500-7 | Ductile iron for strength and wear resistanceGB/T 1348 |
| 重量 | 500–2000 kg | Affects inertia and press dynamics |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最高300兆帕 |
| other spec: | 最大行程长度: 500毫米, 最大速度: 120次/分钟, 所需润滑: ISO VG 68液压油 |
| temperature: | -10°C 至 +60°C |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
它将驱动系统的旋转运动转化为线性垂直运动,带动上模,将冲压力传递给工件。它确保精确对中和受控行程,以进行冲裁、成形或拉深操作。
使用锻钢和球墨铸铁。球墨铸铁的常见牌号为QT500-7(GB/T 1348)。材料选择影响强度、耐磨性和压力机动态特性。
公称力(160–630 kN)、行程长度(25–150 mm)、滑块调节量(30–80 mm)、滑块速度(0.1–0.5 m/s)、平行度和垂直度(0.02–0.05 mm)、工作压力(1.0–1.6 MPa)、工作温度(-10–60 °C)、防护等级(IP54–IP65)和重量(500–2000 kg)。务必与制造商确认。
精密导向系统(如导轨和导柱)约束滑块沿垂直、无旋转的路径运动,保持与下模的对中,确保零件质量一致。需要定期检查导向和调节装置。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。