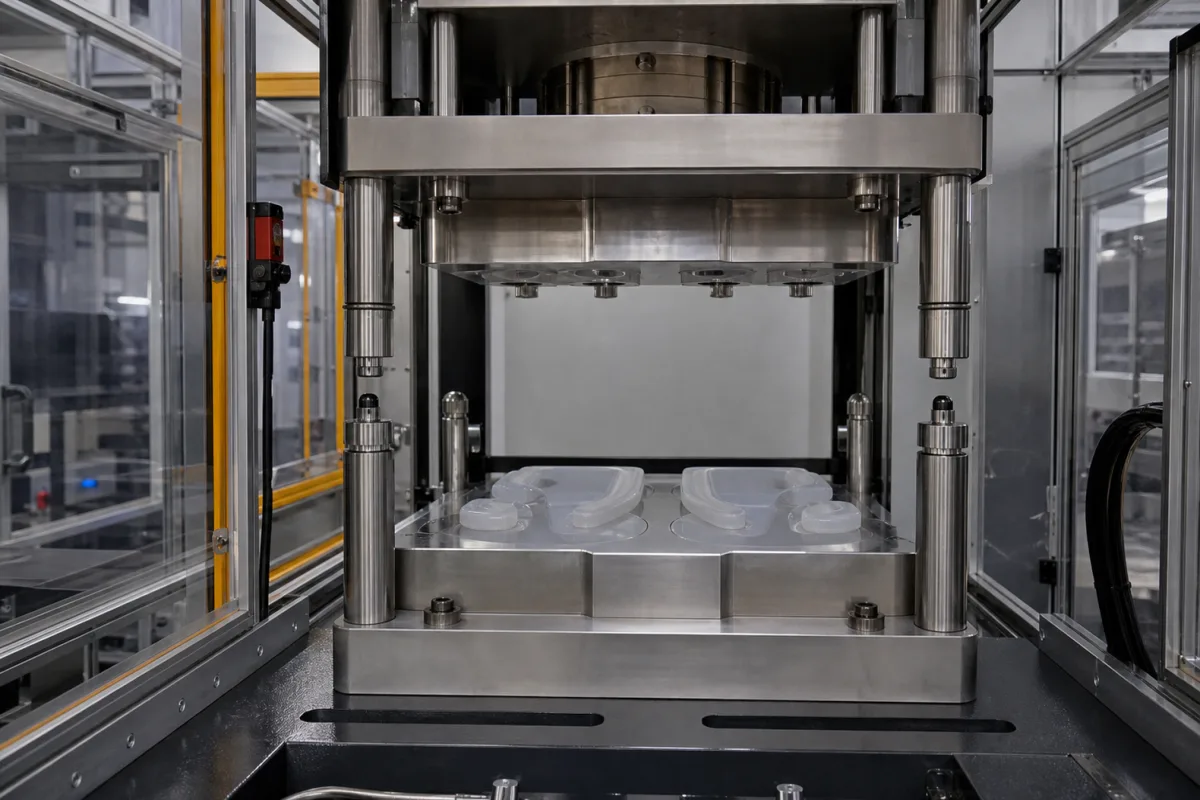
该工位使用模具型腔或夹具。将硅胶材料放入模具中,施加受控机械振动,使材料均匀分布、消除气泡,并确保完全填充模具的复杂细节。同时,通过加热或紫外光引发并控制固化(硫化)过程,使硅胶从可塑状态转变为固态弹性部件。整个过程自动化,并与装配系统的周期同步。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 成型面积 | 300×300 mm | Maximum part footprint |
| 合模力 | 50–200 kN | Ensures flash-free molding |
| 振动频率 | 50–100 Hz | Aids material flow and de-airing |
| 振幅 | 0.5–2.0 mm | Critical for mold filling |
| 温度范围 | 20–200 °C | Curing temperature control |
| 温度精度 | ±1.5 °C | Uniform curing |
| 固化时间 | 30–600 s | Adjustable per material |
| 工作压力 | 0.6–0.8 MPa | Pneumatic system supply |
| 电源 | 220/380 V AC | Three-phase, 50/60 Hz |
| 功率 | 3–8 kW | Heating and vibration |
| 循环时间 | 60–300 s | Includes mold open/close |
| 定位精度 | ±0.05 mm | Mold alignment |
| 重量 | 800–1500 kg | Machine footprint |
| 防护等级 | IP54–IP65 | Dust and water resistanceIEC 60529 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 大气压至0.5巴(模具夹紧压力) |
| flow rate: | 不适用 |
| temperature: | 环境温度至150°C(固化温度范围) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
它通过受控振动、压力和温度对硅胶部件进行成型和固化,确保尺寸精度和材料完整性,适用于自动化装配线。
框架通常为不锈钢,模具镶件为工具钢或铝,加工材料为硅橡胶。
需验证成型面积、合模力、振动频率和振幅、温度范围和精度、固化时间、工作压力、电源、功率消耗、循环时间、定位精度、重量和防护等级。
通过施加受控振动使材料均匀分布,并采用精确的温度控制(精度±1.5 °C)实现均匀固化。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。