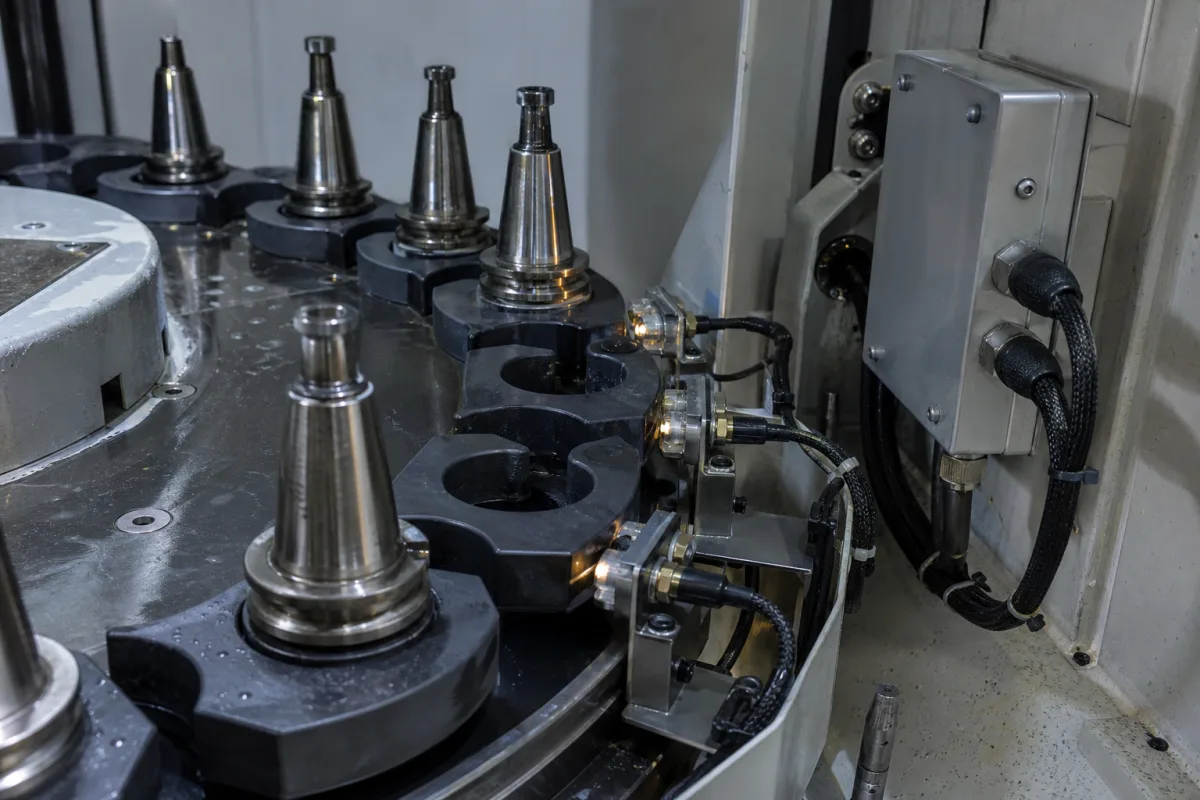
系统的工作原理是在每个刀柄上安装识别标签(RFID、条形码或类似)。当刀具放入刀库或取出时,读取器(RFID天线、光学扫描器)检测标签并将唯一识别数据传输到机床控制系统。控制系统然后将此数据与其刀具数据库匹配,验证刀具类型、尺寸、磨损状态和其他参数。这实现了自动跟踪、刀具寿命管理,并防止加工操作中选择错误刀具。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 识别方式 | RFID/optical | RFID for non-line-of-sight, optical for direct reading |
| 可跟踪刀具数量 | 100–500 工具 | Depends on memory capacity and system configuration |
| 读写距离 | 10–80 mm | Varies with tag size and antenna power |
| 数据存储容量 | 128–1024 字节 | Per tag, sufficient for tool ID and parameters |
| 读写速度 | 0.1–1.0 s | Time to complete one read/write cycle |
| 通信接口 | RS232/RS485 | Common interfaces for industrial integration |
| 工作温度 | -20–70 °C | Extended range available for harsh environments |
| 存储温度 | -40–85 °C | 非工作状态 |
| 防护等级 | IP54–IP65 | 冲洗环境选用 IP65IEC 60529 |
| 供电电压 | 9–36 V DC | Wide input range for industrial power |
| 功耗 | 1–5 W | Depends on read/write frequency |
| 重量 | 0.5–2.0 kg | For reader/writer unit, excluding antenna |
| 外形尺寸(宽×高×深) | 100×50×30–200×100×80 mm | Varies with model and antenna size |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 大气压至1.5巴(典型工业环境) |
| other spec: | 刀库旋转速度:0-30 RPM,识别准确率:99.9%,响应时间:<100ms |
| temperature: | 0°C 至 50°C(工作),-20°C 至 70°C(存储) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
系统支持RFID和光学方法。RFID允许非视线读取,而光学需要直接视线。具体方法取决于型号和应用。
系统可以跟踪100到500把刀具,具体取决于内存容量和系统配置。请核实您型号的确切容量。
常见接口包括RS232和RS485,这些是工业集成的标准。请确认与您的机床控制系统的兼容性。
工作温度范围为-20至70°C,存储温度为-40至85°C。对于恶劣环境,可能提供扩展范围;请咨询制造商。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。