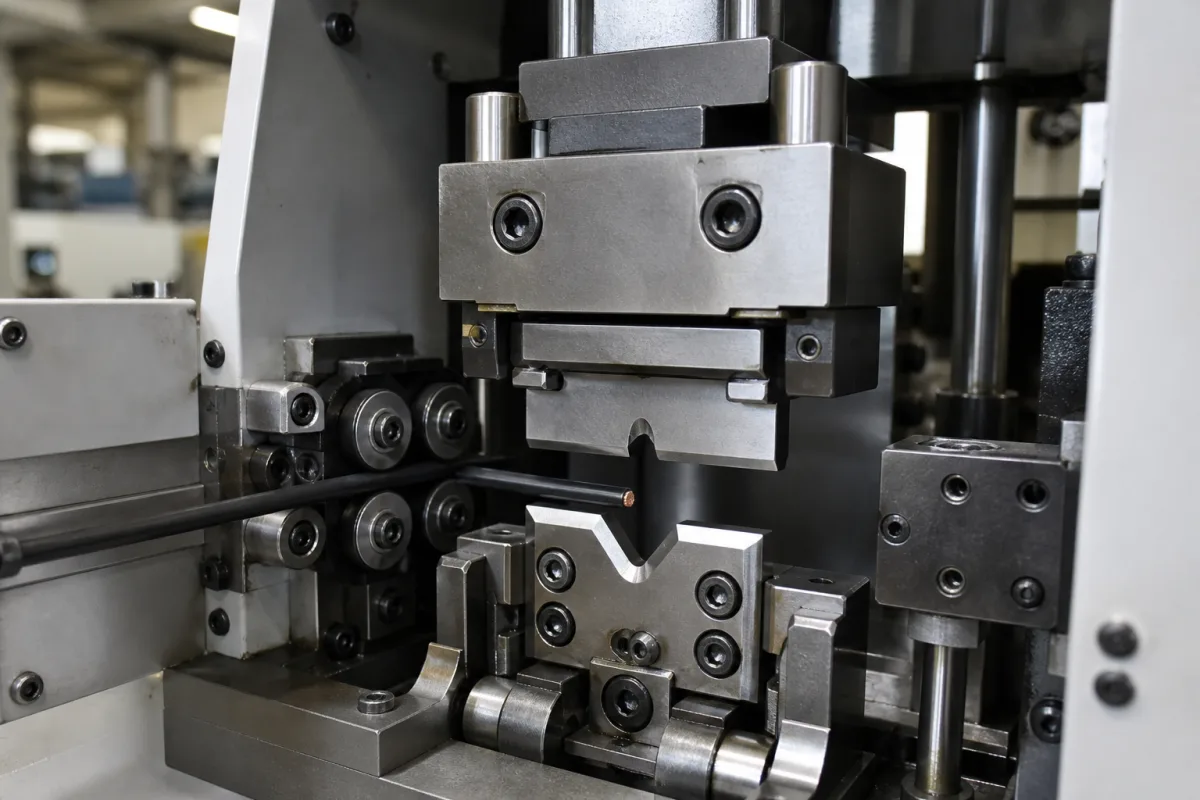
该夹持器通常安装到机器框架或执行器上。它通过夹紧或螺栓固定上剥离刀片,保持其固定位置。在剥离循环中,它将操作力从机器传递到刀片,同时抵抗来自材料的反作用力,确保刀片准确、一致地执行其切割或剥离功能。刚性安装防止刀片偏转和振动,这对于高速操作至关重要。夹持器的平面度和平行度确保力在刀片上均匀分布,而表面粗糙度减少摩擦和磨损。工作温度范围和材料性能必须与应用相匹配,以避免过早失效。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 材料牌号 | 45# | High-strength carbon steel for durabilityGB/T 699 |
| 硬度 | 38–42 HRC | Balanced wear resistance and toughnessGB/T 230.1 |
| 表面处理 | Ni-P | Corrosion resistanceGB/T 13913 |
| 总长 | 120–200 mm | Customizable per blade assembly |
| 宽度 | 50–80 mm | Matches blade width |
| 高度 | 30–60 mm | Affects stripping clearance |
| 安装孔径 | 10–16 mm | For M10–M16 boltsGB/T 5277 |
| 安装孔距 | 80–120 mm | Ensures stable mounting |
| 平面度 | ≤0.05 mm | Critical for blade alignmentGB/T 1184 |
| 平行度 | ≤0.03 mm | Ensures uniform stripping forceGB/T 1184 |
| 表面粗糙度 | Ra 0.8–1.6 μm | Reduces friction and wearGB/T 1031 |
| 工作温度 | -20–80 °C | Beyond range may affect material properties |
| 重量 | 1.5–3.5 kg | Depends on size |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最高10巴 |
| other spec: | 浆料浓度:固体含量≤40%(重量比) |
| temperature: | -20°C 至 150°C |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
夹持器通常由工具钢或淬硬合金钢制成。常见材料牌号为45#碳钢(符合GB/T 699),硬度为38–42 HRC(符合GB/T 230.1)。表面处理为Ni-P(符合GB/T 13913)以提供耐腐蚀性。
典型尺寸包括总长度120–200 mm,宽度50–80 mm,高度30–60 mm,安装孔直径10–16 mm(用于M10–M16螺栓),安装孔间距80–120 mm。这些为参考范围;请与制造商确认确切值。
平面度必须≤0.05 mm,平行度≤0.03 mm(符合GB/T 1184)。表面粗糙度为Ra 0.8–1.6 μm(符合GB/T 1031)。这些确保刀片正确对齐和均匀的剥离力。
检查工作温度范围(-20至80 °C)、重量(1.5–3.5 kg)以及所有尺寸参数是否符合您机器的要求。始终咨询法定制造商或供应商以获取型号特定规格和安装指南。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。