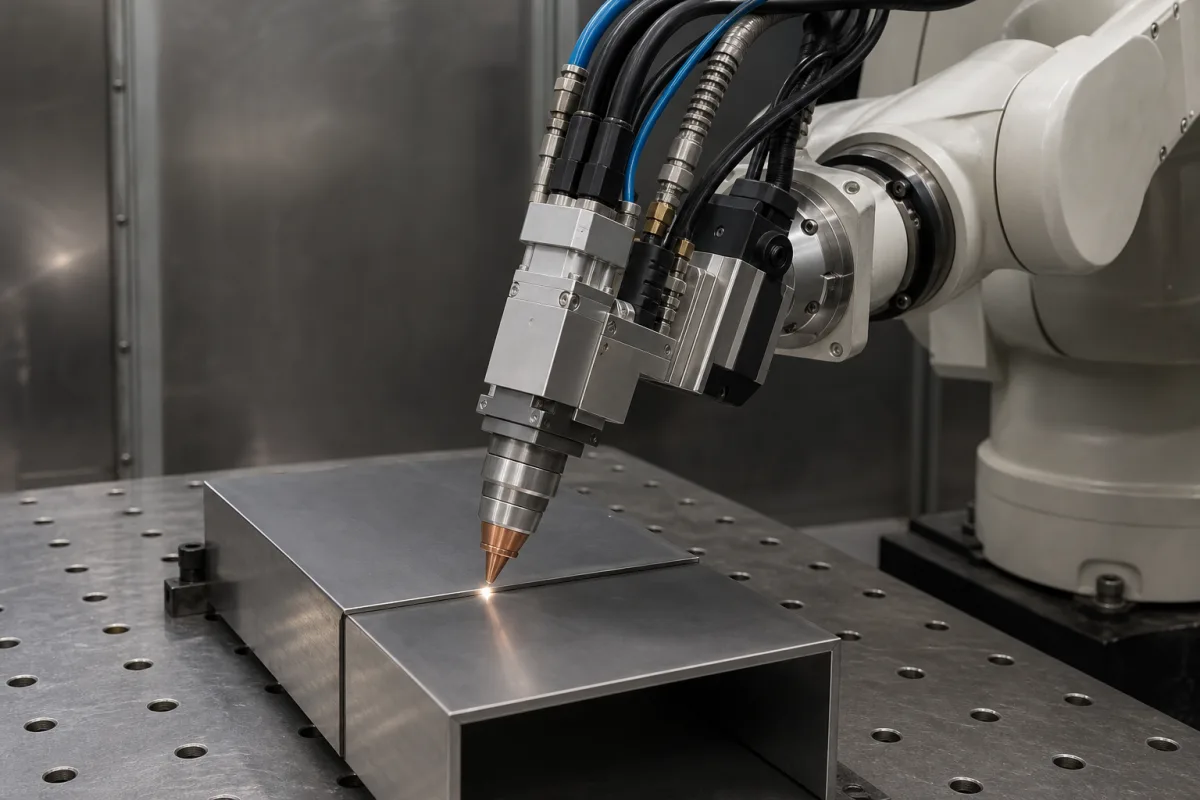
对于电弧焊炬:电极(在焊炬中)与工件之间形成电路,产生持续电弧,产生强烈热量熔化母材和填充金属。对于激光头:高功率激光束在外部产生,通过头内的光学组件聚焦到工件上的小点,导致快速局部加热和熔化。头部提供精确运动、保护熔池的气体屏蔽,以及在送丝过程中连续输送填充材料。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 额定功率 | 1.5–6.0 kW | For laser welding; determines penetration depth and speed. |
| 冷却能力 | 2.5–10 kW | Required to maintain thermal stability; insufficient cooling causes overheating. |
| 最大焊丝直径 | 1.2–2.4 mm | For MIG/MAG torches; larger wire requires higher current. |
| 负载持续率 | 60–100 % | At rated current; lower duty cycle may overheat.EN 60974-1 |
| 最大电流 | 350–600 A | For arc welding; higher current increases deposition rate. |
| 定位精度 | ±0.05–±0.1 mm | For robotic integration; affects weld seam consistency.ISO 9283 |
| 重量 | 2.5–8.0 kg | Affects robot payload and dynamic performance. |
| 工作温度 | -10–50 °C | Outside range may affect seals and electronics. |
| 防护等级 | IP54–IP65 | Higher IP for dusty or wet environments.IEC 60529 |
| 气体流量 | 10–25 L/min | For shielding gas; insufficient flow causes porosity. |
| 焦距 | 150–300 mm | For laser heads; determines spot size and depth of field. |
| 准直长度 | 75–150 mm | For laser heads; affects beam quality and divergence. |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 大气压至2巴(冷却系统),0.5-10巴(保护气体) |
| other spec: | 流量:10-30升/分钟(冷却剂),15-25升/分钟(保护气体);功率范围:2-6千瓦(激光)或150-400安培(电弧);浆料浓度:不适用(焊接枪不适用) |
| temperature: | 环境温度至150°C(运行),最高300°C(焊接期间峰值) |
6 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。
制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
电弧焊炬利用电极与工件之间的电弧产生热量,而激光头将高功率激光束聚焦到工件上。两者都是机器人焊接的末端执行器,但使用不同的能源,参数范围也不同。
关键参数包括额定功率(激光)、最大电流(电弧)、暂载率、冷却能力、焊丝直径、定位精度、重量、工作温度、防护等级、气体流量以及焦距等光学参数。请务必与制造商确认这些参数适用于您的具体应用。
冷却能力是维持热稳定性所必需的。冷却不足可能导致过热,损坏光学组件或影响焊接质量。目录列出2.5–10 kW的范围;请根据您的激光功率和暂载率验证所需能力。
目录引用了EN 60974-1(暂载率)、ISO 9283(定位精度)和IEC 60529(防护等级)。这些标准是采购参考,并不证明特定产品已认证或合规。请与制造商核实合规性。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。