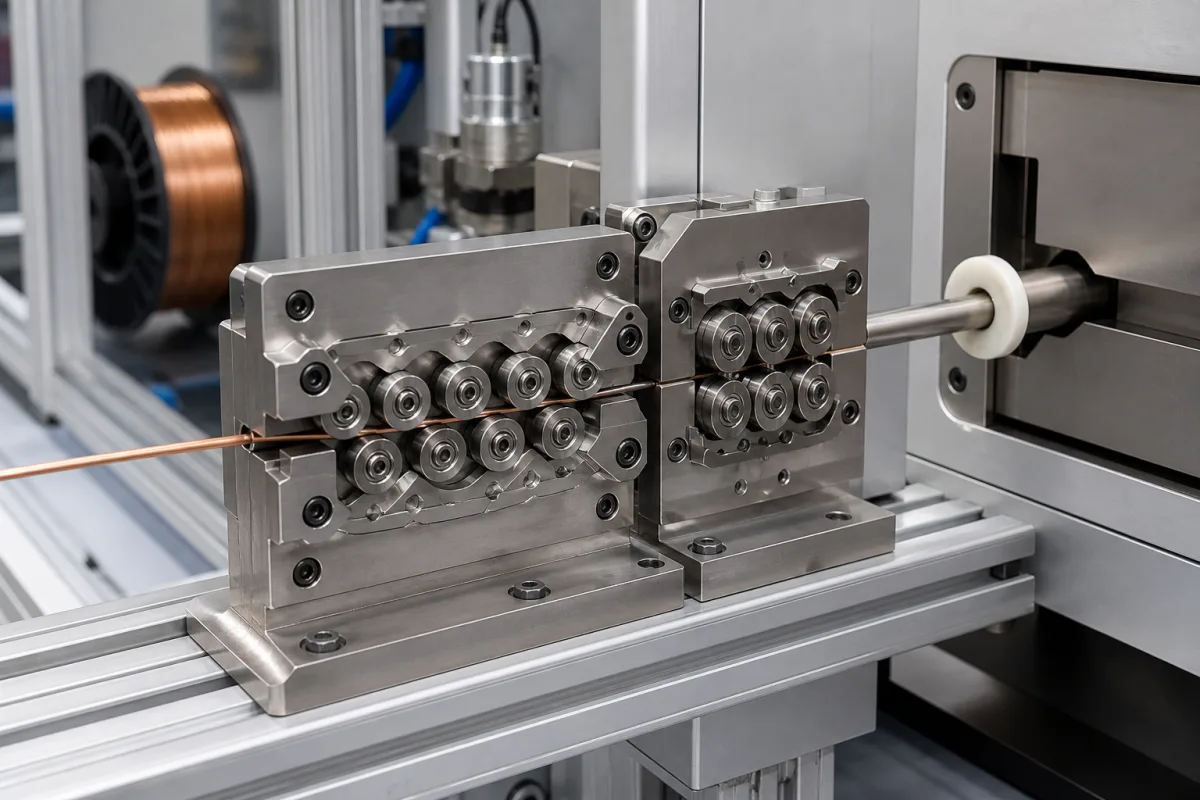
金属丝通过精确对准的滚轮或衬套,这些滚轮或衬套按一定方式排列,施加受控的弯曲力以消除弯曲并矫直金属丝。滚轮通常可调节以适应不同的丝径和矫直要求。当金属丝通过装置时,每个滚轮施加弯曲力矩,逐渐减小残余弯曲。滚轮数量(5–9个)及其间距决定矫直效果,对于小直径,更多滚轮可改善直线度。送丝速度(5–30米/分钟)必须与材料和矫直要求匹配,以避免过度弯曲或矫直不足。滚轮采用耐磨材料如GCr15轴承钢制造,本体采用碳钢以保证刚性和强度。正确调整和维护对于保持0.5–1.0毫米/米的矫直精度至关重要。装置工作温度范围为-10至60°C,超出此范围润滑和材料性能会下降。需定期检查滚轮磨损和对准情况以防止失效。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 线径范围 | 0.5–6.0 mm | For standard wire straightening applications |
| 矫直精度 | 0.5–1.0 mm/m | Residual curvature per meter after straightening |
| 进给速度 | 5–30 m/min | Maximum speed for consistent straightening |
| 辊数 | 5–9 pcs | More rolls improve straightness for small diameters |
| 辊材料 | GCr15 | Bearing steel for wear resistanceGB/T 18254 |
| 主体材料 | 45# steel | Carbon steel for strength and rigidityGB/T 699 |
| 工作温度 | -10–60 °C | Outside this range, lubrication and material properties degrade |
| 重量 | 15–80 kg | Depends on size and number of rolls |
| 外形尺寸(长×宽×高) | 300×150×200–800×300×400 mm | Varies with capacity |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最高10巴(静态),2巴(动态) |
| flow rate: | 最高30米/秒 |
| temperature: | -20°C 至 150°C |
| wire tension: | 最高500牛 |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
参考范围为0.5–6.0毫米,但实际范围取决于具体型号和配置。请务必向制造商确认您的应用需求。
矫直精度以矫直后每米的残余弯曲量表示,通常为0.5–1.0毫米/米。该值需针对具体型号和材料进行验证。
滚轮可采用GCr15轴承钢(符合GB/T 18254)以提高耐磨性,本体可采用45#碳钢(符合GB/T 699)以保证强度。这些是参考材料,请与供应商确认。
定期检查滚轮的磨损和对准情况。注意残余弯曲增大、噪音或振动等迹象。确保工作温度在-10至60°C范围内。遵循制造商的调整和润滑指南。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。