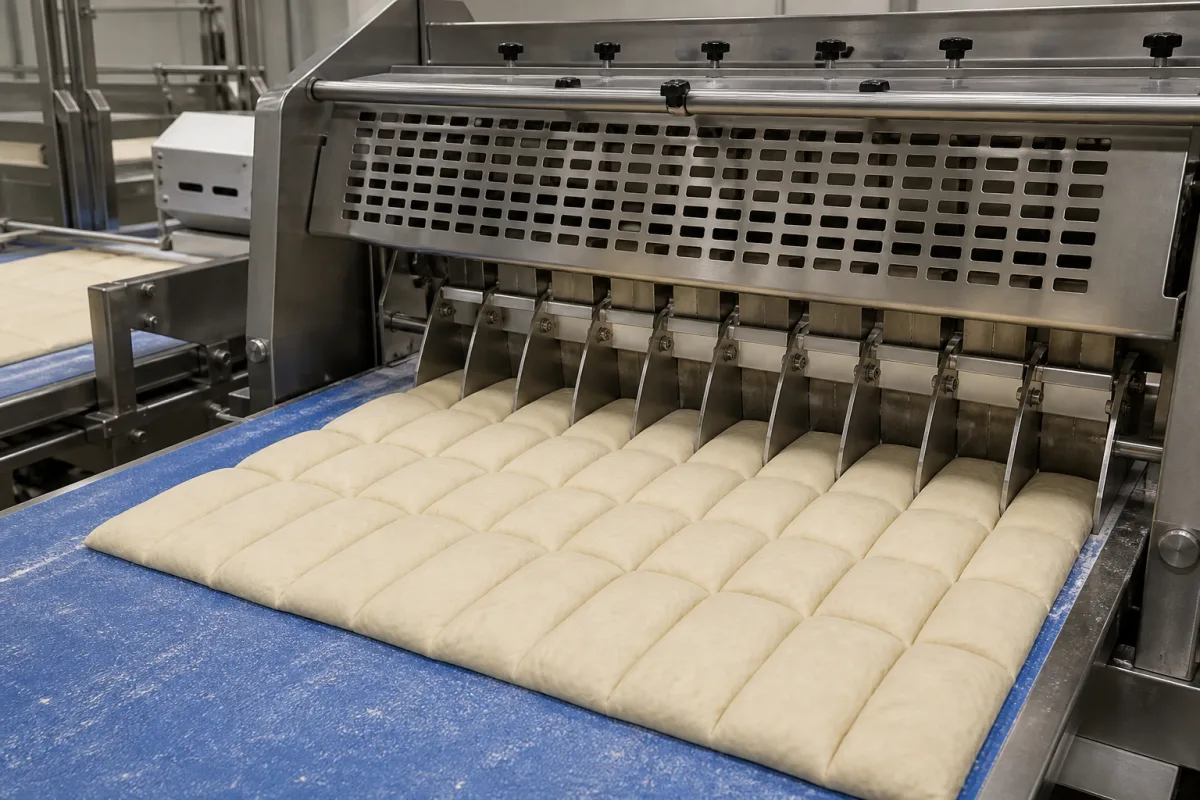
该组件通过机械驱动方式工作:刚性框架内的驱动刀片或金属丝在面团通过分割料斗时切割面团。刀片同步运动,将面团切成预定重量和体积的单个部分。切割动作由分割机的驱动系统控制,该系统可以是液压或气动的,施加压力至额定最大值。刀片几何形状和切割公差确保均匀的分割尺寸,这对于一致的烘焙结果至关重要。该组件的设计允许通过改变切割频率或刀片配置来调整分割重量。刀片的正确对齐和张紧对于精确切割和减少面团粘连至关重要。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 刀片数量 | 12–48 个 | 组件中独立切割刀片或切割线的数量 |
| 切割宽度 | 200–600 毫米 | 组件的总有效切割跨度 |
| 分份重量范围 | 20–500 克 | 单个面团可调节的目标重量范围(例如:50-200克) |
| 最大工作压力 | 1.6 巴 | 组件额定承受的最大液压或气动压力 |
| 材料硬度(刀片) | 58–62 HRC | 主要切削钢构件的洛氏硬度ASTM E18 |
| 安装接口标准 | DIN 5480 不适用 | 用于连接分隔器型号的标准化接口(例如:'B型法兰')DIN 5480 |
| 工作温度范围 | -10–60 °C | Below -10°C blade brittleness risk. |
| 切割公差 | ±0.05 mm | Critical for uniform portion weights.ISO 2768-m |
| 刀片材料牌号 | 1.4110 | Stainless steel for food contact.DIN EN 10088 |
| 循环速率 | 30–60 次/分钟 | Higher rates may reduce accuracy. |
| 电源要求 | 0.5–1.5 kW | Depends on drive motor. |
| 重量 | 80–150 kg | Affects installation and handling. |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最大5 bar (72.5 psi) 液压压力 |
| other spec: | 面团粘度范围: 500-5000 cP, 浆料浓度: 不适用(固体面团加工) |
| temperature: | 0°C 至 50°C (32°F 至 122°F) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
组件使用食品级不锈钢(如AISI 304、316)、硬化工具钢以及用于导向和衬套的食品安全聚合物(如PTFE、POM)。刀片材料等级为1.4110(DIN EN 10088)。
切割公差为±0.05毫米(ISO 2768-m),这对于均匀的分割重量至关重要。
操作温度范围为-10°C至60°C。低于-10°C时,存在刀片脆化风险。
检查安装接口标准(DIN 5480),并与法定制造商或供应商确认型号特定尺寸和参数。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。