Anhui Zline Bakery Machinery Co., Ltd.
Hefei
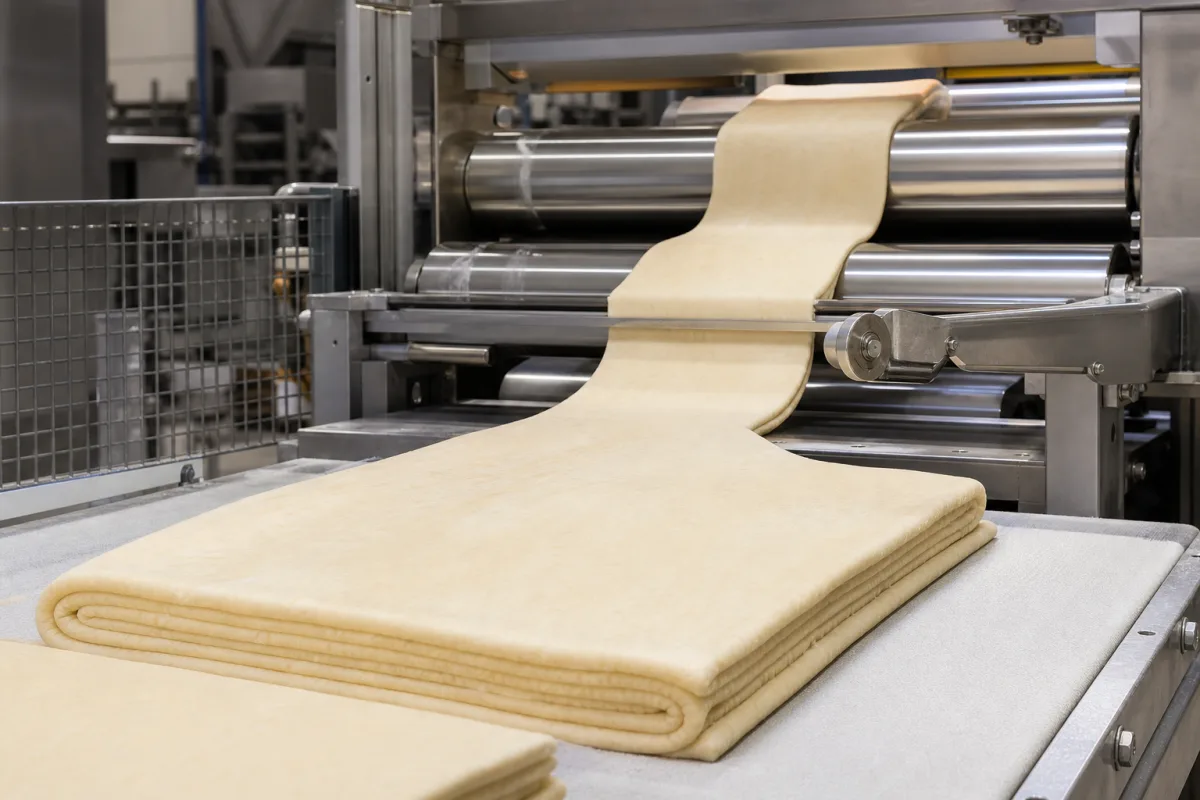
安徽ZLINE官网发布ZKS-600工业酥皮片层压线,列600mm面宽、3–30mm面片厚度及包油、叠层和切片配置;另发布带定制冷却的ZLKS 380。公司简介自述安徽肥西生产基地及层压、可颂、面包等烘焙设备制造业务,可围绕配方、出料形态和后段接口讨论所需模块与试机。
查看产品资料依据
- 官网产品分类
- ZLINE · 工业酥皮片层压线
- 资料核查日期
- 2026-10-13
以下是五组功能结构参考,所订产线按模块列数量、料号和接触材料。包油泵、冷却及后续成型各在设备清单和布局中标明交付范围。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 主辊组与卫星辊头 | 连续压薄面带。MLC 4.0卫星辊头处理包油或叠层后的面带,横向辊与定厚装置用于相应连续出料路线;辊组数量随版本选择。[2] | 辊体、辊面和涂层分项记录;采用精密研磨或涂层方案时,列其表面要求、接触用途及清洁相容性。ZLINE的整线304声明和RONDO的全不锈钢说明分别属于各自设备描述。[1][2] |
| 包油折边与叠层机构 | 折边带把油脂包入面团,叠层机构再把面带折成多层。ZLINE列摆动式和伸缩式叠层机;RONDO分块路线在末端切块后还包含人工折叠。[1][2] | 接触带面、接缝、刮料件和金属支承件分别列材料与表面;转动部位的润滑介质按使用位置和食品接触风险列适用说明,保留与清洁方案的相容性。 |
| 定厚与速度控制 | 配合输送速度与压薄工序调整输出厚度。ZLINE列触屏或压面机按钮调厚及配方保存,RONDO在连续路线配置横向辊和定厚机;成品厚度按约定取样位置测量。[1][2] | 辊隙机构、支承件与控制元件分列;若配置数字编码器,记录其型号、反馈对象及精度条件。编码器作为控制部件列项,辊面材料、平行度与厚度允差各用自己的图纸或检测依据。 |
| 冷却与温度管理(选配) | 按配方、油脂状态和厂房条件安排冷却段。ZLINE的ZLKS 380另列自然冷却、强制空气循环或带温湿度控制的制冷方案,实际冷却位置与流程随项目配置。[3] | 接触面、冷却介质及冷凝水路径按所选冷却结构列材料;加热或冷却附件各注明实际用途,设备模块与外部制冷、公用设施分列供货。 |
| 操作面板与配方控制 | 设置并保存相应设备的工艺参数。MLC 4.0样本列PLC、12英寸彩屏和100程序;ZLINE列配方保存、产品切换、视频监测及远程控制功能,权限和现场联调随所供系统安排。[1][2] | 电柜外壳、面板、接插件和密封分别对应实际结构及清洁环境;采用聚碳酸酯防护件或硅胶密封的方案,列树脂/配方、使用位置和适用文件,防护等级采用具体配置资料。 |
面宽、带宽和辊宽是不同位置的尺寸;层数随出料和加工路线列出,产量则连同配方与合格面片一起验收。下表按ZKS-600、冷却版ZLKS 380及MLC 4.0的各自资料解释参数。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 辊筒宽度 | ZKS-600:面团宽600mm,输送带宽650mm | ZKS-600分别列600mm面宽与650mm带宽;ZLKS 380另列380mm面宽、450mm辊宽。按面带接触位置、带边空间和辊组尺寸标图,ZKS-600的辊面工作宽度归入其交付图纸。[1][3] |
| 厚度范围 | ZKS-600末端面片厚度3–30mm | 3–30mm属于ZKS-600整线表的面片厚度;同页单独叠层机出口厚度列≤80mm,属于中间工序。最终厚度、横向分布、取样位置和允差共同定义面片验收。[1] |
| 生产速度 | MLC 4.0分块线最高8m/min;连续层压线最高12m/min | MLC 4.0样本将Block列最高8m/min,Feeding及Laminating列最高12m/min。ZKS-600另列≤1500kg/h的整线产量上限,实际通过量连同面宽、厚度、层数、配方及运行时段记录。[1][2] |
| 电机功率 | ZKS-600公开功率项27kW,需取得分项负荷表 | ZKS-600原网页行名为Energy consumption,写27KW并同列供电;网页没有细分装机、运行需求及各模块负载。这里保留kW功率量纲,电机、冷却、空压与下游负荷按各自设备清单分项,kWh用量另按测量时间和产出记录。[1] |
| 温度控制范围 | 温度与冷却方式按配方及现场条件确定 | ZLKS 380公开自然冷却、强制空气循环或制冷温湿度控制选项,页面没有给统一温湿度、冷量或停留时间。面团、油脂和环境分别列状态,冷却过程按工艺位置及项目条件描述。[3] |
| 折叠阶段 | 折叠站数、折叠方式和油脂层数分别写清 | ZKS-600整线列油脂层数≤49,同页单台叠层机列≤8层;MLC 4.0的U/Z-Block列≤400层,U/Z-Laminating列≤100层。台数、折叠站、人工折叠及静置回线分别画入路线,再用对应路线验收层数。[1][2] |
| 工作压力 | 按油脂泵和成型附件确认气源要求 | MLC 4.0样本把空气接口标在油脂泵与Make-up成型线,未给此处的供气压力、流量或气质。空气接口不能作为压辊采用气动调隙的依据,辊隙驱动按实际机构说明。[2] |
| 电源 | ZKS-600列380V、50Hz、三相,可按需求供给 | ZKS-600列380V、50Hz三相并写可按需求供给;MLC 4.0列三相200–480V、50/60Hz订货范围。交付采用选定电压、频率和接线配置,辅助设备的供电另列负载与接口。[1][2] |
| 防护等级 | 电柜、驱动和接插件防护按清洁方式确认 | 防护与清洗条件按电柜、驱动、接头和接触部件分别列项。所引型号资料未列整线统一IP额定;清洁介质、用水区域和禁水部位按相应设备文件安排。 |
| 机器重量 | ZKS-600整线重量18000kg | 18000kg对应ZKS-600的L形整线,模块搬运、支点载荷、基础与运输拆分采用分项数据。面团、油脂及附属设备等工作状态荷载按实际范围列入安装资料。[1] |
| 外形尺寸 | ZKS-600:长25.0×宽8.5×高2.4m,L形布置 | 25.0×8.5×2.4m为ZKS-600的L形整线长宽高。通道、开门、拆洗、维修与周转空间另画在车间图;MLC 4.0各版的样本空间尺寸分别对应自己的模块组合。[1][2] |
| 辊筒材质 | ZLINE声明304不锈钢结构,辊面与接触件另核对 | ZLINE产品页描述整套304不锈钢材料,辊面、带材、刮板、涂层及密封的具体牌号和接触用途仍属于分件材料资料。食品接触适用文件、表面要求与清洁相容性随实际部件列项。[1] |
| 控制系统 | MLC 4.0:PLC+12英寸触屏,100程序 | PLC、12英寸彩屏及100程序是MLC 4.0样本的系列说明,ZLINE另列配方保存与切换。保存的参数用于复现已调试工艺,换配方和油脂状态时结合面片与产量验证;备份、恢复及远程访问按控制配置说明。[1][2] |
RONDO2023样本将Block与Feeding、Laminating分列。分块路线用切刀出块并在末端人工折叠,连续路线再经横向辊和定厚设备接成型线;面团块静置后可回线继续加工。报价和试机按所选路线记录折叠、周转及回线,不把不同路线的最大层数拼到一次通过的连续产能。[2]
ZLINE同页将整线≤49层与单台叠层机≤8层分开,单台叠层后的≤80mm厚度也处于中间工序,整线表末端为3–30mm。所用叠层机数量和计层方式以该项目流程图说明,保留中间与末端各自的测量位置。[1]
左右滑动查看完整表格 →
| MLC 4.0版本 | 样本列油脂层数 | 末端任务 |
|---|---|---|
| I-Block | 最高4层 | 面团块生产 |
| L-Block | 最高40层 | 面团块生产 |
| U/Z-Block | 最高400层 | 面团块生产 |
| I-Feeding | 该列未给层数上限 | 连续喂入成型设备 |
| L-Laminating | 最高10层 | 连续层压并喂入成型设备 |
| U/Z-Laminating | 最高100层 | 连续层压并喂入成型设备 |
ZLINE的ZLKS 380包含层压、成型及可定制冷却,面宽380mm、辊宽450mm,Power行105kW,产能按项目定制。自然冷却隧道、强制空气循环及制冷温湿度控制是按产品和厂房条件选择的方案,冷量、停留时间、冷凝水和公用设施归入实际设计文件。[3]
RONDO把加馅、切割、装饰和卷制等安排在Make-up部分,牛角包机也有自己的成型任务。MLC样本的水连接标为Make-up线,空气连接标为油脂泵及Make-up线;与前段层压的面带宽度、速度及交接位置一并组织整线接口。[2]
ZKS-600网页写黄油/人造黄油与面团的比值1:1–1:10,采用前先在配方单明确质量或体积基准,以及基础面团的含脂情况。油脂泵喷嘴250–290mm宽、油脂带2–20mm厚对应油脂成带部位,面团宽度和最终面片厚度另在各自位置记录。[1]
维护检查同时记录辊轮异响、轴承状态、带材跟踪、边缘磨损、残团位置和面片厚度分布。轴承部分关注面粉粉尘的进入路径、密封挡板、润滑条件及连续运行的循环载荷,把疲劳、温升和过早磨损列入诊断对象;具体润滑介质和检查周期采用所选轴承及设备维护文件。
带材部分结合张力、辊上残团及负载分布检查跑偏、带边损伤和输出厚度变化。研磨或敲击声、非接触区域残料和厚度不规则作为检查线索,联同驱动、压辊及带材状态判断;按实际驱动结构,将驱动波动、辊组受力分布与横向或周期性厚度变化一并列入排查记录。
进入辊隙、传动和切刀相关危险区域前,由具备相应能力的人员按具体机型程序停机、隔离相关能源并防止意外启动。HSE的一般维护指引要求运动停止、隔离动力,并在存在意外重新接通风险时锁定;运行中的辊隙和切刀不能用手清理。RONDO样本另要求遵从准确机型的操作手册及机上警示,具体隔离、护罩和恢复方式采用交付文件。[2][5]
清洁可达性按模块检查:MLC成带机带脚轮便于清洁,Make-up鼻辊处有快拆带;ZLINE油脂泵另说明便于拆卸和清洁。接触带面、接缝、刮料件、辊面、密封、残料死角及电气禁水位置各按其结构安排清洁验证,换配方时连同残留和过敏原交叉接触风险制定验证方案。[1][2]
配方与出料:[ ];列目标产品、面粉及面团配方、油脂种类/状态、油脂与面团比例及计量基准,注明面团块或连续面带、期望层数及静置周转要求。
路线与设备表:[ ];标成带、包油、折边、叠层、压薄/定厚、切块、静置回线、冷却和后续成型,分别列模块型号、选配件及交接接口。
尺寸与场地:[ ];分别列面宽、带宽、辊宽、各测点厚度/允差,附布局、安装连接图、适用尺寸公差与检验依据,以及基础支点、模块重量、搬运和拆洗空间。
负载与冷却:[ ];列电源及分项功率、气压/气量/气质和用水接口,冷却方案注明温湿度、冷量、停留时间、冷媒及冷凝水处理和外部公用设施。
接触材料与清洁:[ ];列辊面、带材/接缝、刮板、密封、护罩和涂层的材料及接触用途、适用声明,附润滑介质、清洁剂、用水/禁水和配方切换残留验证方案。
维护与安全:[ ];附轴承污染/润滑/疲劳及带材张力/跑偏/磨损诊断文件,列报警和故障响应、防护与联锁、能源隔离、防重启、人员培训及安全恢复程序。适用标准和资格文件按交付型号列明。
配方试机与验收:[ ];记录面团和油脂条件、各段实际线速、稳定运行时段、取样位置、面宽厚度和层数、质量及不合格量;产量区分进料、面片与合格产品,约定偏差与验证方法,同时验证控制配方、备份恢复和实际接口。
核对日期:2026-10-13。型号参数来自ZLINE官网和RONDO MLC 4.0的2023年样本,各数值按所在型号、版本和工序使用。网页上限与交付验收分别说明,材料、清洁和操作条件以对应模块文件组织;一般维护风险参考采用HSE指引,具体机型的操作步骤采用交付手册。
比较厂家官网列出的产品系列,在本页查看资料、准备采购需求。
Hefei
安徽ZLINE官网发布ZKS-600工业酥皮片层压线,列600mm面宽、3–30mm面片厚度及包油、叠层和切片配置;另发布带定制冷却的ZLKS 380。公司简介自述安徽肥西生产基地及层压、可颂、面包等烘焙设备制造业务,可围绕配方、出料形态和后段接口讨论所需模块与试机。
采购需求由 CNFX 接收处理。厂家认领标识与产品资料来源分别展示;具体型号、供货及交期以双方确认为准。
600mm为页面所列面团宽度,650mm为输送带宽;辊面工作宽度另列于图纸。ZLKS 380的380mm面宽、450mm辊宽属于另一型号,各位置按自己的尺寸定义。[1][3]
RONDO MLC 4.0样本把U/Z-Block列为最高400层面团块,U/Z-Laminating列为最高100层并连续喂入成型设备。选型将人工折叠、静置和回线写进工艺组织,按所选路线验证产量和层数。[2]
27kW来自ZKS-600整线表的Energy consumption行,105kW来自ZLKS 380的Power行,两者设备和冷却范围分别列项。分项电气负载与制冷能力各取对应资料,运行耗电以kWh及实际产出记录。[1][3]
按所选机型的清洁和安全程序安排隔离、接近及恢复,逐模块查看辊面、带材接缝、刮料件、密封、电气禁水部位和残留位置。RONDO的快拆带描述限定于Make-up,ZLINE的便拆清洁说明限定于其油脂泵。[1][2]
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。