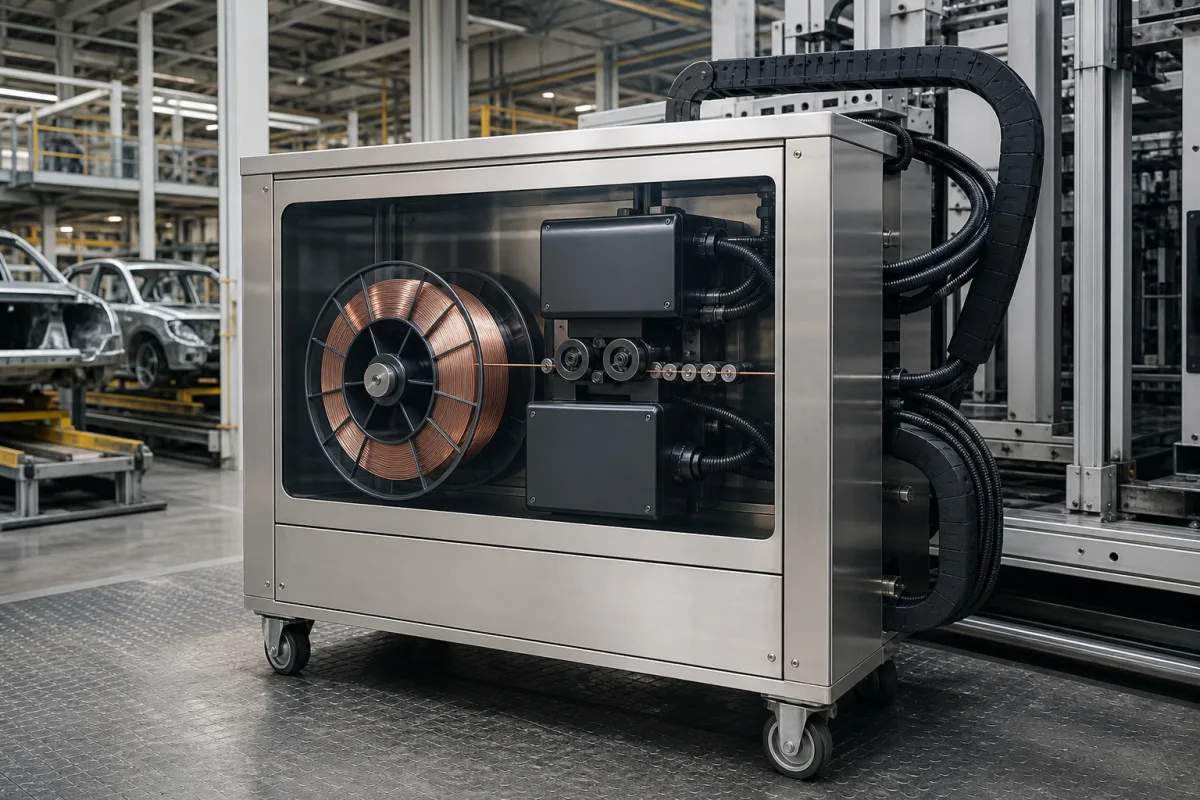
该系统采用电机驱动的送丝轮,夹持焊丝并通过导管(衬管)将其推送到焊枪。控制单元根据焊接参数调节送丝电机速度,在整个焊接过程中保持稳定的焊丝伸出长度和电弧稳定性。送丝轮采用淬硬钢(Cr12MoV)制造,以确保耐用性。系统兼容常见实心焊丝和药芯焊丝,在指定直径范围内。控制单元根据所需的熔敷率调整速度,并保持张力以防止打滑或卡滞。导管材料(聚氨酯或尼龙)减少摩擦并平滑引导焊丝。系统的±5%精度确保一致的焊缝质量。工作温度范围和IP54防护等级允许在典型制造环境中使用。电源电压必须在±10%内稳定,以保持送丝一致。功耗低,不超过100瓦,重量取决于配置。这些细节基于目录参考,必须针对实际型号进行确认。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 焊丝直径范围 | 0.8–1.6 mm | Compatible with common solid and flux-cored wires |
| 送丝速度范围 | 1.5–25 m/min | Higher speed for high-deposition welding |
| 送丝速度精度 | ±5 % | Ensures consistent weld quality |
| 焊丝盘容量 | 15–20 kg | Reduces downtime for spool changes |
| 驱动轮材料 | Cr12MoV | Hardened steel for wear resistance |
| 工作温度范围 | -10–50 °C | Outside range may affect feed stability |
| 防护等级 | IP54 | Dust and splash resistantIEC 60529 |
| 供电电压 | 24 ±10% V DC | Stable voltage required for consistent feed |
| 功耗 | ≤100 W | Low energy consumption |
| 重量 | 8–12 kg | Depends on configuration |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 大气压至1.5巴(送丝压力),最大背压:0.5巴 |
| flow rate: | 1-25米/分钟(典型值),最高可达40米/分钟(最大值) |
| temperature: | -10°C 至 50°C(工作环境温度),焊丝温度:-20°C 至 60°C |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
根据目录参考,该系统兼容0.8至1.6毫米的焊丝直径。该范围涵盖机器人焊接中常用的实心焊丝和药芯焊丝。请务必与制造商核实您具体型号的焊丝直径范围。
送丝速度范围为1.5至25米/分钟,精度为±5%。这允许在较高速度下进行高熔敷焊接,同时保持一致的焊缝质量。请与供应商确认您应用的实际速度范围和精度。
系统需要24伏直流电源,电压容差为±10%。功耗不超过100瓦。确保稳定的电压供应以保持送丝性能一致。请与制造商核实具体的电气规格。
工作温度范围为-10至50摄氏度。防护等级为IP54,具有防尘和防溅性能。这些规格是参考值;请针对您的具体型号和环境进行核实。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。