Jiangsu Huadong Paper Machinery Co., Ltd.
江苏华东造纸机械官网在“纸机铸件”栏目下列有纸机烘缸(Paper Machine Drying Cylinder),称自 20 世纪末起自行铸造烘缸,覆盖熔炼、成分调整、铸造成形和内外加工。产品页未列尺寸、压力等规格,需按项目询价。
查看产品资料依据
- 官网产品分类
- 江苏华东造纸机械 · 纸机烘缸(铸件)
- 资料核查日期
- 2026-10-17
下表按缸体、汽水通道、轴头和传动四个接口分开写,订货技术条件可逐项对应。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 缸体(含缸盖) | 承受蒸汽内压的压力边界,同时是接触纸幅的烘干表面。缸体测厚结果决定允许的蒸汽压力;扬克烘缸还要同时核算压辊线压力 [1]。 | 多为灰铸铁:National Board 示例扬克烘缸缸体为 SA-278 30、40、50 或 60 级灰铸铁,按 ASME 第 VIII 卷第 2 册设计 [1]。承压烘缸辊也可用球墨铸铁铸件,ASTM A476/A476M 适用温度到 450 °F(约 230 °C)[7]。扬克烘缸另有钢制结构,CN114481669A 背景技术称钢制扬克烘缸最大直径可达 5.6 m [12]。 |
| 蒸汽进入与冷凝水排出(旋转接头、虹吸管、扰流棒) | 旋转接头把蒸汽送进转动的缸体,虹吸管把冷凝水抽出,扰流棒打散高速时的冷凝水环流层 [3][5]。虹吸管分固定式和随缸旋转式,适用车速不同 [5][6]。 | 按旋转接头和虹吸管厂家型号配套;Kadant 的重型旋转虹吸管(HDRS)吸水脚为不锈钢 [6]。 |
| 轴头与轴承(或轴套) | 支承缸体回转,蒸汽和冷凝水也经轴头通道进出。1914 年前后建造的老纸机用轴套支承,操作侧轴套摩擦与传动侧扭矩叠加,使缸体承受持续扭转载荷 [2]。 | 高速宽幅纸机烘缸常用球墨铸铁轴头,国内有针对其球化率和内部缺陷的超声检测研究 [11];轴承型号按纸机设计配套。 |
| 传动齿轮与驱动 | 带动烘缸按纸机车速旋转。起停、断纸和重新引纸都会给缸体加上循环扭转载荷,National Board 调查的 1989 年事故中,裂纹正是扭转疲劳裂纹 [2]。 | 齿轮、电机和联轴件按纸机传动设计确定,常见为整组烘缸共用齿轮传动。 |
数值均注明出处和对象;普通烘缸与扬克烘缸尺寸差别很大,示例值只说明量级,订货以设计图纸为准。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 直径 | National Board 示例扬克烘缸外径约 6 m(19.5 ft)[1];CN114481669A 背景技术称钢制扬克烘缸最大直径可达 5.6 m [12]。普通烘缸直径按纸机设计选定。 | 直径和车速共同决定转速:按 1,900 m/min、6 m 直径计算,约为 1,900 ÷ (π × 6) ≈ 101 r/min(编者计算)[1]。转速又影响冷凝水状态和虹吸管选型。 |
| 面宽 | National Board 示例扬克烘缸宽 7.75 m(25.5 ft)[1];Parason 铸铁烘缸页面给出最大纸幅 7,000 mm [13];Johnson 专利称现代纸机纸幅可达 400 英寸(约 10.2 m)[3]。 | 面宽按纸机抄宽加两侧余量确定,同一干燥部内各缸一致。 |
| 壳体厚度 | Parason 铸铁烘缸壳厚 25–35 mm [13];CN114481669A 背景技术称传统铸铁烘缸壁厚约 43–70 mm,钢制扬克烘缸可减到 23 mm 并已接近额定压力下的安全极限 [12]。 | 壳厚是计算允许蒸汽压力的依据;缸面每次磨削后都要重新测厚,用实测剩余厚度确定最高允许蒸汽压力和压辊载荷 [1]。 |
| 蒸汽工作压力 | Beloit 专利称烘缸蒸汽压力可达约 160 psig(约 1.10 MPa),常见约 125 psig(约 0.86 MPa)[4];National Board 示例扬克烘缸用 1.1 MPa(160 psi)蒸汽 [1];CN114481669A 背景技术称高速烘缸常用 3–6 公斤蒸汽 [12]。 | 工作压力要低于铭牌上的最高允许工作压力,后者由设计规范、材料和实测壁厚共同决定;已投用烘缸提高压力属于改造 [8]。 |
| 缸面温度 | CN114481669A 背景技术给出高速烘缸蒸汽温度 133–159 °C、缸体温度 115–135 °C [12];Beloit 专利称蒸汽温度一般为 300–400 °F(约 149–204 °C)[4]。 | 缸面温度随蒸汽压力和冷凝水层厚度变化,干燥能力按纸种和车速通过干燥曲线确定;材料使用温度上限也要对照,例如 ASTM A476 球墨铸铁适用到约 230 °C [7]。 |
| 表面硬度 | 按缸体材料标准和合同规定的布氏硬度值验收,并写明取样或测点位置。 | 现场测硬度要选对方法:一台连续服役 62 年的灰铸铁烘缸试验中,D 型冲击装置里氏硬度计与台式布氏硬度计偏差较大,G 型较接近,且灰铸铁硬度与强度之间没有明显线性关系 [10]。 |
| 缸面粗糙度 | 按纸种、刮刀和剥离要求在合同中写明 Ra 值与测量位置。 | 缸面磨削会减薄壳体,磨削量要与测厚和压力复核一起安排 [1]。 |
| 径向跳动(TIR) | 按纸机车速和压辊配合要求在合同中写明允许值、测量位置和测量状态(冷态或热态)。 | 跳动影响缸面与纸幅、刮刀和压辊的接触均匀性;扬克烘缸的压辊载荷同样受厚度和设计限制 [1]。 |
| 缸体材料 | 灰铸铁:SA-278 30/40/50/60 级(National Board 示例扬克烘缸)[1];球墨铸铁:ASTM A476/A476M,承压烘缸辊,适用到约 230 °C [7];钢制扬克烘缸见 CN114481669A [12]。 | 铸铁较脆,修理方式受限(见在用检验一节);1989 年事故中的老烘缸为高磷(0.75%)灰铸铁,各缸抗拉强度约 10,500–17,600 psi [2]。 |
| 重量 | National Board 示例扬克烘缸约 180 t(200 短吨)[1];普通烘缸重量按图纸给出。 | 重量决定起吊、运输和轴承座、机架的承载设计。 |
Kadant Johnson 把虹吸管分成两类:固定式虹吸管不随烘缸转动,旋转式虹吸管随烘缸一起转 [5]。旋转式用于冷凝水还在缸底积水的低速纸机,固定式用于冷凝水已贴壁环流的高速纸机;Kadant 推荐固定式虹吸管加 Turbulator 扰流棒作为大多数纸机干燥部的排水方案 [5]。
Beloit 专利说明了固定式虹吸管的取舍:它无需克服离心力,所需压差较低;但受刚度限制,吸口只能离缸壁约 0.08–0.20 英寸(约 2–5 mm),缸内会留下一层冷凝水,所以要配纵向扰流棒,让较厚的水层也能保持传热 [4]。Johnson 专利补充,扰流棒截面按排数、预计环流水量、成本、刚度和安装搬运来选,棒组还要吸收与缸壳之间的热膨胀差 [3]。
下表是 Kadant 产品页列出的纸机用虹吸管及其最高车速,米每分钟为编者换算 [6]。同一厂家的技术文章给悬臂固定式虹吸管的上限是 6,500 fpm(2,000 m/min),常规旋转式用于 1,000–2,000 fpm(300–650 m/min)的环流工况 [5],与产品页数值略有出入,选型时以对应型号样本为准。
左右滑动查看完整表格 →
| Kadant 虹吸管 | 类型 | 产品页最高车速 | 适用说明 |
|---|---|---|---|
| 悬臂固定式(Cantilever Stationary) | 固定式 | 6,000 fpm(约 1,830 m/min) | 配 PT2X 旋转接头,高速闭式齿轮纸机 |
| 内支承固定式(ISSS) | 固定式 | 4,000 fpm(约 1,220 m/min) | 碳套内支承,用于小孔径轴头和 ELS/ELSX 接头 |
| 重型旋转式(HDRS) | 旋转式 | 3,300 fpm(约 1,010 m/min) | 环流工况,弹簧加载,不锈钢吸水脚 |
| 旋转勺式(Rotary Scoop) | 旋转式 | 650 fpm(约 200 m/min) | 未形成环流的低速烘缸,需人孔安装 |
《中国造纸》2013 年一篇文章指出,纸机烘缸是用脆性铸铁制造的承压容器,按新的固定式压力容器安全技术监察规定要做破坏性试验,并介绍了国际上的破坏性试验标准和铸铁烘缸的试验步骤 [9]。国外项目常见的组合是 ASME 第 VIII 卷第 2 册设计加 SA-278 灰铸铁缸体 [1],球墨铸铁缸体则对应 ASTM A476/A476M,适用于承压造纸烘缸辊用球墨铸铁件 [7]。
旧纸机提速时常想同时提高蒸汽压力。TAPPI TIP 0420-14 是为 ASME 认证铸铁烘缸提高最高允许工作压力编写的指南,适用范围只限原本按 ASME 锅炉压力容器规范认证的烘缸,车速提高带来的附加旋转应力需另行计算 [8]。National Board 文章也把超出原制造商转速或压辊载荷限值、改用制造数据报告以外的承压件材料,列为需要审查的改造 [1]。
询价和验收时,请供货方随报价和随货提供:设计规范与设计压力、设计温度,缸体材料牌号及化学成分、力学性能和硬度报告,壳体设计厚度与最小允许厚度,耐压试验和适用的破坏性试验报告,压力容器制造与监检文件;同时写明虹吸管类型与适用车速、扰流棒排数、旋转接头型号、缸面粗糙度与径向跳动的测量方法,以及开机升温、停机降温规程。
National Board 收录的 Bennett 调查报告记录了一次事故:1989 年 4 月,一台约 1914 年建造的纸机上 4 只烘缸爆裂,起因是一只烘缸外表面萌生的扭转疲劳裂纹,长约 6 英寸,与缸轴线约成 35°;另一只烘缸同一位置有一条 5 英寸裂纹,已扩展到壁厚的四分之三 [2]。这些裂纹都在通常定期检查的缸盖附近“高应力区”之外,作者因此建议至少对老纸机做缸体外表面 100% 湿法荧光磁粉检测 [2]。
Parrish 关于扬克烘缸的文章建议每年停机做一次内外部目视检查,并可配合渗透、磁粉、超声和声发射方法;缸面磨削后要用超声等方法测剩余厚度,再据此定最高允许蒸汽压力和压辊载荷 [1]。国内有研究用超声检测烘缸球墨铸铁轴头的球化率和内部缺陷 [11];对老烘缸材料,另有研究建议在硬度之外结合显微组织检验综合判断 [10]。
下表是 National Board 扬克烘缸文章中明确的操作与修理限制,按原文强度列出 [1]。
左右滑动查看完整表格 →
| 场景 | 要求 |
|---|---|
| 开机升温 | 严格控制加热;扬克烘缸曾因吹热风或在未先转动时通蒸汽而开裂,必须先转动再通汽。 |
| 断纸 | 立即降低热输入。 |
| 喷水 | 严格控制,喷水可能造成热冲击。 |
| 铸铁缸体修理 | 禁止熔焊修补铸铁:焊接热输入会引起开裂。 |
| 贯穿性蒸汽泄漏 | 外部堵漏和金属填补剂都恢复不了承压边界;热喷涂层也不计入壳体承压强度。 |
| 磨削与提速 | 磨削改变设计厚度、超出制造商转速或压辊载荷限值,均按改造审查。 |
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
核对日期:2026-10-17。专利反映各公司自身设计,National Board 文章代表作者观点,厂家页面属产品宣传;ASTM、TAPPI 标准只读到条目和范围。
比较厂家官网列出的产品系列,在本页查看资料、准备采购需求。
江苏华东造纸机械官网在“纸机铸件”栏目下列有纸机烘缸(Paper Machine Drying Cylinder),称自 20 世纪末起自行铸造烘缸,覆盖熔炼、成分调整、铸造成形和内外加工。产品页未列尺寸、压力等规格,需按项目询价。
采购需求由 CNFX 接收处理。厂家认领标识与产品资料来源分别展示;具体型号、供货及交期以双方确认为准。
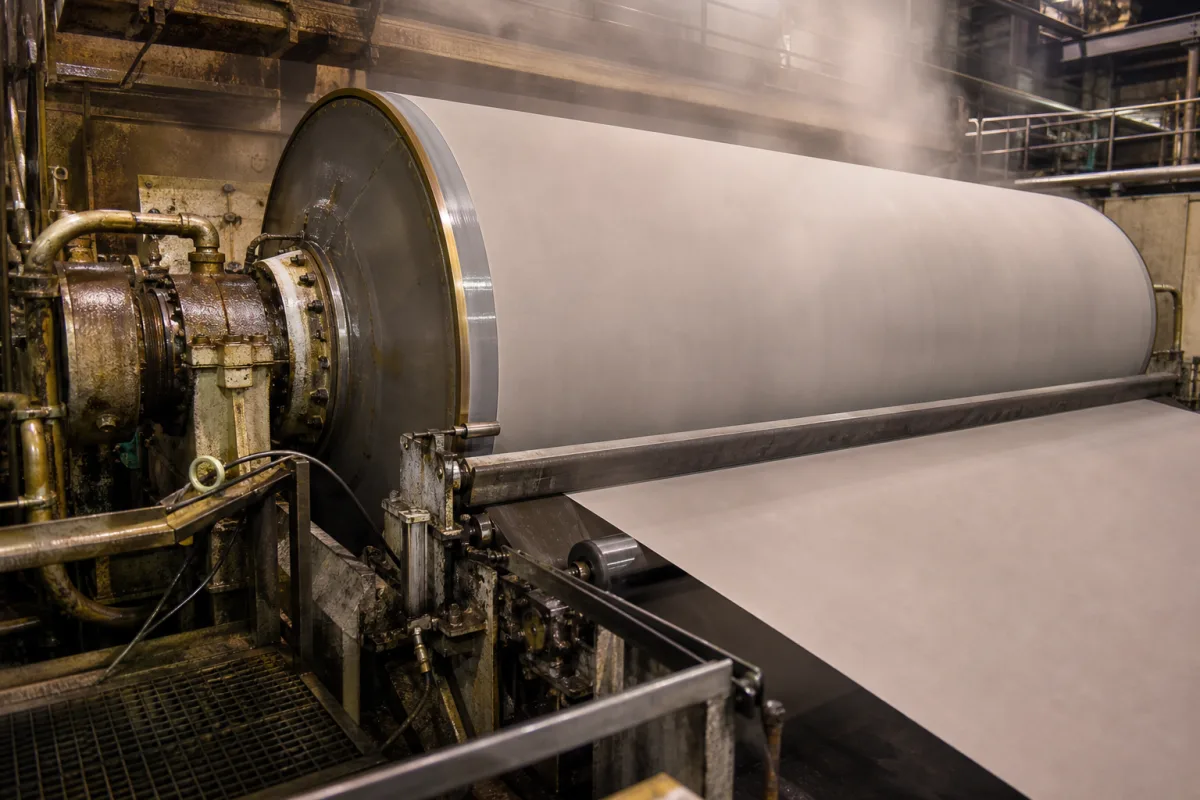
在造纸机上指的是同一类部件:干燥部里内通蒸汽、外包纸幅的旋转圆筒,行业文献和专利里最常用的叫法是“烘缸”,铸铁制的称“铸铁烘缸”。直径特别大、用于卫生纸等单缸干燥的叫扬克烘缸,承压和检验要求更严。
National Board 关于扬克烘缸检验修理的文章写明,熔焊对铸铁材料既不适用也不被允许,因为焊接热输入会引起开裂;外部堵漏、金属填补剂和热喷涂也恢复不了承压能力。发现裂纹应停用,交由有资质的检验机构评估,并按制造厂和监管要求处理。
先算新车速下冷凝水是否已经贴壁环流,再对照虹吸管的适用车速。Kadant 产品页上,旋转勺式只到 650 fpm(约 200 m/min),重型旋转式到 3,300 fpm(约 1,010 m/min),悬臂固定式到 6,000 fpm(约 1,830 m/min);高速段一般换固定式虹吸管并加装扰流棒。
有可能,但这属于改造。TAPPI TIP 0420-14 为按 ASME 认证的铸铁烘缸提供了提高最高允许工作压力的指南,需要检验、计算、监管和保险方认可;车速同时提高时,旋转应力要另外核算。按其他规范制造的烘缸,应由原制造厂和当地压力容器监管机构确定。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。