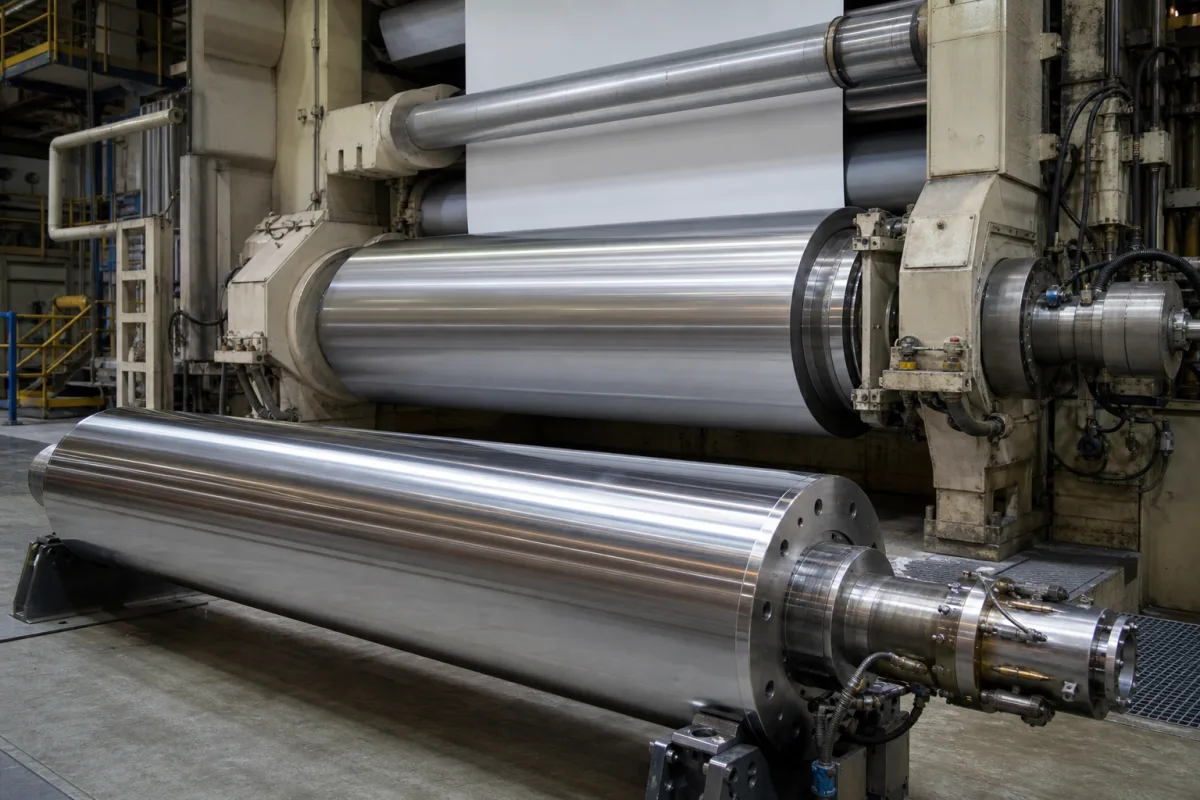
底辊通过电机或齿轮系统驱动的旋转运动工作。旋转时,其圆柱表面接触并支撑通过工业系统的材料。辊施加受控的压力和摩擦力,以引导、张紧或处理材料在自身与相对辊之间。其转速、表面特性和相对于其他部件的位置决定了具体的处理功能,无论是输送、压光、压花还是其他材料转化操作。在造纸机中,底辊与顶辊配合产生压区压力,影响纸页性能。辊的表面光洁度和硬度影响纸页的平滑度和耐磨性。正确的对中和平衡对于防止振动和确保整个纸幅的均匀张力至关重要。运行速度和负载能力必须与工艺要求相匹配,并且必须遵守辊的温度限制,以避免橡胶覆盖层降解。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 直径 | 200–600 mm | Determines contact area and load capacity |
| 面宽 | 1000–6000 mm | Matches paper machine width |
| 表面硬度 | HRC 50–60 HRC | Wear resistance |
| 表面粗糙度 | Ra 0.4–0.8 µm | Affects sheet smoothness |
| 径向跳动 | ≤0.05 mm | Critical for uniform tension |
| 承载能力 | 50–200 kN | Maximum radial load |
| 工作速度 | 100–1500 m/min | Line speed range |
| 工作温度 | -10–80 °C | Rubber covers degrade above 80°C |
| 材料 | 45# steel / 304 SS | Carbon steel for standard, SS for corrosiveGB/T 699 |
| 橡胶包覆厚度 | 10–30 mm | Affects grip and damping |
| 重量 | 500–5000 kg | Handling and installation |
| 平衡等级 | G2.5 | Prevents vibration at high speedISO 1940-1 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最高10 bar |
| flow rate: | 0-500 m³/h |
| temperature: | -20°C 至 150°C |
| slurry concentration: | 最高40%固体重量比 |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
根据目录,直径范围为200–600毫米。但具体直径取决于机器设计和应用。务必与制造商或供应商核实预期型号。
目录中列出的材料包括合金钢和淬硬镀铬。此外,还参考了GB/T 699中的45#钢或304不锈钢等材料牌号。选择取决于操作环境和所需的表面性能。
根据ISO 1940-1,平衡等级G2.5表示辊允许的剩余不平衡量。这对于防止高速运行时的振动很重要,振动会影响产品质量和设备寿命。每个辊的实际平衡等级需要验证。
底辊有助于纸页成形、脱水和表面整饰。其表面粗糙度和硬度影响纸页平滑度,而对中和跳动影响张力均匀性。维护和验证跳动(TIR)等参数对于质量一致性至关重要。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。