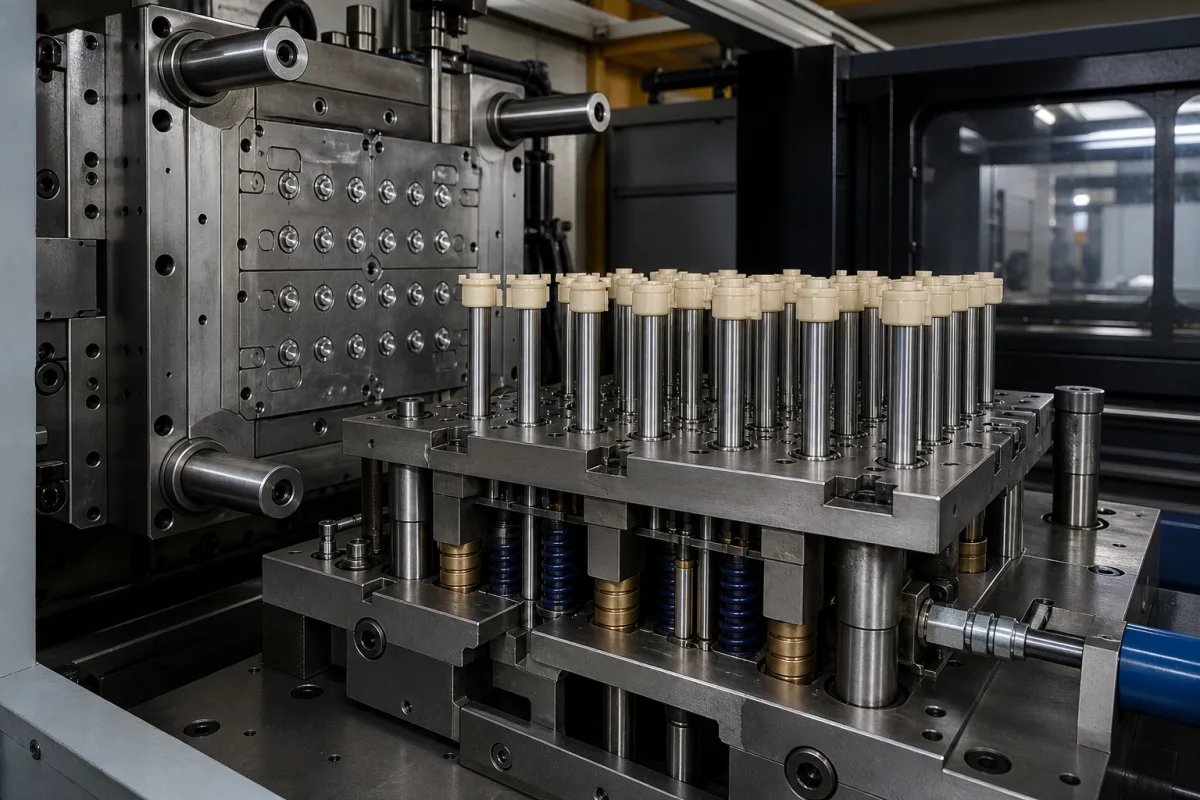
技术参数与制造背景: 顶出系统
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 顶出行程 | 10–100 mm | Must exceed part depth for full ejection. |
| 顶出力 | 5–50 kN | Insufficient force causes part sticking. |
| 顶出速度 | 0.1–0.5 m/s | High speed may damage delicate parts. |
| 顶针数量 | 4–20 pcs | More pins reduce part deformation. |
| 顶针直径 | 2–12 mm | Standard sizes for interchangeability.JIS B 5012 |
| 工作温度 | -20–120 °C | Above 120°C may soften ejector pins. |
| 液压缸内径 | 32–100 mm | Larger bore for higher force.ISO 6020-2 |
| 复位速度 | 0.2–0.8 m/s | Too fast may cause impact damage. |
| 定位精度 | ±0.05 mm | Ensures consistent ejection alignment. |
| 顶出板厚度 | 15–40 mm | Thicker plate resists bending under load. |
| 重量 | 5–50 kg | Affects handling and installation. |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
| pressure: | 最高200巴(顶出力容量) |
| other spec: | 循环时间: 2-60秒, 行程长度: 5-300毫米, 驱动方式: 液压/气动/电动 |
| temperature: | 环境温度至150°C(模具工作温度范围) |
诱因 → 失效模式 → 工程缓解
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。
在冷却后,将固化的塑料件从模具型腔中取出,通过顶针和顶出板将产品推出,避免损坏。
顶出行程通常为10至100毫米,顶出力为5至50千牛,但需根据具体应用确认。
顶针直径通常为2至12毫米(JIS B 5012),影响产品变形和力的分布。对于精密零件,可能需要更多顶针或更大直径。
常用工具钢、淬硬钢和不锈钢,这些材料具有强度和耐磨性。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
该产品或部件会出现在以下工业系统、设备或上级产品中。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。