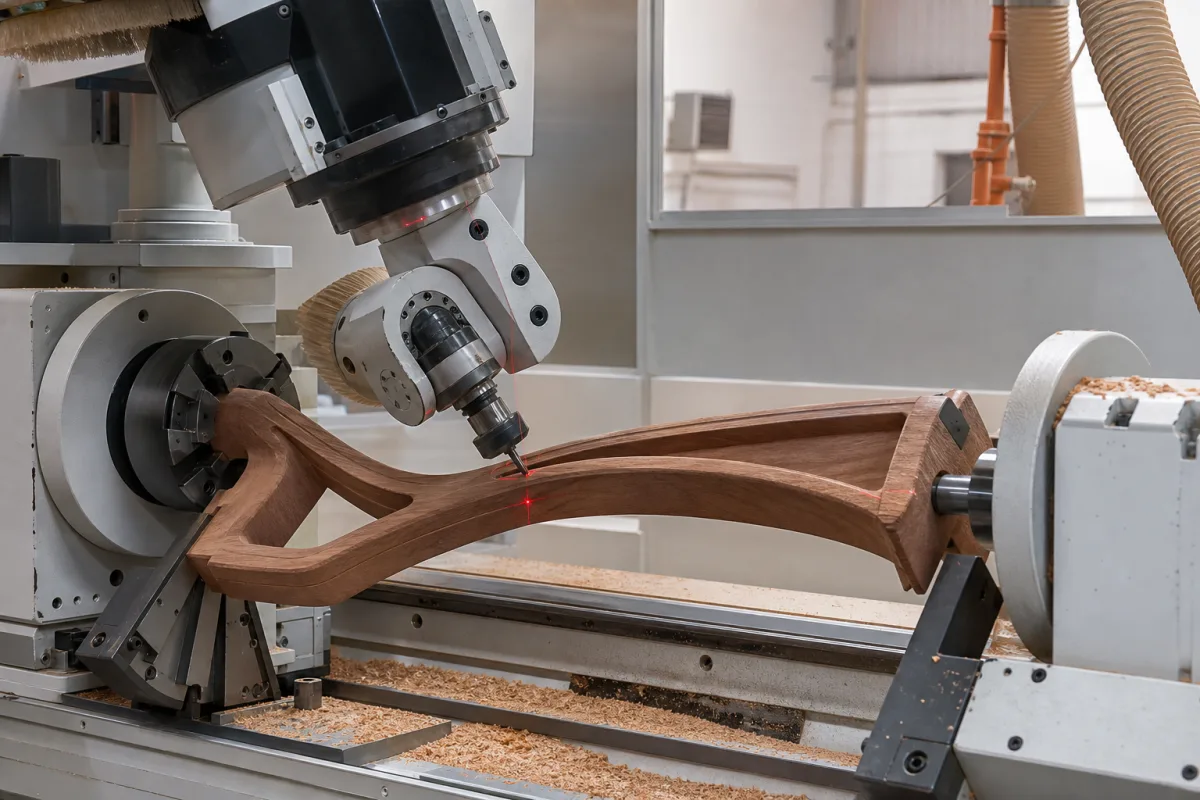
激光帮助布置工件,切削仍由机床与刀路完成
产品作用
这类木工数控设备组合多轴铣削与装夹定位附件,用于需要从不同方向接近的木件或板件。SCM的morbidelli m600/m800样本展示五轴加工单元、不同工作台与刀库;其中激光装置用于显示吸盘的锁紧位置。激光定位的具体对象应由供货文件说明,不能从产品名称推定它会自动测量工件尺寸或校准刀具。[1]
四项部件,分别确认控制、定位、切削与换刀
这是已有部件的功能结构参考。机床床身、旋转机构、工作台夹持和除尘也需要在整机供货中核对;下列四项不代表完整制造料单。部件目录入口只供一般功能查阅,不证明具体接口或型号兼容。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 五轴数控控制器与编程系统 | 执行多轴加工程序、管理刀具与工作循环。SCM样本分别展示机床控制和Maestro三维编程、仿真模块;询价应确认具体软件、机型后处理与授权,不把屏幕显示五个轴当成全部五轴加工功能已交付。[1] | 控制器电子板、操作终端、接头及电柜按电气清单确认。电子元件这一材料类别不能说明抗粉尘、散热或整机防护;应取得实际安装环境和维护资料。 |
| 激光装夹定位附件 | 按所选方案显示装夹参考位置。SCM m600/m800样本以激光显示吸盘锁紧点,x50样本则说明X-POD吸盘和工件定位;两者均不能据此认定包含闭环测量、刀具校准或切削中自动补偿。[1][5] | 光学件、壳体、安装支架和电气连接按附件型号确认。公开样本未给统一玻璃等级、外壳铝号或防护额定,不以“铝/玻璃”推精度和激光安全等级。 |
| 高速主轴与五轴加工头 | 主轴驱动刀具旋转,加工头提供所需刀具方向。SCM m600/m800样本列Prisma五轴单元及不同加工单元选项;主轴转速、功率与摆头能力须按实际订货配置对应。[1] | 轴、轴承、夹持接口及刀具材料分开取资料。样本没有证明全部主轴采用陶瓷轴承,也没有把硬质合金列为整机结构材料;不能由高速或精密名称推定内部材料。 |
| 自动换刀装置与刀库(选配) | 按程序在刀库与主轴间换用刀具。SCM样本列随加工单元的RAPID12、后置16/24位与侧置10/12位等方案;它们是不同配置,不应相加成每台机器的固定容量。[1] | 刀库承载结构、刀夹、刀柄与驱动机构按型号和允许刀具清单确认。不能凭通用ATC目录的BT接口或合金钢描述,断定本木工设备采用相同刀柄及刀具质量上限。 |
十四项参数,先确定测量对象和机器配置
SCM样本提供真实配置例子,不能代表所有五轴木雕机。尤其要区分工作区与工件净空、直线轴与旋转轴、主轴最大功率与整机用电,以及激光装夹参考与试件尺寸。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 工作区与刀具可达范围 | 台面、工件、刀具和夹具一起核对 | SCM样本有m600F多功能台3650×1600mm工作区布局,同册m600技术表另列Z向板材通过高度250mm。两项不能拼成任意五轴工件尺寸;应带实际台型、工件、刀长和吸盘高度确认可达区与避让。[1] |
| 定位精度与重复性 | 轴检测报告与实际试件分别 | ISO230-2:2014公开范围是数控直线/旋转轴定位的直接测量与重复性评价,不为本机规定统一误差。请取得对应机号、轴、测试条件和结果;激光装夹附件不能替代轴检测,轴检测也不能单独保证木件表面和尺寸。[4] |
| 主轴转速 | 实际主轴及刀具允许转速 | m600/m800样本铣削单元列最大24000r/min,钻削单元另列最大8000r/min。不同单元不能混用;实际刀具的适用转速、加工材料及程序设置须匹配,最大主轴转速不表示所有刀具均可按该值运行。[1][3] |
| 轴配置与加工方式 | 直线轴、旋转轴及联动功能 | HSE指南将常见X/Y/Z直线运动与五轴设备的旋转运动分别说明,所有运动都要纳入风险评估。SCM样本也有三/四/五轴单元选项;应约定所需多面加工或连续刀路演示,不能仅凭整机系列名保证联动方式与旋转轴范围。[1][3] |
| 主轴功率与负载能力 | 具体单元、额定制与转速条件 | m600/m800样本列铣削电机最大17kW,当前m100/200网页列最大15kW,属于不同系列与配置。最大功率不能改写为连续额定,也不能给全部木工机拼范围;切削任务还要核对实际转速下的能力、刀具和装夹。[1][2] |
| 快速移动与切削进给 | 轴向/合成速度、模式和工艺分别 | m600/m800技术表列X-Y矢量速度127m/min、Z向30m/min,同册防护页另列Pro-Speed的90m/min及区域/模式对应25m/min。口径和条件应向厂家核对;矢量快移不是单轴或切削进给,不能直接用来算木雕产能。[1] |
| 激光定位能力 | 参考对象、验证方法与误差条件 | 所读SCM激光附件说明用于吸盘或工件定位,没有给可支持全类产品的统一定位误差。应确认投射对象、工作距离、参考面、校验与装夹后复核;不能由光点可见或位置标记推定刀尖补偿精度。[1][5] |
| 整机输入电源 | 订单电气配置及现场接入 | 所读设备技术表未提供可覆盖全部配置的输入电源。需取得实际电压、相数、频率、额定输入、保护与接线文件;不能因设备使用电主轴,就推定所有机型均为同一三相电压及容差。 |
| 整机负荷与外围用电 | 主轴、驱动、真空及除尘分别列项 | SCM技术表的主轴最大功率不是整机总负荷。实际配置可能涉及真空夹持、控制柜和其他加工单元,除尘也需配合现场系统;应取得设备和外围负荷清单,不以一个主轴kW补成整套电耗。[1][6] |
| 工作环境与热稳定条件 | 车间环境、电柜与测量条件分别 | m600/m800样本说明电柜空调维持约18°C,这是柜内条件,不是整台设备的车间允许温度。需要原厂给安装与精度验证条件;热稳定和环境控制按机型资料,不能以柜温替代整机温区。[1] |
| 湿度与工件状态 | 设备环境、材料和测量状态 | 所读样本没有给这类设备统一湿度额定。请原厂确认车间湿度、冷凝和储存条件,试件记录木材/板材类别及约定状态;不能把一个环境湿度范围当作工件尺寸稳定或成品质量保证。 |
| 设备质量与地面要求 | 配置质量、安装与搬运资料 | m600/m800有不同工作台和装卸配置,所读技术表未给统一机器质量。报价应附具体配置质量、吊装搬运及支承要求,不能只凭外观、台面大小或其他型号重量决定地面与吊装方案。[1] |
| 占地与工作范围 | 机身、运动、防护及上下料空间 | SCM分别绘制单机与自动装卸布局,所需空间随工作区与配置变化。HSE要求把移动台面、加工头、刀库和装卸装置纳入风险评估;实际布置图还需包含维护和人员通道,不能用工作区尺寸代替占地。[1][3] |
| 噪声发射与人员暴露 | 声压、声功率、工况及不确定度 | SCM m600/m800样本的铣削声压为81dB(A)、声功率98dB(A),均列不确定度K=4dB,分别引用ISO11202:2010和ISO3746:2010。声功率不是操作者位置声压;样本也说明个人暴露取决于现场、时长及其他声源,不能据单个数值保证车间暴露。[1] |
看到定位光点,不等于设备正在测量刀具
SCM m600/m800样本第20页将两个附件放在相邻位置:激光显示吸盘锁紧点,SYNCRON检测工件表面并调整Z轴加工深度。后者的表面跟随功能不能反推到前者;同样,激光辅助装夹不等于已经包含刀长测量、刀具磨损检测或五轴几何校准。[1]
左右滑动查看完整表格 →
用最难的一个木件验证可达性和夹持
五轴的价值取决于刀具能否按要求接近加工面。SCM样本展示不同加工单元、吸盘/夹具工作台及自动定位方案;适合一块平板的装夹,不必然适合有侧面和倾斜面的木件。询价应提供毛坯、成品模型、要加工的面、刀长与夹持禁区,而不只给外包尺寸。[1]
请厂家用实际配置的机床模型、刀具与工装验证刀路,再按其安全程序进行试件。HSE特别要求评估五轴旋转运动带来的危险,以及新程序的碰撞风险;仿真和试运行要覆盖加工头、夹具、刀库与工件,不用“软件可导入三维文件”替代机型后处理和试件验证。[1][3]
家具构件、装饰木雕、门窗件或乐器木件应按材料、几何与质量目标分别评估。木工机也不能因有五轴就自动获得金属或复合材料加工能力;改变材料、刀具或设备用途前,按原厂确认和相应风险评估办理。[2][3]
摆头转动时,吸尘和防护也要覆盖新的方向
HSE WIS22强调五轴设备所有运动方向都应进入风险评估,尤其要考虑木屑捕集和飞出碎片方向。自动换刀、移动台面及加工头还带来接触和夹挤风险;应核对实际机型的防护、联锁、进出与维护方式,不能因设置激光定位就认为加工区域可供人员接近。[3]
SCM m600/m800技术表列抽风需求5140m³/h、风速25m/s及250+100mm出口,均限该样本配置。HSE木尘指南要求按机器和罩口取得所需风量,并在安装调试时验证有效捕集;仅有风机铭牌风量或接上软管不能证明刀具在不同姿态下都能捕集木尘。[1][6]
检查积尘、罩口和管路损坏或堵塞、风量状态及刀具/夹持异常。清理不采用压缩空气吹散木尘;需要维护、换刀或进入危险区时,按机床隔离和防意外启动要求执行。检查周期按原厂、使用情况和现场制度,不为所有设备规定统一每日激光校准或季度丝杠测量。[3][6]
按装夹、刀路、成品和交付文件逐项验收
发给厂家:木材/板材及毛坯状态[ ];三维模型和关键尺寸[ ];倾斜面、深腔与刀具接近要求[ ];夹持面和禁区[ ];激光用于吸盘或工件定位[ ];是否需要表面检测、刀具测量或几何校准[ ];刀具、刀库、CAM及后处理[ ];试件数量、质量目标和测量方法[ ]。
设备记录核对所选主轴、加工头、工作台、激光附件、刀库、软件与防护;性能记录分别提供轴定位测量和实际木件结果。试件应覆盖最难接近的面、换刀后的衔接和所需表面效果,不以一个激光定位误差或轴报告代替全部验收。[1][3][4]
交付还需确认安装布置、电源与除尘接口、调试、培训、维护和备件文件。噪声数据写清声压还是声功率,以及工况和不确定度;现场暴露应结合实际工作安排评价,不能用宣传中的一个dB(A)数字免除现场检查。[1][3][6]
关联的应用系统与部件
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
关联部件
资料来源与适用范围
核对日期:2026-10-14。SCM m600/m800采用2018年5月样本,数据限其版本与选配;当前m100/200网页另列,不合成同一型号。HSE资料用于木工设备风险与除尘采购参考,不将其英国规定或所引旧标准扩大为所有目的地的现行认证要求。具体合规文件按实际设备和使用地核对。
- SCM:morbidelli m600/m800,Rev01,2018-05重点PDF第4–20、23–26及28页:五轴单元、刀库、工作台、激光与SYNCRON、布局、抽风和声学数据;第20及26页原图实核。
- SCM:morbidelli m100/200当前产品与技术表当前网页的五轴加工头、应用和系列技术表;不同系列最大功率不混用,不采无振动、百分比效率等营销承诺。
- HSE:Routers and machining centres,WIS22,2022修订文件六页实际读取,重点第1–4页:五轴风险、防护、刀库、除尘、程序验证及维护隔离。旧版标准引用不充当当前通用认证证明。
- ISO230-2:2014:数控轴定位精度和重复性公开范围官方摘要实际读取:直线/旋转轴直接测量方法,2025确认、2016修订目录;未读取付费条款,不据标准号给机床或成品统一公差。
- SCM:morbidelli x50,X-POD激光定位说明PDF第13页吸盘与工件激光定位。只用于说明定位对象;该样本技术表列三轴电机,不当五轴木雕机性能来源。
- HSE:Wood dust—Controlling the risks,WIS23 Rev3,2022重点第1–4、6页:木尘、罩口与风量、安装调试和检查;清洁避免压缩空气与干扫。不从特定英国暴露限值推出其他使用地要求。