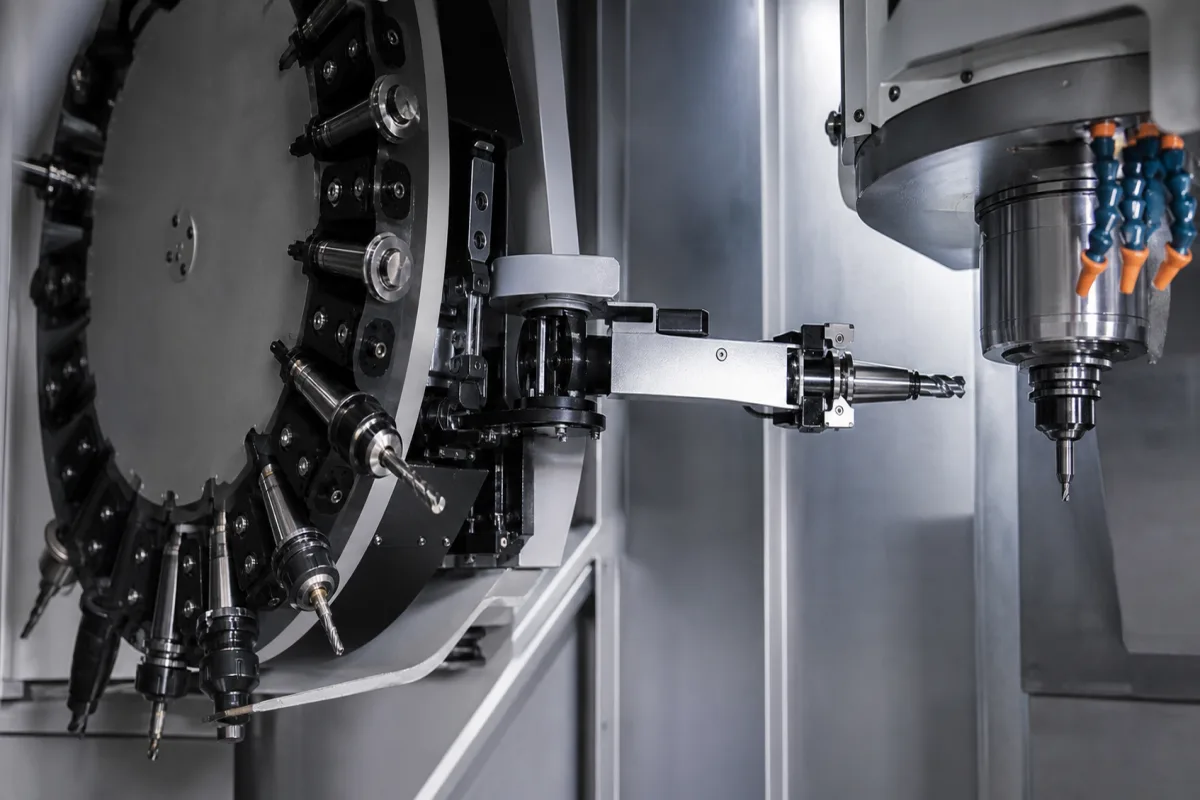
ATC通过协调序列物理运作。1) 刀具存储:刀具存放在转塔式、链式或矩阵式刀库中。2) 刀具选择与取出:收到程序指令后,刀库旋转或分度,将所需刀具定位到交换位置。机械臂(夹爪)或主轴本身移动到该位置。3) 刀具交换:从主轴上松开当前刀具。夹爪或双臂机构同时卸下旧刀具并将新刀具插入主轴。4) 刀具夹紧:新刀具被牢固夹紧(例如通过锥面和拉杆机构),旧刀具返回刀库中的空位。该循环由伺服电机、气动或液压驱动,并由机床的CNC或PLC系统控制。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 刀柄规格 | BT30/BT40/BT50 | Must match machine spindle taper.ISO 7388 |
| 刀库容量 | 16–60 工具 | Number of tools in magazine. |
| 最大刀具直径 | 75–125 mm | Adjacent pockets may have reduced diameter. |
| 最大刀具长度 | 250–400 mm | Longer tools may require special handling. |
| 最大刀具重量 | 8–15 kg | Heavier tools may affect change time. |
| 换刀时间 | 1.5–8 s | Chip-to-chip time. |
| 重复定位精度 | ±0.005–±0.02 mm | Clamping repeatability.ISO 230-2 |
| 工作压力 | 0.5–0.8 MPa | Below 0.5 MPa insufficient clamping force. |
| 电源电压 | 24 ±10% V DC | For control and sensors. |
| 工作温度 | 0–45 °C | Outside range may affect performance. |
| 防护等级 | IP54–IP65 | Higher IP for harsh environments.IEC 60529 |
| 重量 | 50–200 kg | Depends on capacity and configuration. |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
该产品或部件会出现在以下工业系统、设备或上级产品中。
| pressure: | 0 至 10 巴 |
| flow rate: | Spec in Chinese (GB Standards) |
| temperature: | -10°C 至 60°C |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
典型刀柄尺寸为BT30、BT40和BT50,符合ISO 7388标准。具体尺寸必须与机床主轴锥度匹配。请务必与机床制造商确认所需刀柄尺寸。
刀库容量通常为16至60把,具体取决于刀库配置。确切容量需针对具体型号确认。
切屑到切屑的换刀时间通常为1.5至8秒。该值可能因刀具重量和ATC设计而异。请与供应商核实实际时间。
相关标准包括ISO 7388(刀柄)、ISO 230-2(定位重复性)和IEC 60529(防护等级)。这些标准作为验证参考;合规性需与制造商确认。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。