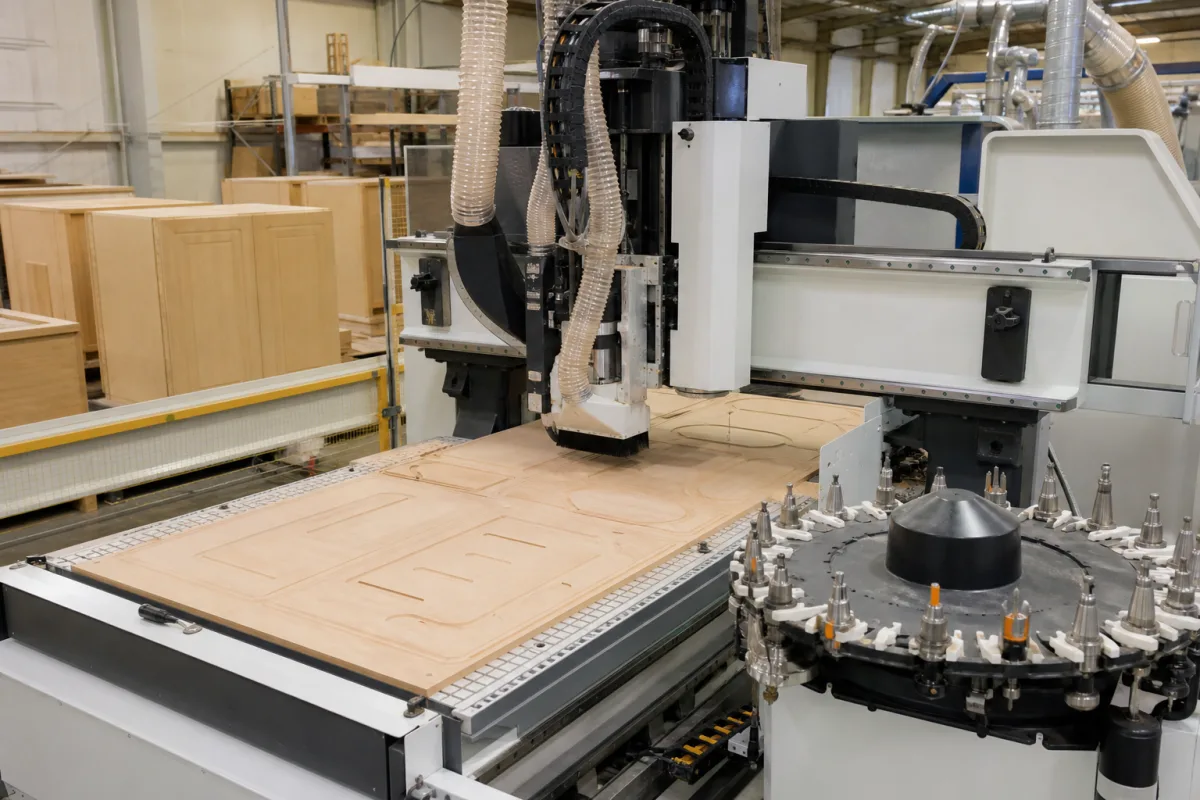
自动换刀连接工序,完整加工能力还要看装夹、刀具和程序
五项功能结构,刀库、换刀机构与主轴接口各有任务
这是功能结构参考,不是某型号含数量、料号的制造BOM。刀柄、夹头与刀具应匹配所选主轴及换刀系统;真空台面和真空泵是否包含需要区分,不能从场景图判断随货清单。[2][3]
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| CNC控制器与程序接口 | 解释加工程序,协调各轴、主轴和换刀等辅助功能。原厂示例列NK105 G3或SYNTEC等配置,软件兼容名称并不证明同一个后处理程序适用于所有控制器。[2][3] | 电子硬件、面板、接口及控制软件按实际配置确认;控制器本身不是整机定位精度或安全防护性能的证明。 |
| 自动换刀机构 | 按机器设计完成主轴与指定刀位之间的刀具交换。其路径、夹持、到位状态和程序配合需验证;HSE说明换刀区可能有独立防护/联锁要求,自动动作不等于可以接近。[1][2][3] | 机构、刀夹及连接零件随结构确定,钢制部件是材料参考,不以单一材料名证明全部机构耐久或安全。润滑与清洁应遵循对应部位文件,不能在锥面上自行套用通用润滑做法。 |
| 刀库与刀位 | 存放可选刀具并按机器方式定位。直排与回转的布局不同;实际可用刀位还需核刀具直径、长度及相邻干涉,不从“ATC”名称推定固定八把或十二把。[2][3] | 支架、刀夹和可能的分度/驱动部件分别核材质。铝或钢属于可能的结构材料,不能把直排和回转所有内件拼成同一套清单。 |
| 真空工作台(按配置选用) | 与真空源、管路及工件接触条件配合保持板材。Blue Elephant一页将真空台面列为可选,另一页表列T槽加真空台面,不能一概当全部机器标配。[2][3][5] | 台面、牺牲板、密封和分区结构按方案确定;原厂页面的铝T槽台面不能等同全部吸附系统材质。多孔材料的漏气、加工穿透和分区应与所选真空方案评估。[2][5] |
| 切削主轴与刀柄连接 | 旋转刀具并随数控轴移动。参考页面列9kW风冷ATC主轴,其中带激光头配置页面另列24000rpm;换刀接口和允许刀具需绑定到具体主轴。[2][3] | 主轴总成、轴承、刀柄及刀具各自按型号核对;钢、陶瓷、铝与硬质合金等材料不能仅由整机材料列表反推某个零件配置。刀具还应适合机器、材料及加工任务。[1] |
十四项参数,先明确机器配置再约定验收条件
两个原厂页面都使用1325类名称,却列出不同接口、台面与速度。下列实例帮助识别配置边界,数值不覆盖全部木工雕刻机,也不代替签认技术表。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 平面加工范围与Z向空间 | 参考带激光头配置页列X/Y 1300×2500mm、Z行程200mm及其他选项 | X/Y范围、Z行程、龙门净空和可加工厚度应分别写。另一页面X/Y行混入第三个尺寸、Z另列数值,需要供方确认图纸;不能把Z行程直接当可用板厚。[3][2] |
| 主轴功率与工作制 | 两个参考页均列9kW风冷ATC主轴,变频器另列11kW | 主轴额定与变频器规格是不同对象,不相加成切削功率;也不能据9kW推定全转速范围恒转矩。实际刀具、转速、负载与工作制应按主轴文件配合。[2][3][1] |
| 刀库形式与可用刀位 | 页面描述有六刀直排;带激光头配置另列回转刀库选项 | 直排页面文字“超过六把”与六刀功能说明口径不同,订单应明确刀位图与可装刀具。刀位总数不保证任意直径/长度组合都能同时使用。[2][3] |
| 轴定位、重复定位及加工精度 | 参考页面列重复定位±0.03mm;工作精度两配置分别标±0.03与±0.07mm | 这些是网页各自指标且未给完整试验条件,不能混成统一保证。ISO230-2:2014公开范围是单轴定位准确度与重复性测试;系统分辨率和工件尺寸误差也应分开。[2][3][4] |
| 主轴转速与刀具限制 | 带激光头配置页列24000rpm主轴 | 这是该页面配置的转速指标,不是所有刀具可用转速或实际切削指令。刀具、刀柄、夹头、工件材料及进给需配合,按允许条件设定程序。[3][1] |
| 快速移动与加工进给 | 直排页Traveling 80m/min,带激光头页40m/min;两页Working均列0~25m/min | 页面配置不同,不相互覆盖;快速移动不是切削进给。还须按各轴、加减速、刀路及材料确认实际工况,不能用最大移动速度估算加工节拍。[2][3][1] |
| 电源制式及辅助设备接口 | 两参考页列220V单/三相、380V三相和50/60Hz选择 | 这是供货选项,不代表同一机器可直接在所有电源间切换。机器、真空泵、除尘及空气压缩机的接线和供电边界应按最终配置图确认。[2][3] |
| 总安装功率与实际用电 | 主轴、轴驱动、真空源与除尘分别列设备和供电需求 | 参考页列独立变频器、伺服及多种辅助设备选项,不能只从主轴或变频器标牌推总功率。Becker案例还展示多机共用真空,整机边界与车间用电边界不同。[2][3][5] |
| 环境温度与热状态 | 按控制柜、主轴冷却、驱动及现场环境分别确认 | 参考网页没有足以确定全系统统一温度额定的配置文件。连续加工、暖机/补偿状态与验收测量条件需对应设备说明,不能只给一个室温范围就保证精度。[4][1] |
| 湿度、结露与粉尘环境 | 结合电气配置、材料储存及排屑除尘条件核对 | 湿度适用条件不能由板材类别推定。HSE要求机器安装具备相应服务和足够除尘;真空吸附与局部排风各有任务,不能把吸住板材当粉尘已经受控。[1][5] |
| 机器质量与搬运支承 | 核主机、刀库、真空泵及其他随货设备的分别质量 | 直排/回转、台面、主轴和外设配置会改变搬运边界。所读参考页没有确认该订单质量,安装与运输应依据实际图纸、吊装及基础要求,不能从加工面积推重量。[2][3][1] |
| 外形与作业空间 | 分别核主机外廓、刀库运动区和辅助设备布置 | 板材进出、刀具交换、维修通道及防护区域均占空间。HSE展示多种龙门/悬臂和围护方式,台面1300×2500mm不能当整机占地或安全布置尺寸。[1][2][3] |
| 真空吸附与压缩空气 | Becker案例运行真空300mbar(a);两机器参考页Working air pressure分别0.6与0.8MPa | 前者为具体真空系统的绝对压力,后者是各配置页面的工作气源要求,不能互换。吸附还要同时核流量、材料透气、牺牲板及有效接触,案例压力不是所有板材的安全界限。[5][2][3] |
| 噪声及测量工况 | 核主轴切削、真空与除尘同时运行时的相应测量结果 | 所读资料未给整机可采用的统一噪声保证。应写明测量量、位置、材料、刀具、速度及辅助设备状态;罩壳或空转表现不能直接代替作业噪声。[1][5] |
“1325 ATC”还不足以识别刀柄、刀库与台面
Blue Elephant直排页标ISO30/ER32,带激光头配置页标BT30/ER32,并列不同控制器。相近产品名与同样9kW并不能证明刀柄、主轴及换刀程序可直接互换。应以具体主轴接口、刀位图、刀柄及拉紧部件要求确认,不按图片外形配替换件。[2][3]
直排页的参数表为铝T槽台面,真空台面列在选项中,功能描述却同时谈真空加T槽。采购清单应把台面、泵、管路和控制一起澄清。带激光头的配置也不是普通雕刻机默认包含的激光功能,新增功能需随机器风险与交付范围确认。[2][3][1]
左右滑动查看完整表格 →
真空看压力和漏气条件,换刀气源另列
Becker的英国板材加工案例采用集中真空,标出运行300mbar(a),并说明材料透气性、牺牲板状态与板尺寸影响方案。它展示的是具体工程条件,不能把一个压力值移为所有工作台的夹持保证。实际加工时的漏气与有效接触也需要纳入验证,而不只是看泵空载时能达到的真空。[5]
机器网页的Working air pressure为0.6MPa或0.8MPa,属于不同配置的工作气源要求,不能拿来填真空台面指标。应分别确认压缩空气接口及品质、真空源与管路、分区和工件保持方式;HSE把气动/真空夹持与工具甩出风险一同纳入评估。[2][3][1]
主轴9kW、变频器11kW、真空泵和除尘选项分别有设备边界。吸附用气流与排除木屑粉尘的局部排风也不能相互替代;交付清单应体现实际外设和现场服务,不能以主机价格或主轴额定代表全部安装需求。[2][3][5][1]
把轴定位测试与实际试件加工分别验收
ISO230-2:2014公开说明用单轴直接测量评价定位准确度与重复性,适用于型式、验收及定期核查等测试。它不是成品尺寸的统一合格限值;网页的重复定位、工作精度和分辨率不能合成同一指标。应按约定测试方法保存相应结果,再以实际材料、刀具、夹持和工序检验试件。[4][2][3]
刀柄锥面污染、刀夹或机构异常、到位不正确、换刀时刮擦声及明显碎屑应列入检查记录,按具体机构说明判断处理。机器供电、程序、刀位和换刀到位状态应配合检查,异常后的复位不能单独证明交换过程已经可靠;具体处置与复验按匹配配置执行。HSE强调刀具需适合机器与任务,维护检查应考虑使用情况和厂家建议并留记录。[1]
围护和联锁需要覆盖切削区,也要考虑独立刀库的接近风险。HSE对维护隔离、防意外启动及新程序验证提供实用指导;ISO19085-3公开范围也涵盖运输、装配、调整和维护等阶段,但并不覆盖它列明排除的全部场景。没有专属证明时,不能从一个可选光幕或CE宣传认定整机安全验证已经完成。[1][6]
资料来源与适用范围
核对日期:2026-10-15。用签认配置表、刀位和接口资料、安装服务要求、轴测试及试件结果共同确认供货;示例网页、品类标准和单个真空案例各有适用边界。
- HSE WIS22 Rev1:Routers and machining centres文件标2014首版、2022-04修订;NC/CNC与手工进给章节分开。用于刀具/工件保持、换刀接近、围护、除尘、程序验证及维护隔离风险,不把旧法规或手工机数值当本机现行设计限值。
- Blue Elephant:1325 Linear ATC CNC Router该页面的直排、ISO30、控制器、主轴、台面选项及速度实例。部分尺寸/刀位/台面文字口径需供方澄清,不采用价格、评价、库存、寿命或认证宣传。
- Blue Elephant:1325 ATC配置,带激光头页面明确的X/Y与Z、9kW/24000rpm、BT30、刀库选项、气源及工作/移动速度;激光及相应选项不扩大为全部木工机标配,网页规格需按签认配置。
- ISO230-2:2014公开范围及版本2025确认当前,另有2016修正;单个数控轴定位准确度/重复性测试方法。只读公开范围,不推成品公差、统一精度值或付费条款细节。
- Becker UK:CNC木工集中真空案例指定客户项目的300mbar(a)、供气流量与压力配合、材料和牺牲板因素及集中布置;不把案例压力、节能模型、回报或证言当本机保证。
- ISO19085-3:2021公开范围NC/CNC钻削/镂铣机器及自动换刀、真空夹持等;列明材料与排除情形。核对时仍Published,但标To be revised并显示DIS开发中;草案不当已替代版本,未读付费全文。