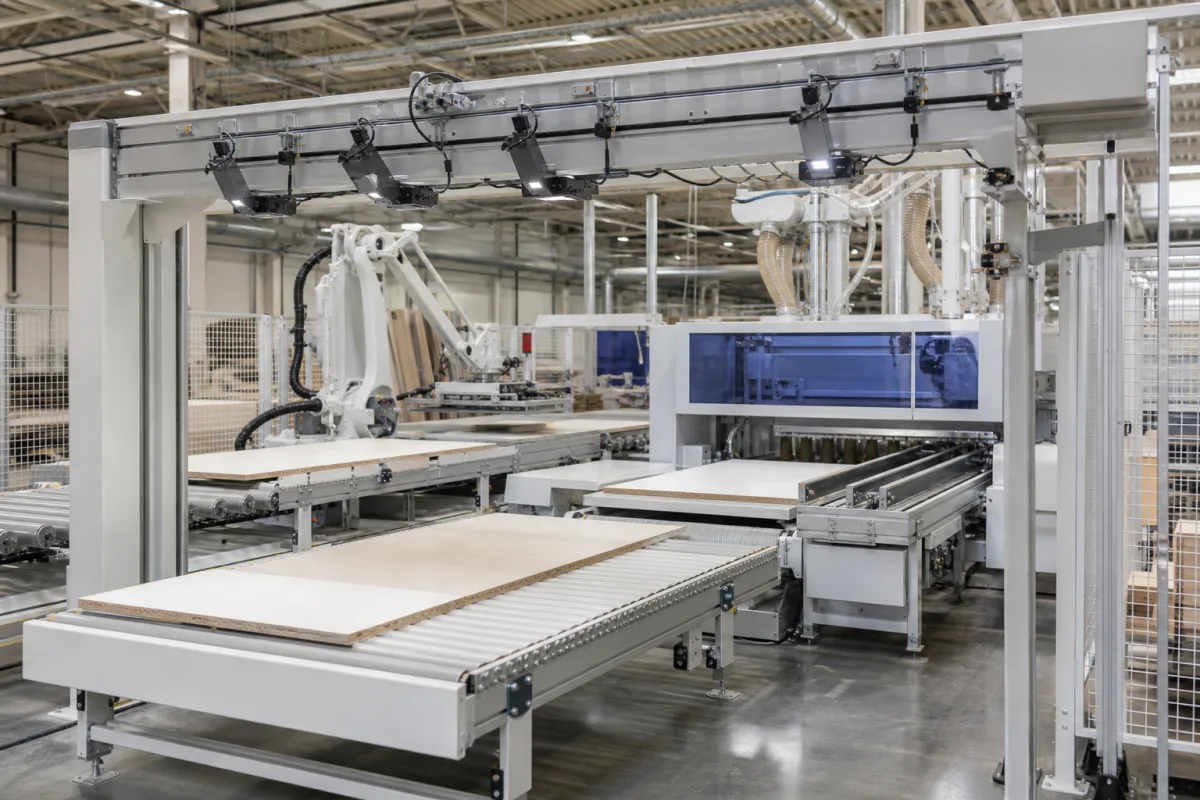
设备功能和视觉任务,需要两份能相互对应的清单
产品作用
木工板加工中心按数控程序执行钻孔、铣削、开槽等任务,可结合不同刀库、工作台及检测配置。南兴目录列出开料机与加工中心,HOMAG CENTATEQ P-210则公开可配置三/四/五轴及可交换封边单元的方案;不能据一个品类名称认定铣、钻、封边、砂光和视觉缺陷识别全在同一台设备内。[1][2][8]
工作原理
加工程序、刀具及工件基准共同决定运动路径;视觉或测量数据只有在控制系统定义的功能内才参与判断或补偿。HOMAG intelliGuide的相机识别锯切上料件及方向,Biesse的板件检测例采用激光光电与夹持器编码器测量尺寸。二者都不能直接证明本页任一加工中心会识别木纹缺陷并实时重规划全部工序。[3][4]
四项功能结构,各自核对接口和交付范围
以下是功能结构,不是某型号带料号的装配清单。工作台、夹具、钻包、封边单元及上下料即使未列为独立行,也必须在所选整机配置中确认;吸尘罩和外接除尘设备分开采购核对。[2][5]
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|
| 数控钻铣主轴与所选运动轴 | 完成板材轮廓、槽和孔等约定加工,主轴旋转与线性/回转轴配合。三、四、五轴是配置选择,不因“多功能”就保证五轴,也不由一个钻包转速代替铣主轴转速。[2] | 主轴、轴承、机架及滑动部件按具体制造文件分件确认;HOMAG页面提到混合轴承,不能据此把陶瓷写成所有主轴或整机固定材质。[2] |
|---|
| 视觉或板件测量模块 | 按任务识别零件/方向、测量几何或检查表面;相机、激光光电和编码器的对象不同。须明确输出的是操作提示、几何数据、判废结果还是供控制器采用的补偿。[3][4] | 相机/镜头、照明、安装架与防护外壳按供货清单分开;铝壳和玻璃镜头不是已经验证的整模块BOM,也不证明粉尘、振动或清洗适应性。 |
|---|
| 自动换刀装置与刀库 | 按程序调用刀具,核对刀位、刀具接口、直径/长度/重量限制及换刀包络。南兴NC549LP图表列12刀位;HOMAG P-210有多种换刀系统配置,不把刀位数直接等同可完成的工序数。[1][2] | 刀套、夹持及运动件的材料、磨损检查和更换件按型号手册;不能仅用“钢”推定夹持可靠性或尺寸互换。[5] |
|---|
| 机上吸尘罩与抽尘接口 | 在切削位置捕集木屑/粉尘并连接外部抽尘系统。HOMAG有分级或电动调整的吸尘罩方案;机上罩不等整厂过滤、输送及废料收集已经包含。[2][5] | 罩体、软管、管道及过滤介质分别确认。聚碳酸酯可用于某些防护结构,但不能当整套除尘系统材质,也不能由透明外观推定抗冲击或防火能力。[5] |
|---|
十四项参数,把工作空间、检测和工厂配套放回各自口径
南兴NC549LP技术图片和HOMAG P-210网页为两个独立设备例;不拼接最大值,不将其中任何一台说成已具备未公开的视觉缺陷识别。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|
| 板材尺寸与有效加工区 | 长×宽×厚、夹具与加工模式 | NC549LP图片列台面2800×1220mm,是台面尺寸,不自动等于所有刀具可达范围。HOMAG P-210则按刀具、靠挡及夹具给不同工作范围;先以实际板件图确认全部所需加工能否完成。[1][2] |
|---|
| 切削进给与各轴最高速度 | m/min;轨迹、刀具与材料条件 | NC549LP图表的X/Y/Z最高速度为80/80/20m/min,未标为在指定木料上连续切削的进给保证。整板节拍还包含定位、换刀、钻孔及搬运,不用轴最高速度直接估计每小时产板。[1][5] |
|---|
| 视觉采样与任务分辨能力 | 像素、视场和被检特征分别 | MP是像素总量单位,不是毫米精度。intelliGuide资料解释零件/方向识别,但没有给木纹缺陷检出率;Biesse尺寸补偿例也不是表面缺陷相机。报价需给任务所需的有效图像范围、可分辨特征及实板验证。[3][4] |
|---|
| 铣主轴功率与选项 | kW;指定主轴及工作制 | NC549LP技术图列9kW,可选12kW;两种订货配置不能写成设备同时具有9~12kW连续额定。对具体刀具、加工深度与材料,应取得同一主轴的功率/扭矩和允许运行条件。[1] |
|---|
| 铣主轴与钻包转速 | rpm;部件、刀具和许可范围 | NC549LP所读图片的“钻包转速”栏是横线,不能补成18000~24000rpm,也不能借其他机型钻包转速填铣主轴。按供货主轴与刀具许可的组合核对切削程序。[1][5] |
|---|
| 轴定位与成品加工误差 | 测量对象、行程与试验条件 | 轴位置、相机测量和成品孔距并非同一指标。Biesse例关注实际板边与孔中心的相对关系;应约定冷/热态、夹持、基准与实板加工测量,而非由一个标准号推出通用±mm值。[4] |
|---|
| 重复性与重新装夹 | 同一基准、循环与实板结果 | 同一轴反复返回、板件重新放置及视觉重复识别需分别测试。保留首次/复测数据、夹具和程序版本,避免用空载轴重复性保证不同板件的孔位或封边结果。[2][4] |
|---|
| 安装环境温度与热状态 | 整机、相机及稳定条件分别 | 所读设备页未给本品类统一温度区间;不能在5~40°C与15~35°C之间择一当保证。供方需说明机床及检测部件环境、预热/校验条件与验收状态,室内场景图也不构成环境合格证据。 |
|---|
| 相对湿度与凝露条件 | %RH及温度/凝露边界 | 湿度条件需同时对应机床电气、光学件和板材储存。没有证据支持固定30~80%为所有设备范围;把“无凝露”与板件状态分别记录,不用单一湿度值保证图像或加工尺寸。 |
|---|
| 工厂电源与设备接入 | 电压、相数、频率、保护与隔离 | 所读NC549LP图片给总功率但未给进线电压,不能据此补380V±10%或50/60Hz双频适配。索取电气资料和接入条件,并由合格人员核对本机、真空及外部抽尘供电边界。[1][5] |
|---|
| 总装机与实际耗电 | kW;包含设备及运行状态 | NC549LP图表列“总功率28kW”,未解释外部抽尘、真空及所有选项的计入范围;它不等每个加工周期的平均耗电。询价按主机、真空、除尘和上下料分别列负荷与边界。[1][2] |
|---|
| 气源及耗气量 | 压力、质量、流量与统计基准 | 即使切削由电主轴驱动,夹持、换刀或附件仍可能需要气源,不能直接写“不适用”。所读NC549LP图片没有耗气数值;应按订货夹持/换刀系统取得接口、工作压力与耗气基准。[1][2][6] |
|---|
| 净重、搬运与安装承载 | kg;配置及附件范围 | NC549LP图片列净重4300kg,不能当所有加工中心的4500~6500kg范围。基础、运输与吊装还需所选配置的重量分布、支点及搬运文件,而非仅看一个整机总重。[1][5] |
|---|
| 设备外形与完整布置 | 长×宽×高、上下料及防护空间 | NC549LP图片列设备11430×2180×2500mm;该外形与台面2800×1220mm不是同一口径,也不包括可自由推定的安全距离。安装图应明确维护、出入料、刀库、抽尘接口和防护区域。[1][5] |
|---|
识别上料方向、测量板件和找表面缺陷,要分别验收
HOMAG intelliGuide样本(08/2021)把相机用途写为识别锯台前方的条料/零件及放置方向,Advanced加入相机,Premium增加激光投影操作提示。这是板材锯切辅助操作例,不是P-210加工中心的相机选件证明,也没有证明缺陷地图能驱动钻铣或封边刀路。[3]
Biesse在2023年的Brema EKO说明中,用激光光电检测X/Y尺寸,夹持器编码器取得厚度;控制可按实际尺寸调整钻孔。官网将X方向标为其所述机型的标准配置,Y方向为选项。这里“实际尺寸补偿”与“识别木纹缺陷”仍是不同功能,不能把宣传中的精确描述转成未给出的±0.1mm保证。[4]
左右滑动查看完整表格 →
| 要购买的任务 | 现场要给出的材料 | 需要看到的结果 |
|---|
| 认件、方向或程序关联 | 相似板件、反向放置与混料样本。[3] | 正确/错误对象如何提示,能否防止错误程序继续。 |
| 尺寸测量与加工补偿 | 带已测长宽厚差异的板件及孔位要求。[4] | 测得数值、采用的基准及加工后的实测结果。 |
| 木纹/表面缺陷检测 | 双方定义的缺陷、正常纹理与边界样本。 | 标注位置、漏检误检及无法判断时的处置;本页所引设备资料未证明这项供货。 |
280mm是从台面梁量起,装上100mm夹具后不能仍当净厚度
HOMAG P-210当前技术表分别列从console起的Z向工件厚度280mm,以及夹具H=100mm时180mm。Y向也随刀具和加工方式改变:直径25mm刀具/后靠挡为1550mm,长195mm刀具/全部附件/后靠挡为1345mm,钻孔/可上料板件为1600mm。每个数字有自己的条件,不能把1600宽、280厚与任意附件组合成一个保证包络。[2]
X向单件加工按31/42/60型号列3100/4200/6000mm,交替加工则是1025/1575/2375mm。应先确定单区或交替装卸、夹具高度、钻铣/附件及刀具包络,再把实际最长、最窄、最薄板件逐张代入。南兴NC549LP的台面尺寸不能与HOMAG的加工范围混成同一机型参数。[1][2]
家具门板、柜体侧板等可以有不同孔、槽、边处理和外观要求;应把基准面、预加工余量、夹持遮挡与检测位置画在同一张工艺图中。相机看得见某条边,不等于刀具在该装夹下能够加工那条边。[2][4]
开料、封边、砂光分别列配置,别把一条生产线写成一台万能机
南兴官网分别列开料、封边、钻孔与自动化等产品类别。NC549LP技术图片可确认台面、刀库和部分机电参数,未确认它集成封边、砂光或视觉缺陷识别。HOMAG P-210则明确提供可交换easyEdge封边单元,仍要按边带材料与批量选择;两家供货说明不能互相补齐。[1][2][7][8]
订单提交:[板材及饰面、尺寸范围、基准和图纸]、[各工序及质量要求]、[视觉任务与测试样本]、[单件/交替加工、批量和上下料]。要求回复同一配置的刀具/刀库、钻包/封边/砂光、夹具、软件及数据接口、真空气源、抽尘、供电和现场图,逐项列清已含、选配与外部工程。[1][2][5]
普通识别相机不能替代安全扫描器,集成上下料还需另做评估
HOMAG页面把comfort scanner、bumper和safety scanner等安全配置单列;用于工件识别的普通视觉相机不能据此被认定有相同安全功能。ISO19085-3:2021公开范围包括相应NC/CNC钻铣设备及换刀、夹持等,但不覆盖整线组合和集成上下料系统的特定危险;带封边的设备也还有其特定危险需评估。[2][6]
HSE WIS22下载稿最后注明04/22修订,讨论旋转刀具、换刀机构、移动头/台夹点、工件或刀具飞出及木屑粉尘;第3/4页图把局部防护与全围护方案分开。采购需有完整防护和进出区域说明,不能把透明罩、检测照明或急停按钮单独当成全部安全设计。该英国指南仅作风险解释,不代替当地项目合规判断。[5]
加工误差增大、检测反复失败、异常振动或抽尘效果下降,应按设备手册保存工件、程序、刀具和故障记录,交由具备能力的人员检查。维护、清洁及换刀必须按设备隔离程序处理,不能为了查相机或清木屑进入仍可运动的区域;不按通用目录自行设正压、过滤等级、激光波长或调速阈值。[5]